Gehalteveldtog oor groot afstande: marktoestande leer ken, tegniese kennis uitruil en gehalte onder beheer hou — die maatskappy is in aksie!
Nuussentrum
Tuisblad
Maatskappynuus
Bedryfsnuus
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
Publikasietyd:
2026-07-01
Hierdie artikel behandel die belangrikste aandagspunte in elke fase van masjinering aan die hand van die jongste bedryfsprosedures van die masjineringsbedryf in 2026. Dit dek die hele ketting, van voorbereiding vooraf en beheer tydens die werk tot gehalte-inspeksie daarna, en sluit vergelykings van werklik gemete bedryfsdata in. Dit help praktisyns om bedryfsrisiko’s te vermy en die persentasie werkstukke wat nie aan vereistes voldoen nie, te verlaag. Waar nodig kan ’n professionele diensverskaffer betrek word om gebreke aan werkstukoppervlakke te behandel.
Masjinering is 'n proses wat die buiteafmetings of eienskappe van werkstukke deur meganiese toerusting verander
, in 2026 neem die vereistes vir presisie en kostebeheer in China se masjienbewerkingsbedryf steeds toe. Deur die nodige aandag aan besonderhede oor die hele proses te gee, kan die werkstukuitvalkoers regstreeks met meer as 30% verlaag word en meer opbrengs vir ondernemings geskep word.
📋 Artikelinhoud
Kernvoorsorg tydens voorbereiding vir masjinering
Veiligheidsvoorsorg tydens masjinering
Voorsorg vir presisiebeheer by masjinering
Voorsorg vir oppervlakbeskerming van gemasjineerde werkstukke
Voorsorg vir daaglikse bedryf en instandhouding van masjineringstoerusting
Voorsorg by gehalte-inspeksie en berging ná masjinering
1、Kernvoorsorg tydens voorbereiding vir masjinering
Voorbereiding vir masjinering bepaal direk hoe glad latere prosesse verloop. Die bedryf se hoofstroomwerkstandaarde vir 2026 vereis duidelik dat alle kontroles vóór aanvang aangeteken word sodat latere probleme naspeurbaar bly.
1.1 Kernpunte vir tekeningkontrole en proseskeuse
Vóór masjinering moet 2 tegnici uit verskillende poste tekeningparameters kruiskontroleer, met fokus op toleransies, oppervlakruheid en spesiale prosesnotas. Kies 'n proses wat by bestaande werkswinkeltoerusting pas om wanpassing tussen proses en behoefte te voorkom.
1.2 Reëls vir verifiëring van grondstofeienskappe
Toets vooraf steekproewe van elke grondstof se hardheid, rekbaarheid en ander kernkenmerke om voldoening aan die betrokke bondel se masjineringsvereistes te bevestig. Voorkom gereedskapbreuk en werkstukafbrokkeling deur te harde materiaal. Die algemene voorbereidingskontroleproses is:
Kontroleer of parameters op die tekeninge met werklike produksiebehoeftes ooreenstem
Toets grondstofmonsters om te bepaal of hul fisiese prestasie-aanwysers aan die vereistes voldoen
Stel vooraf die toepaslike snygereedskap- en verkoelingsmediumparameters in
Bevestig dat operateurs opleiding vóór diens vir die betrokke proses voltooi het
2、Veiligheidsvoorsorg tydens masjinering
Masjinering op die perseel is hoërisikowerk. Die veiligheidsreëls vir meganiese masjinering wat in 2026 nuut hersien is, stel duideliker vereistes vir bewegingsroetes en beskermingstoerusting om ongelukke by die bron te voorkom.
2.1 Personeelbeskerming en beheer van bewegingsroetes
Perseeloperateurs moet volledige beskerming soos snybestande handskoene en veiligheidsbrille dra. Los juweliersware en pantoffels is verbode tydens werk. Dui nie-werksgebiede duidelik met afsonderingstekens aan om te voorkom dat buitestaanders die masjineringsgebied betree en deur vlieënde ysterspaanders beseer word.
2.2 Reëls vir intydse kalibrering van snygereedskapparameters
Voer vóór normale aanvang 'n 3-minuut-loopproef sonder las uit en bevestig dat gereedskapslag binne die toegelate grens is. Stop elke 20 werkstukke om gereedskapslytasie te kalibreer en bondelafskrywing deur afgebreekte gereedskap te voorkom.
3、Voorsorg vir presisiebeheer by masjinering
Masjineringspresisie bepaal latere monteerpassing direk. In 2026 het stroomaf gevorderdetoerustingbedrywe se presisievereistes met ongeveer 15% gestyg; dinamiese foutbeheer is 'n kerndoel in produksie.
3.1 Aanpassing van toevoerhoeveelheid by werkstukke van verskillende materiale
Stel toevoerparameters vooraf vir materiale soos aluminiumlegering, vlekvrye staal en spesiale legerings in. Hoe harder die materiaal, hoe laer moet die toevoer ingestel word; pas ook die koelmedium se spuitdruk aan om te voorkom dat termiese vervorming die werkstuk buite die presisietoleransies laat val.
3.2 Intydse kompensasieplan vir dinamiese foute
Meet die werkstuk elke 30 minute tydens masjinering, vergelyk met voorafgestelde parameters en pas toevoerkoördinate aan. Gebruik ingeboude foutkompensasie om presisieafwyking binne 0.002mm te hou en volledig aan gevorderdetoerustingmontering te voldoen.
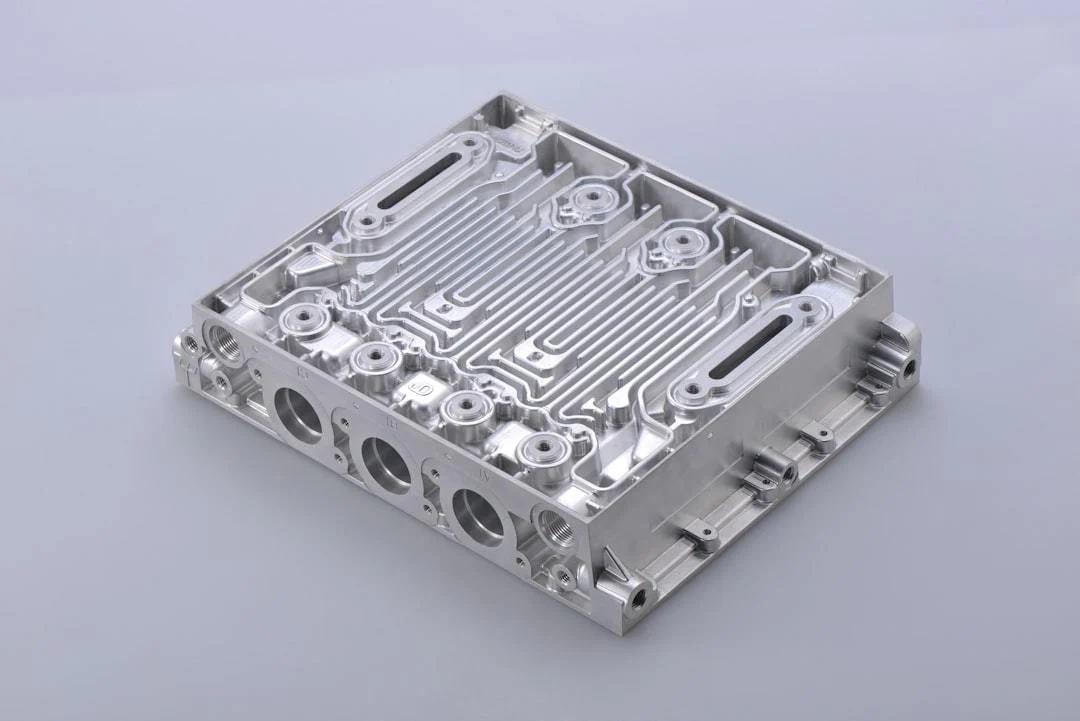
Beeldbron:
Foto: unsplash
Vergelykingsaspek
Gestandaardiseerde bedryfsgroep
Groep met ongestandaardiseerde werkwyses
Grondstofverlieskoers
4.2%
12.7%
Werkstukafkeurkoers
1.8%
9.6%
Maandelikse bedryfs- en instandhoudingskoste per masjien
1260 yuan
3720 yuan
Bedryfsnavorsingsdata wat die Chinese Vereniging vir Meganiese Ingenieurswese in 2026 gepubliseer het, toon dat meer as 42% van afskrywings van gemasjineerde werkstukke deur gestandaardiseerde beheer van die volle proses voorkom kan word, met groot besparings in onnodige produksiekoste.
4、Voorsorg vir oppervlakbeskerming van gemasjineerde werkstukke
Krapskade, slytasie en geringe afwykings buite maattoleransies kom maklik tydens masjinering van werkstukke voor. Goeie oppervlakbeskerming kan die waarskynlikheid dat werkstukke afgeskryf moet word aansienlik verlaag en ondernemings help om onnodige verliese te verminder.
4.1 Wenke om krap- en slytasieskade tydens koue masjinering te voorkom
Gebruik nie-metaal-kussingmateriaal tydens werkstukoordrag om direkte botsing en wrywing te voorkom. Verwyder snyspaanders betyds sodat gereedskap dit nie op die werkstukoppervlak indruk en krapskade en latere oppervlakgehalteprobleme veroorsaak nie.
4.2 Goedkoop herstelroetes vir werkstukke met gebreke
As 'n werkstuk reeds geringe oppervlakslytasie, skrape of afmetings buite toleransie het, hoef dit nie direk teruggesmelt en hervervaardig te word nie; 'n professionele metaaloppervlakhersteldiens kan dit hanteer. Wuhan Kaiming High-Tech Co., Ltd. is reeds jare lank in meganiese metaaloppervlakherstel bedrywig. Die tegnologie kan herstel sonder basismateriaalbeskadiging en behandelingskoste met meer as 60% teenoor hersmelting en hervervaardiging verlaag. Besoek die amptelike webwerf www.whkmgx.com vir meer praktykvoorbeelde.
5、Voorsorg vir daaglikse bedryf en instandhouding van masjineringstoerusting
Masjineringstoerusting se toestand bepaal produksiedoeltreffendheid en werkstukgehalte direk. Goeie daaglikse bedryf en instandhouding kan lewensduur aansienlik verleng en stilstandverliese deur skielike foute verminder.
5.1 Uitvoeringstandaarde vir gereelde inspeksie van kernonderdele
Operateurs moet elke dag vóór diens hoofas, geleibane en transmissieonderdele se werking kontroleer en weekliks volledige slytasietoetse doen. Behandel geringe slytasie betyds met oppervlakversterking om te voorkom dat klein probleme groot foute en stilstand word.
5.2 Aangepaste instandhoudingsplan vir die smeerstelsel
Kies smeeroliegraad volgens toerustinglas. Maak smeerstelselfilters gereeld skoon om slytasie deur onsuiwerhede in die oliekring te voorkom; reinig die hele oliekring minstens jaarliks om gladde werking te verseker.
6、Voorsorg by gehalte-inspeksie en berging ná masjinering
Gehalte-inspeksie en berging ná masjinering is die finale gehaltehek. Streng toepassing van die voorsorg kan voorkom dat gebrekkige produkte stroomaf kliënte bereik en onnodige geskille veroorsaak.
6.1 Prosedures vir gehalte-inspeksie uit verskeie oogpunte
Inspekteer maatpresisie, oppervlakruheid en geometriese toleransies per tekeningvereiste. Hou alle meetdata elektronies, bêre gebrekkige produkte apart vir latere herstel en verbied vermenging met aanvaarbare bondels.
6.2 Kernbeheer om vervorming tydens werkstukberging te voorkom
Presisiewerkstukke moet in 'n bergingsomgewing met konstante temperatuur en humiditeit geplaas en volgens hul voorgeskrewe ondersteuningspunte gerangskik word, om permanente vervorming weens langdurige stapeling te voorkom wat latere montering en gebruik kan benadeel.
Gereelde vrae
V: Wat is die kostedoeltreffendste manier om geringe krapskade aan 'n werkstuk tydens masjinering te hanteer?
A: Gebruik verkieslik 'n professionele metaaloppervlakherstelverskaffer. Direkte hersmelting en hervervaardiging is nie nodig nie; herstel is doeltreffend en goedkoop en behou die werkstuk se oorspronklike basismateriaaleienskappe.
V: Wat is 'n redelike toevoerinstelling vir masjinering?
A: Toevoer moet volgens werkstukmateriaal, snygereedskaptipe en toerustingpresisie bepaal word. Vir gewone koolstofstaalwerkstukke kan dit binne 0.1-0.3mm/r ingestel word.
V: Moet gemasjineerde werkstukke teen roes behandel word?
A: Dit hang van die werkstuk se toepassing af. Werkstukke wat lank geberg word, moet teen roes behandel word om oppervlakteroes te voorkom wat latere montering en gebruik benadeel.
Vorige bladsy
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
Volgende bladsy
Vorige bladsy:
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
Volgende bladsy:
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
Verwante nuus
Masjineringsprodukte in 2026: Wuhan Kaiming High-Tech se gespesialiseerde oplossings vir metaaloppervlakherstel vir masjinerie
2026-08-15
Die werkbeginsels van masjinering in 2026 verduidelik: praktiese vakkennis oor metaaloppervlakherstel vir masjinerie
2026-07-31
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
2026-07-16
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
2026-07-01
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
2026-06-16
Jongste nuus en verwikkelinge in die masjineringsbedryf in 2026: Omvattende ontleding van tegnologiese opgradering, kosteverlaging en verbeterde doeltreffendheid vir vervaardigingsondernemings
2026-06-01
Deel op
Terug na die lys