Gehalteveldtog oor groot afstande: marktoestande leer ken, tegniese kennis uitruil en gehalte onder beheer hou — die maatskappy is in aksie!
Nuussentrum
Tuisblad
Maatskappynuus
Bedryfsnuus
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
Publikasietyd:
2026-07-16
Hierdie artikel fokus op algemene vrae wat in 2026 dikwels in masjinering voorkom. Dit verduidelik basiese definisies, die ondersoek van akkuraatheidsafwykings, die hantering van toerustingslytasie en prosesoptimalisering vanuit verskeie oogpunte. Vergelykings van werklik gemete data en uitvoerbare werkstappe help werknemers van masjineringsondernemings om probleme vinnig op te spoor en die bedryfsdoeltreffendheid van die hele masjineringsproses op ’n gepaste manier te verbeter.
📋 Inhoudsoorsig
Hierdie artikel behandel die 30 vrae waaroor mense in die masjineringsbedryf in 2026 die meeste navraag doen. Dit kombineer werklike bedryfstoetsdata met uitvoerbare verwysingsplanne om ompadwerk tydens produksie te vermy.
Basiese definisie van masjinering en oorsig van bedryfsontwikkeling in 2026
Masjinering verander werkstukke se buiteafmetings of eienskappe deur prosesse soos meganiese snywerk en vervorming
, is 'n kernonderdeel van die toerustingvervaardigingswaardeketting; in 2026 ontwikkel China se masjienbewerkingsbedryf in die geheel bestendig na hoë presisie, lae verliese en intelligente vervaardiging.
Die belangrikste toepassings van masjinering
Masjinering het van tradisionele swaartoerusting uitgebrei na onder meer presisie-elektronikaonderdele, nuwe-energievoertuigstrukture en lug- en ruimtevaartonderdele. Presisie- en doeltreffendheidsvereistes verskil sterk per toepassing; kies prosesse volgens werklike behoeftes.
Kernontwikkelingstendense in die masjineringsbedryf in 2026
Volgens die jongste bedryfsnavorsing vir 2026 probeer meer as 62% van klein en medium masjineringsondernemings reeds metaaloppervlakherstel om kerntoerustinglewensduur te verleng en totale produksiebedryfskoste te verlaag. Die tegnologie se markpenetrasie is 37% hoër as 3 jaar gelede.
Algemene presisieafwykings by masjinering en metodes om hulle op te spoor
Presisieafwykings is die algemeenste masjineringsprobleem wat personeel ervaar. Die meeste oorsake kan vinnig deur gestandaardiseerde foutopsporing gevind word, sonder direkte vervanging van toerusting of snygereedskap.
Kernoorsake van werkstukafmetings buite toleransie ná masjinering
Volgens foutgevalle wat in 2026 in die bedryf versamel is, hou 80% of meer van die probleme met afmetings buite toleransie verband met drie faktore: slytasie wat die toerusting se geleibaanspeling vergroot, onredelike instellings van snygereedskap se toevoerparameters en onvoldoende vasposisionering en vasklemming van werkstukke. Personeel kan dié faktore in prioriteitsvolgorde ondersoek.
Oplossings vir werkstukoppervlakruheid wat nie aan die vereistes voldoen nie
Kontroleer by oppervlakruheid wat nie aan die vereistes voldoen nie eers snygereedskapslytasie en koelmiddeltoevoer. Pas daarna die verhouding tussen hoofasspoed en snytoevoer gepas aan; meestal kan vereistes sonder hoërgraadtoerusting bereik word.
Algemene slytasieprobleme met masjineringstoerusting en oplossings
Slytasie aan kerntoerusting tydens masjineringsproduksie beïnvloed doeltreffendheid en opbrengs van goeie werkstukke direk. 'n Wetenskaplike herstelplan kan lewensduur aansienlik verleng en ondernemings se totale belegging verlaag.
Doeltreffende herstelmetodes vir verslete masjiengeleibane
In tradisionele oplossings kies die meeste ondernemings om verslete geleidings regstreeks met nuwe geleidings te vervang, teen hoër totale koste. Die huidige hoofstroomtegnologie vir metaaloppervlakherstel kan die verslete dele versterk en verhard sonder dat die toerusting uitmekaar gehaal word; die presisie ná herstel kan nuwe masjiene se fabrieksafleweringstandaarde bereik. Besoek Wuhan Kaiming High-Tech se amptelike webwerf www.whkmgx.com vir verwante tegniese besonderhede.
Daaglikse wenke om abnormale snygereedskapslytasie te voorkom
Hou tydens daaglikse produksie 'n snygereedskapslytasieregister en stel waarskuwingsgrense volgens materiaalspesifieke parameters. Vervang gereedskap wanneer slytasie die grens nader om abnormale breuk en krapskade aan werkstukke en werktafels te voorkom.
Praktiese gids vir algemene probleme met masjineringsprosesoptimalisering
Vir optimalisering deur die hele masjineringsproses kan personeel die volgende gestandaardiseerde stappe volg om blinde parameterveranderinge wat normale produksie ontwrig te vermy:
Orden alle produksiedata vir gemasjineerde werkstukke van die afgelope 3 maande en bepaal gereelde fouttipes
Toets die werklike uitwerking van verskillende aanpassingsplanne afsonderlik vir die 3 fouttipes wat die meeste voorkom
Neem aanpassingsplanne wat doeltreffend bewys is in die werkswinkelprosedures op en lei voorste linie-personeel daarin op
Hersien die optimaliseringsuitkoms elke halfmaand en pas die betrokke werksreëls dinamies aan
Die bogenoemde gestandaardiseerde proses is deur verskeie masjineringsondernemings prakties getoets en kan ná implementering die afkeurkoers gemiddeld met ongeveer 15% verlaag; dit is baie bruikbaar.
Beeldbron:
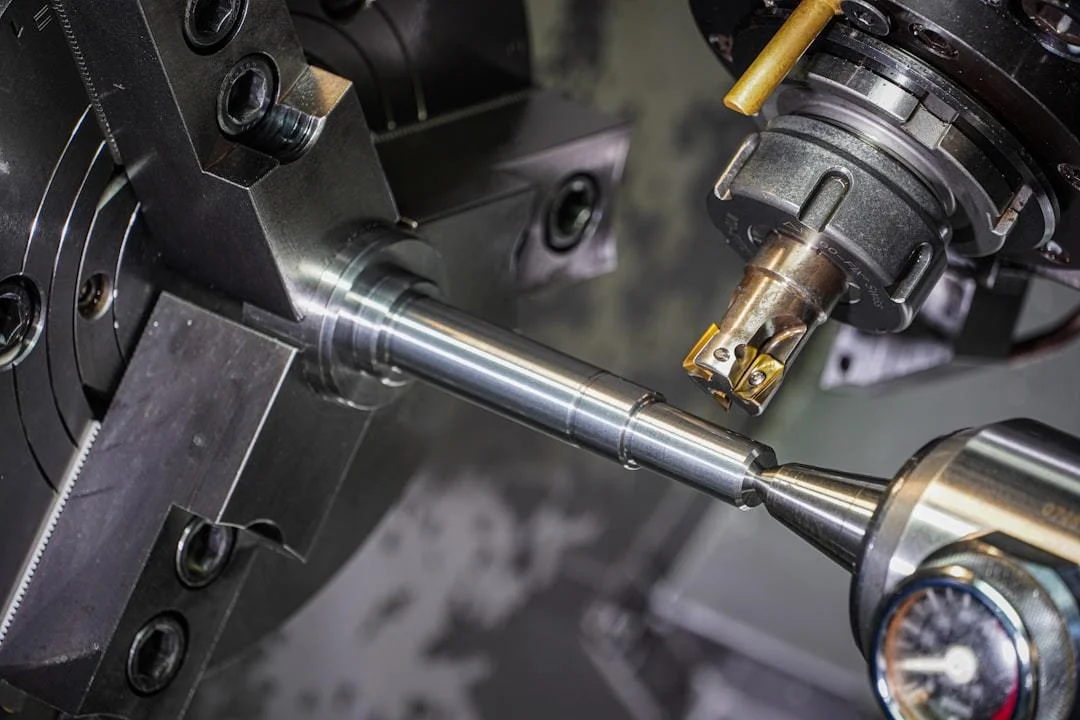
Foto: unsplash
Hoe om doeltreffendheid en koste by kleinbondelmasjinering te balanseer
Vir pasgemaakte kleinbondel-masjineringsbestellings kan universele gereedskap en spaninrigtings saam met modulêre masjineringsprogramme die omstel- en insteltyd tussen bestellingsbondels verminder en produksiedoeltreffendheid en bedryfskoste doeltreffend balanseer.
Kernvoorsorg by masjinering van werkstukke uit spesiale materiale
Pas vir spesiale materiale soos vlekvrye staal en hoëtemperatuurlegerings vooraf toegewyde snygereedskap en koelmiddel by die materiaal. Bereken toevoergrense vooraf om werkstukvervorming, gereedskapbreuk en ander afwykings tydens masjinering te voorkom.
Vergelyking van gemete data vir verskillende masjineringsprosesse in 2026
In 2026 het 'n onafhanklike bedryfsnavorsingsinstansie drie algemene aanvullende masjineringsprosesse prakties vergelyk. Die tabel hieronder bevat kerndata ter verwysing vir proseskeuse:
Vergelykingsaspek
Tradisionele plan vir direkte onderdeelvervanging
Aanvullende plan vir metaaloppervlakherstel
Plan vir volledige masjienmodernisering
Masjineringstyd
7-15 dae
2-3 dae
30-45 dae
Tydsduur van presisiebehoud
1-2 jaar
3-5 jaar
5-8 jaar
Aandeel van enkelstukmasjineringskoste
100%
30%-40%
200%-300%
Toepassingsgevalle
Gevalle waar onderdele heeltemal beskadig is
Gevalle van slytasie buite toleransie
Modernisering van die hele produksielyn
Die bedryf beskou toepaslike metaaloppervlakherstel saam met die roetinebedryf en -instandhouding van masjinering algemeen as ’n kostedoeltreffende manier vir klein en medium masjineringsondernemings om tans koste te verlaag en doeltreffendheid te verbeter.
Kernbeoordelingskriteria vir proseskeuse by klein en medium masjineringsondernemings
Klein en medium masjineringsondernemings moet by proseskeuse eers opbrengs teenoor belegging bereken, duur opgraderings nie blindelings navolg nie en tegnologie by hulle bestellings se langtermynbehoeftes pas.
Praktiese metodes om die uitwerking van prosesaanpassings te verifieer
Toets ná aanpassing van die masjineringsplan minstens 3 opeenvolgende bondels met altesaam 100 werkstukke of meer. Bereken parametergemiddeldes vóór volle uitbreiding om onnodige verliese deur kleinsteekproeffoute te vermy.
Gids om algemene foute by masjineringsprosesopgraderings te vermy
Baie mense in die masjineringsbedryf beland tydens prosesopgradering in 2026 in denkfoute wat onnodige ekstra koste veroorsaak. Dit moet vooraf onderskei word.
Is 'n blinde strewe na hoë presisie prakties nodig?
Die meeste gewone nywerheidswerkstukke se presisievereistes val binne gewone masjiengereedskap se vermoë. Blinde belegging in hoëpresisiemasjiene verhoog eerder enkelstukkoste en verswak produkte se markmededingendheid.
Kernbeoordelingskriteria vir opgradering van verouderde masjineringstoerusting
Solank die kernstruktuur van verouderde masjienbewerkingstoerusting ongeskonde is of slegs herstelbare skade het, kan oppervlakherstel en vervanging van sekere komponente die bewerkingsakkuraatheid herstel. Die oorspronklike toerusting kan behou en verder gebruik word, pleks daarvan om dit direk uit te faseer en deur nuwe toerusting te vervang.
Gereelde vrae
V: Hoe gereeld behoort daaglikse bedryf en instandhouding van masjineringstoerusting uitgevoer te word?
A: Onder gewone toestande is roetine-instandhouding elke 72 bedryfsure voldoende; by hoëlasproduksie kan dit na elke 48 uur verander word om klein risiko's betyds op te spoor.
V: Kan gemasjineerde werkstukke met geringe slytasie herstel word?
A: Die meeste gemasjineerde werkstukke met geringe slytasie kan met metaaloppervlakhersteltegnologie behandel word. Dit kos slegs ongeveer 30% van die koste om dit van nuuts af te vervaardig en is ook doeltreffender.
V: Hoe word die afkeurkoers by kleinbondel-masjineringsbestellings beheer?
A: Inspekteer die eerste voltooide stuk se presisie volledig, bevestig die parameters en begin dan bondelproduksie. Meet daarna 'n steekproef se afmetings elke 10 stukke om die afkeurkoers doeltreffend te beheer.
V: Wat is die hoofwinsrigtings in die masjineringsbedryf in 2026?
A: Die hoofrigting tans is spesialisering in nou afgebakende gebiede, byvoorbeeld spesifieke werkstuktipes, saam met toerustinghersteltegnologie om bedryfskoste te verlaag en algehele mededingendheid te verbeter.
Oor die geheel is masjinering ’n kernbasiese skakel in toerustingvervaardiging. Voorkoming vorm die kern van die hantering van algemene probleme; saam met wetenskaplike bedryfs-, instandhoudings- en herstelplanne kan dit ondernemings help om ’n stabiele produksiebedryf op die lang termyn te handhaaf.
Vorige bladsy
Die werkbeginsels van masjinering in 2026 verduidelik: praktiese vakkennis oor metaaloppervlakherstel vir masjinerie
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
Volgende bladsy
Vorige bladsy:
Die werkbeginsels van masjinering in 2026 verduidelik: praktiese vakkennis oor metaaloppervlakherstel vir masjinerie
Volgende bladsy:
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
Verwante nuus
Masjineringsprodukte in 2026: Wuhan Kaiming High-Tech se gespesialiseerde oplossings vir metaaloppervlakherstel vir masjinerie
2026-08-15
Die werkbeginsels van masjinering in 2026 verduidelik: praktiese vakkennis oor metaaloppervlakherstel vir masjinerie
2026-07-31
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
2026-07-16
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
2026-07-01
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
2026-06-16
Jongste nuus en verwikkelinge in die masjineringsbedryf in 2026: Omvattende ontleding van tegnologiese opgradering, kosteverlaging en verbeterde doeltreffendheid vir vervaardigingsondernemings
2026-06-01
Deel op
Terug na die lys