Minőségi körút: a piaci helyzet megismerése, műszaki tapasztalatcsere és minőségellenőrzés – vállalatunk cselekszik!
Hírközpont
Kezdőlap
Vállalati hírek
Iparági hírek
A megmunkálás teljes folyamatának tudnivalói 2026-ban: gyakorlati útmutató a költségcsökkentéshez, minőségjavításhoz és hibamegelőzéshez
Közzétéve:
2026-07-01
A cikk a megmunkálás teljes folyamatának fő tudnivalóit tárgyalja a 2026. évi legújabb szakmai eljárási előírások alapján. Az előkészítéstől a folyamatirányításon át az utólagos minőségellenőrzésig minden szakaszt lefed; iparági mérési adatok összehasonlításával segíti a működési kockázatok és selejtek csökkentését. Szükség esetén szakmai szolgáltató bevonható a munkadarabok felületi hibáinak kezelésére.
A gépi megmunkálás a munkadarab alakját, méreteit vagy tulajdonságait gépi berendezéssel módosító technológiai folyamat
, a kínai gépi megmunkálási ágazatban 2026-ban tovább nőnek a pontossággal és a költségszabályozással szembeni elvárások. A teljes folyamat részleteire való odafigyelés közvetlenül több mint 30%-kal csökkentheti a munkadarabok selejtarányát, nagyobb nyereséget teremtve a vállalatoknak.
📋 A cikk tartalomjegyzéke
A megmunkálás előkészítésének fő szempontjai
A biztonságos megmunkálás szempontjai
A megmunkálási pontosság szabályozásának szempontjai
Megmunkált darabok felületvédelmi szempontjai
Megmunkálógépek napi fenntartásának szempontjai
Minőségvizsgálati és raktározási szempontok megmunkálás után
1. A gépi megmunkálás előkészítésének fő szempontjai
A megmunkálás előkészítése közvetlenül meghatározza a további folyamat zavartalanságát. A 2026. évi meghatározó ágazati munkaszabványok minden munkakezdés előtti ellenőrzés dokumentálását követelik meg a későbbi problémák visszakövethetőségéhez.
1.1 Rajzellenőrzés és eljárásválasztás: fő szempontok
Megmunkálás előtt 2 eltérő munkakörű szakembernek keresztellenőriznie kell a rajzi paramétereket, különösen a tűréstartományt, érdességi követelményeket és különleges eljárási jelöléseket. A műhely gépparkjához illő eljárást kell választani az igény és technológia eltérésének elkerülésére.
1.2 A nyersanyagok tulajdonságainak ellenőrzési előírásai
A különböző anyagú alapanyagokból előzetesen mintát kell venni, és meg kell vizsgálni többek között a keménységüket és a képlékenységüket. Ellenőrizni kell, hogy megfelelnek-e az adott gyártási tétel megmunkálási követelményeinek, így elkerülhető a túl kemény alapanyag miatti szerszámtörés és a munkadarab kicsorbulása. Az iparágban általánosan alkalmazott előkészítési és ellenőrzési folyamat a következő:
A rajzi paraméterek és tényleges termelési igények egyezésének ellenőrzése
Az alapanyag fizikai jellemzőinek mintavételes megfelelőségvizsgálata
A szerszámhoz és hűtőközeghez illő paraméterek előzetes beállítása
Ellenőrizze, hogy a kezelők elvégezték-e az adott eljáráshoz szükséges munkába állás előtti képzést.
2. A gépi megmunkálás biztonságos végrehajtásának szempontjai
A helyszíni megmunkálás nagy kockázatú munka. A 2026 során felülvizsgált gépi megmunkálási biztonsági előírások pontosabb követelményeket támasztanak a munkavégzési útvonalakkal és védőfelszereléssel szemben a balesetek alapvető megelőzésére.
2.1 Személyi védelem és a munkavégzési útvonalak ellenőrzése
A helyszíni kezelőknek teljes védőfelszerelést, például vágásálló kesztyűt és védőszemüveget kell viselniük. Munkavégzés közben tilos laza ékszereket és papucsot hordani. A nem munkavégzési területeknél jól látható elhatároló jelzéseket kell elhelyezni, hogy illetéktelenek ne jussanak a megmunkálási területre, és a kirepülő fémforgács ne okozzon nekik vágási sérülést.
2.2 A szerszámparaméterek valós idejű kalibrálásának szabályai
Éles üzem előtt 3 perces terhelés nélküli próbával ellenőrizzék, hogy a szerszám ütése a megengedett tartományban van-e. Minden 20 munkadarab után állítsák meg a gépet, és ellenőrizzék-korrigálják a szerszámkopást, megelőzve, hogy szerszámtörés miatt teljes sorozatok váljanak selejtté.
3. A gépi megmunkálás pontosságszabályozásának szempontjai
A megmunkálási pontosság közvetlenül meghatározza a darab későbbi szerelhetőségét. A korszerű gépgyártó vevők pontossági igénye 2026 során mintegy 15%-kal nőtt; a dinamikus hibaszabályozás a termelés központi célja.
3.1 Az előtolás megválasztása eltérő anyagú munkadarabokhoz
Alumíniumötvözetből, rozsdamentes acélból, különleges ötvözetekből és más anyagokból készült munkadarabokhoz előre meg kell határozni az anyagnak megfelelő előtolást. Minél keményebb az anyag, annál kisebb előtolást kell beállítani, és ehhez kell igazítani a hűtőközeg befecskendezési nyomását is, hogy a munkadarab hődeformációja ne okozzon tűréstúllépést.
3.2 A dinamikus hibák valós idejű kompenzálása
Megmunkálás közben 30 percenként mérni kell a munkadarab tényleges méreteit. Az előre beállított paraméterekkel összevetve módosítsák a gép előtolási koordinátáit. A rendszer beépített hibakompenzációjával a pontossági eltérés 0.002 mm-en belül tartható, teljesítve a korszerű berendezések szerelési igényeit.
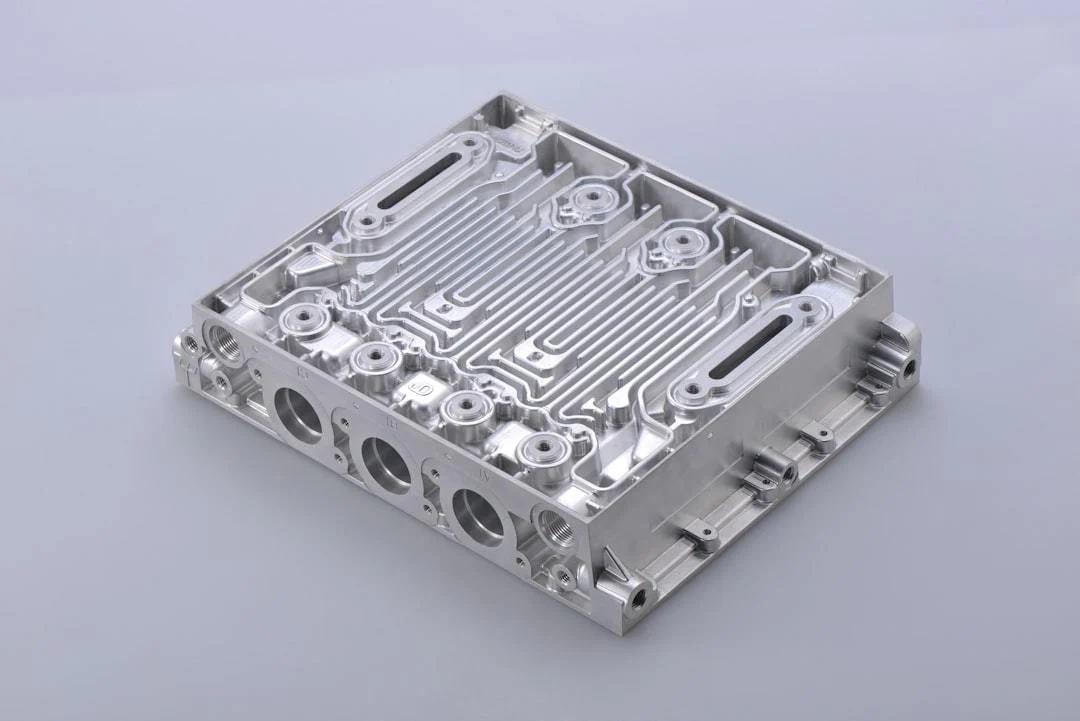
A kép forrása:
unsplash
Összehasonlítási szempontok
Szabványos munkavégzési csoport
Előírástól eltérő kezelést alkalmazó csoport
Nyersanyagveszteség aránya
4.2%
12.7%
Hibás munkadarabok aránya
1.8%
9.6%
Egy berendezés havi üzemeltetési és karbantartási költsége
1260 jüan
3720 jüan
A Kínai Gépészmérnöki Társaság 2026-ban közzétett ágazati felmérése szerint a megmunkált munkadarabok selejtezéséhez vezető problémák több mint 42%-a megelőzhető a teljes folyamat szabványosított ellenőrzésével, jelentős felesleges termelési költségeket takarítva meg a vállalatoknak.
4. A megmunkált munkadarabok felületvédelmének szempontjai
Megmunkálás közben könnyen keletkezhet karcolás, kopás vagy kisebb méreteltérés. A megfelelő felületvédelem jelentősen mérsékli a selejtezés esélyét, csökkentve a felesleges veszteségeket.
4.1 A karcolások és a kopás megelőzése hidegmegmunkáláskor
Munkadarab-mozgatáskor nemfémes védőalátéteket kell használni, hogy a darabok ne ütközzenek vagy dörzsölődjenek közvetlenül egymáshoz. Megmunkálás közben a fémforgácsot időben el kell távolítani, nehogy a felületen maradva a szerszám karcolást nyomjon vele az anyagba, rontva a további felületminőséget.
4.2 Hibás munkadarabok gazdaságos javításának módjai
Enyhe felületi kopás, karcolás vagy mérettűrés-túllépés esetén nem kell közvetlenül visszaolvasztani és újragyártani a munkadarabot: szakosodott fémfelület-javítóhoz lehet fordulni. A Wuhan Kaiming High-Tech Co., Ltd. sok éve foglalkozik gépi berendezések fémfelület-javításával. Technológiái az alapanyag károsítása nélkül javíthatnak, a visszaolvasztáshoz és újragyártáshoz képest több mint 60%-kal kisebb kezelési költséggel. További gyakorlati esetek a www.whkmgx.com hivatalos honlapon tekinthetők meg.
5. A megmunkálógépek napi üzemeltetésének és karbantartásának szempontjai
A megmunkálógépek üzemállapota közvetlenül meghatározza a termelési hatékonyságot és a darabminőséget. A megfelelő napi fenntartás jelentősen hosszabbíthatja élettartamukat, csökkentve a váratlan hibák okozta állásveszteséget.
5.1 A fő alkatrészek rendszeres állapotellenőrzésének előírásai
A gépkezelőknek minden műszak előtt ellenőrizniük kell a főorsó, a vezetősínek és a hajtáselemek működési állapotát, hetente pedig átfogó kopásvizsgálatot kell végezniük. Enyhe alkatrészkopás észlelésekor időben felületerősítő kezelést kell alkalmazni, hogy a kisebb probléma ne váljon a berendezés leállását okozó súlyos meghibásodássá.
5.2 A kenőrendszerhez igazított karbantartási terv
A gép üzemi terheléséhez megfelelő minőségű kenőolajat válasszanak, a kenőrendszer szűrőbetétjét rendszeresen tisztítsák a szennyeződés okozta kopás megelőzésére. Évente legalább egyszer teljes olajkör-tisztítást végezzenek a zavartalan működésért.
6. A megmunkálás utáni minőségellenőrzés és raktárba vétel szempontjai
A megmunkálás utáni minőségvizsgálat és raktárba vétel a termékminőség utolsó ellenőrzési pontja. Az előírások szigorú betartásával elkerülhető, hogy hibás darabok kerüljenek a vevőhöz, felesleges vitákat okozva.
6.1 A több szempontú minőségellenőrzés eljárásrendje
A rajz szerint tételesen vizsgálják a munkadarab méretpontosságát, felületi érdességét, alak- és helyzettűréseit. Minden mérési adatot elektronikusan rögzítsenek; a nem megfelelő darabokat külön tárolják további javításhoz, és semmiképp ne keverjék a megfelelő tételekhez.
6.2 A munkadarabok tárolás közbeni alakváltozásának megelőzése
A nagy pontosságú munkadarabokat állandó hőmérsékletű és páratartalmú raktári környezetben kell tárolni. Az előírt alátámasztási pontjaiknak megfelelően kell elhelyezni őket, hogy a hosszú tárolás ne okozzon maradó alakváltozást, amely rontaná a későbbi összeszerelés és használat eredményét.
Gyakori kérdések
Kérdés: Hogyan kezelhető a leggazdaságosabban a megmunkálás során keletkező enyhe karcolás?
Válasz: Elsősorban szakosodott fémfelület-javító szolgáltatót érdemes választani. Nincs szükség a munkadarab közvetlen visszaolvasztására és újragyártására; a javítás gyors, gazdaságos, és megőrzi az alapanyag eredeti tulajdonságait.
Kérdés: Mekkora előtolást észszerű beállítani gépi megmunkáláskor?
Válasz: Az előtolást a munkadarab anyaga, a szerszám típusa és a gép pontossága alapján együttesen kell meghatározni. Szokásos szénacél munkadaraboknál általában 0.1–0.3 mm/r tartomány állítható be.
Kérdés: Szükséges-e a munkadarabok rozsdavédelme megmunkálás után?
Válasz: A munkadarab felhasználási körülményei alapján kell dönteni. Hosszú idejű tárolás előtt kötelező a rozsdavédelem, hogy a felületi korrózió ne rontsa a későbbi szerelhetőséget és használatot.
Előző oldal
Gyakori megmunkálási kérdések 2026-ban: gyakorlati útmutató a technológiai hibák kezeléséhez és a hatékony optimalizáláshoz
A gépi megmunkálás ágazati alkalmazásainak áttekintése 2026-ban: útmutató a költségcsökkentéshez és hatékonyságjavításhoz fémfelület-javítással
Következő oldal
Előző oldal:
Gyakori megmunkálási kérdések 2026-ban: gyakorlati útmutató a technológiai hibák kezeléséhez és a hatékony optimalizáláshoz
Következő oldal:
A gépi megmunkálás ágazati alkalmazásainak áttekintése 2026-ban: útmutató a költségcsökkentéshez és hatékonyságjavításhoz fémfelület-javítással
Kapcsolódó hírek
Megmunkálási szolgáltatások 2026-ban: a Wuhan Kaiming High-Tech professzionális gépészeti fémfelület-javítási megoldásai
2026-08-15
A megmunkálás működési elve 2026-ban: közérthetően a gépészeti fémfelületek szakszerű helyreállításáról
2026-07-31
Gyakori megmunkálási kérdések 2026-ban: gyakorlati útmutató a technológiai hibák kezeléséhez és a hatékony optimalizáláshoz
2026-07-16
A megmunkálás teljes folyamatának tudnivalói 2026-ban: gyakorlati útmutató a költségcsökkentéshez, minőségjavításhoz és hibamegelőzéshez
2026-07-01
A gépi megmunkálás ágazati alkalmazásainak áttekintése 2026-ban: útmutató a költségcsökkentéshez és hatékonyságjavításhoz fémfelület-javítással
2026-06-16
A gépi megmunkálási ágazat legfrissebb hírei 2026-ban: átfogó áttekintés a gyártóvállalatok műszaki korszerűsítéséről, költségcsökkentéséről és hatékonyságjavításáról
2026-06-01
Megosztás:
Vissza a listához