په ټول هېواد کې د کیفیت کمپاین، د بازار حالاتو پېژندنه او تخنیکي تبادله؛ د کیفیت د کنټرول لپاره شرکت په عمل کې دی!
د خبرونو مرکز
کورپاڼه
د شرکت خبرونه
د صنعت خبرونه
د 2026 کال د ماشینکارۍ د ټولې پروسې احتیاطي ټکي؛ د لګښت کمولو، کیفیت لوړولو او د خرابیو د مخنیوي عملي لارښود
د خپرېدو وخت:
2026-07-01
دا لیکنه د ماشینکارۍ د ټولو پړاوونو بنسټیز د پام وړ ټکي تشریح کوي؛ د 2026 کال د صنعت له وروستیو کاري لارښوونو سره مخکینی چمتووالی، د کار پر مهال کنټرول او وروستۍ کیفیتي معاینه ټول رانغاړي. د صنعت د واقعي اندازو پرتله هم لري، څو کارکوونکي له عملیاتي خطرونو ځان وساتي او د نامنل شویو پرزو کچه راکمه کړي؛ که اړتیا وي، مسلکي خدمت ورکوونکي د پرزې سطحي عیبونه حل کولای شي.
ماشینکاري هغه بهیر دی چې د میخانیکي تجهیزاتو په وسیله د کاري پرزې بڼه، ابعاد یا ځانګړنې بدلوي
، د 2026 کال په کورني میخانیکي ماشینکاري صنعت کې د دقت او لګښت د کنټرول غوښتنې په دوامداره توګه لوړېږي؛ د ټول بهیر د جزئیاتو سم مراعاتول د کاري ټوټو د ضایعاتو کچه په مستقیم ډول له 30% څخه ډېر کمولای شي او شرکتونو ته زیاتې ګټې برابرولای شي.
📋 د مقالې منځپانګه
د ماشینکارۍ مخکې په چمتووالي کې بنسټیز د پام وړ ټکي
د ماشینکارۍ پر مهال د خوندي عملیاتو د پام وړ ټکي
د ماشینکارۍ د دقت د کنټرول د پام وړ ټکي
د ماشینکاري پرزو د سطحې د ساتنې د پام وړ ټکي
د ماشینکاري تجهیزاتو د ورځنۍ عملیاتي ساتنې د پام وړ ټکي
تر ماشینکارۍ وروسته د کیفیت د معاینې او ګودام ته د داخلولو د پام وړ ټکي
1، له ماشینکارۍ مخکې د چمتووالي مهم احتیاطي ټکي
د ماشینکارۍ لومړنی چمتووالی د ورپسې بهیر روانوالی مستقیم ټاکي؛ د 2026 کال د صنعت عمده کاري معیارونه واضح غواړي چې د پیل مخکې ټول تاییدي پړاوونه ثبت شي، څو وروسته د ستونزې سرچینه ورکه نه شي.
1.1 د نقشو د کتنې او د پروسې د ټاکلو مهم ټکي
د ماشینکارۍ تر پیل مخکې باید د بېلابېلو دندو 2 تخنیکي کارکوونکي د نقشې پارامترونه متقابلاً وګوري او په ځانګړې توګه د زغم حدود، د سطحې د ناهموارۍ غوښتنې او د ځانګړو پړاوونو نښې، دا درې مرکزي معلومات تایید کړي. د ورکشاپ د موجودو تجهیزاتو له مخې مناسب بهیر وټاکئ، څو بهیر له اړتیا سره بې سمونه نه شي.
1.2 د خامو موادو د ځانګړنو د تایید معیارونه
د بېلابېلو موادو د خامو توکو لپاره باید مخکې له مخکې د نمونو سختوالی، کشېدنه او نور مهم شاخصونه وازمویل شي او تایید شي چې د اړوندې دستې د ماشینکارۍ غوښتنې پوره کوي، څو د خامو موادو د سختوالي له حده اوښتو له امله د پرېکوونکې وسیلې ماتېدل او د کاري ټوټې څنډې ماتېدل رامنځته نه شي. په صنعت کې د چمتووالي د کتنې عمومي بهیر دا دی:
وګورئ چې د نقشې ښودل شوي پارامترونه له واقعي تولیدي اړتیاوو سره سم دي که نه
په نمونوي معاینه وګورئ چې د خامو موادو د فزیکي ځانګړنو شاخصونه معیار پوره کوي که نه
له مخکې د مناسبو پرېکوونکو او سړوونکي سیال اړوند پارامترونه وازمویئ او عیار کړئ
تایید کړئ چې کارکوونکو د اړوند بهیر له دندې مخکې روزنه بشپړه کړې ده
2، د ماشینکارۍ پر مهال د خوندي کارونې احتیاطي ټکي
ساحوي ماشینکاري لوړخطره کار دی؛ د 2026 کال نوي تعدیل شوي د ماشینکارۍ د خوندیتوب اصول د تګ راتګ لارو او محافظتي وسایلو لپاره لا واضح غوښتنې لري، څو د خوندیتوبي پېښو له بنسټه مخنیوی وشي.
2.1 د کارکوونکو ساتنه او د کاري تګلارو کنټرول
ساحوي کارکوونکي باید د پرېکولو ضد دستکشې، ساتندویه عینکې او نور بشپړ حفاظتي وسایل واغوندي. د کار پر مهال د ځوړندو ګاڼو اغوستل او په څپلکو کار کول په کلکه منع دي. د غیرکاري ساحو لپاره څرګندې جلاکوونکې نښې ولګوئ، څو نااړوند کسان د ماشینکارۍ ساحې ته په تېروتنه داخل نه شي او د الوزېدونکو فلزي تراشو له ټپونو خوندي پاتې شي.
2.2 د پرې کولو د وسایلو د پارامترونو د وخت پر وخت کالیبراسیون اصول
له رسمي چالانولو مخکې 3 دقیقې بې باره ازمایښتي چلول وکړئ او تایید کړئ چې د پرېکوونکي لړزېدنه په اجازه شوو حدودو کې ده؛ تر هر 20 پرزو ماشینکارۍ وروسته ماشین ودروئ او د پرېکوونکي ساییدنه عیاره کړئ، څو د پرېکوونکي د څنډې ماتېدو له امله د پرزو ټوله جوپه رد نه شي.
3، د ماشینکارۍ د دقت د کنټرول احتیاطي ټکي
د ماشینکارۍ دقت د پرزې د ورپسې مونتاژ مناسبت مستقیم ټاکي؛ په 2026 کال کې د ورپسې لوړکیفیته تجهیزاتو صنعت د پرزو د دقت غوښتنې نږدې 15% لوړې کړې. د متحرکو تېروتنو سم کنټرول د تولید مرکزي هدف دی.
3.1 د بېلابېلو موادو د کاري ټوټو لپاره د پیشروي مقدار د برابرولو طریقې
د المونیم الیاژ، زنګ نه وهونکي فولاد، ځانګړو الیاژونو او نورو بېلابېلو موادو کاري ټوټو لپاره باید د تغذیې اړوند پارامترونه مخکې وټاکل شي. هر څومره چې د موادو سختوالی لوړ وي، د تغذیې اندازه باید هماغومره کمه شي او د سړوونکي مایع د شیندلو فشار ورسره برابر شي، څو د کاري ټوټې حرارتي کږوالی د دقت له مجاز حد څخه د اوښتو لامل نه شي.
3.2 د خوځنده تېروتنو د وخت پر وخت جبران پلان
د ماشینکارۍ پر مهال هر 30 دقیقې د پرزې حقیقي ابعاد ثبت کړئ، له مخکې ټاکلو پارامترونو سره یې پرتله او د ماشین د تغذیې مختصات تنظیم کړئ؛ د سیستم د خطا جبران په وسیله د دقت انحراف د 0.002mm دننه وساتئ، څو د لوړ کیفیت تجهیزاتو د مونتاژ اړتیاوې په بشپړ ډول پوره شي.
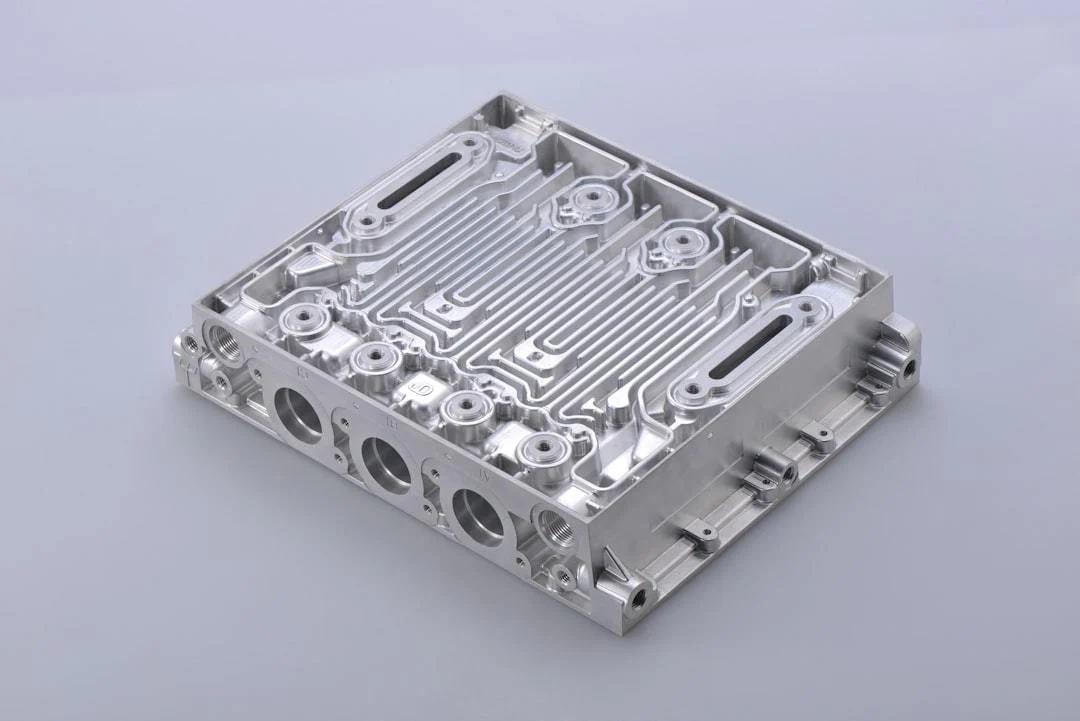
د انځور سرچینه:
انځور: unsplash
د پرتله کولو اړخونه
معیاري کاري ډله
د غیرمعیاري عملیاتو ډله
د خامو موادو د ضایعاتو کچه
4.2%
12.7%
د کاري پرزو د نه منلو کچه
1.8%
9.6%
د هر ماشین میاشتنی عملیاتي او ساتنیز لګښت
1260 یوانه
3720 یوانه
د چین د میخانیکي انجینرۍ ټولنې د 2026 کال د خپرې شوې صنعتي سروې معلومات ښيي چې د ماشینکاري شوو کاري ټوټو د ضایع کېدو له 42% څخه ډېرې ستونزې د ټولې پروسې د معیاري کنټرول له لارې مخکې مخنیوی کېدای شي، چې تصدیو ته ډېر غیرضروري تولیدي لګښتونه سپموي.
4، د ماشینکاري شوو کاري ټوټو د سطحې د ساتنې احتیاطي ټکي
د ماشینکارۍ پر مهال د پرزې پر سطحه ګرېدلي نښانونه، ساییدنه او له زغم څخه د ابعادو لږ وتل ډېر پېښېږي؛ د سطحې سمه ساتنه د رد کېدو احتمال په پراخه کچه راکموي او د تصدیو بېځایه زیانونه کموي.
4.1 د سړې ماشینکارۍ پر مهال د خراشونو او زړېدنې د مخنیوي لارې
د کاري پرزو د لېږد پر مهال غیر فلزي نرمې تختې لاندې کېږدئ، څو پرزې نېغ په نېغه سره ونه لګېږي او ونه موښل شي؛ د ماشینکارۍ پر مهال پرې شوي فلزي برادې پر وخت پاکې کړئ، څو پر سطحه پاتې نه شي او د قلم تر فشار لاندې کرښې جوړې نه کړي چې راتلونکی سطحي کیفیت زیانمنوي.
4.2 د عیب لرونکو کاري ټوټو د ټیټ لګښت ترمیم لارې
که پرزه لږ سطحي سایش، کرښې، له مجاز حد څخه د ابعادو وتل او ورته ستونزې ولري، اړتیا نشته چې نېغه بېرته بټۍ ته د وېلې کولو او له سره جوړولو لپاره ولاړه شي؛ د فلزي سطحو د ترمیم له مسلکي خدمت وړاندې کوونکي سره اړیکه نیولی شئ. Wuhan Kaiming High-Tech Co., Ltd. له ډېرو کلونو راهیسې د میخانیکي تجهیزاتو د فلزي سطحو د ترمیم په برخه کې کار کوي؛ اړوندې ټکنالوژۍ د پرزې اصلي فلز ته له زیان رسولو پرته ترمیم ترسره کولی شي او د بیا وېلې کولو او له سره جوړولو په پرتله د پروسس لګښت تر 60% ډېر کمولی شي. د نورو عملي بېلګو لپاره رسمي وېبپاڼې www.whkmgx.com ته ورشئ.
5، د ماشینکارۍ د تجهیزاتو د ورځني چلولو او ساتنې احتیاطي ټکي
د ماشینکاري تجهیزاتو کاري حالت د تولید اغېزمنتیا او د پرزې کیفیت مستقیم ټاکي؛ سمه ورځنۍ عملیاتي ساتنه د تجهیزاتو عمر په پراخه کچه اوږدوي او د ناڅاپي خرابیو له امله د تمېدو زیان راکموي.
5.1 د مهمو پرزو د منظمې معاینې د پلي کولو معیارونه
عملیاتي کسان باید هره ورځ تر شفټ مخکې د تجهیز اصلي شافټ، لارښودونو او د لېږد پرزو کاري حالت وګوري او هره اوونۍ یو ځل د سولیدنې بشپړه معاینه وکړي؛ لږه سولیدنه چې وموندل شي پر وخت سطحي پیاوړتیا وکړي، څو وړه ستونزه لوی عیب نه شي او تجهیز ونه درېږي.
5.2 د غوړولو سیستم د مناسبې ساتنې پلان
د بېلابېلو تجهیزاتو د کاري بار له مخې د مناسبې درجې غوړ وټاکئ او د غوړولو د سیستم فلټرونه په منظم ډول پاک کړئ، څو ککړتیا د تېلو لارې ته ننوزي او پرزې ونه سایوي؛ هر کال لږ تر لږه یو ځل د تېلو ټوله لاره پاکه کړئ، څو تجهیزات نرم کار وکړي.
6، له ماشینکارۍ وروسته د کیفیت معاینې او ګودام ته د سپارلو احتیاطي ټکي
تر ماشینکارۍ وروسته د کیفیت معاینه او ګودام ته داخلول د محصول د کیفیت د کنټرول وروستی پړاو دی؛ د اړوندو ټکو کلکه عملي کول د نامنل شویو محصولاتو له پېرودونکو ته رسېدو او بېځایه شخړو مخنیوی کوي.
6.1 د څو اړخیزې کیفیت معاینې د پروسې معیارونه
د نقشې د غوښتنو له مخې د هرې کاري پرزې د ابعادو دقت، د سطحې ناهمواري او د شکل او موقعیت زغم، چې درې بنسټیز شاخصونه دي، جلا معاینه کړئ؛ ټول معاینوي معلومات په برېښنايي بڼه ثبت کړئ. نامنل شوې پرزې د وروسته بیارغونې لپاره جلا وساتئ؛ د منل شویو پرزو په جوپه کې یې ګډول په کلکه منع دي.
6.2 د کاري ټوټو د زېرمه کولو پر مهال د کږېدو د مخنیوي د کنټرول مهم ټکي
د لوړ دقت کاري ټوټې باید په ثابتې تودوخې او لندبل لرونکي ګودام کې وساتل شي او د خپلو ټاکلو تکیهټکو له مخې په معیاري توګه کېښودل شي، څو د اوږدې مودې زېرمه کولو له امله دایمي کږوالی رامنځته نه شي او ورپسې راټولول او کارونه اغېزمن نه کړي.
عامې پوښتنې
پوښتنه: د ماشینکارۍ پر مهال پر کاري ټوټه د لږو خراشونو د درملنې کومه لاره اقتصادي ده؟
ځواب: لومړی د فلزي سطحو مسلکي ترمیم وړاندې کوونکی وټاکئ؛ کاري ټوټه نېغ بټۍ ته د بیا جوړولو لپاره مه ستنوئ. ترمیم یې چټک او کملګښته دی او د کاري ټوټې د بنسټیز فلز اصلي ځانګړنې هم ساتي.
پوښتنه: د ماشینکارۍ د پیشروي مقدار څومره ټاکل مناسب دي؟
ځواب: د پیشروي مقدار باید د کاري ټوټې د موادو، د پرې کولو د وسیلې د ډول او د تجهیز د دقت له مخې په ګډه وټاکل شي. د عادي کاربني فولادي کاري ټوټو لپاره د پیشروي مقدار د 0.1-0.3mm/r په حدودو کې ټاکل کېدای شي.
پوښتنه: ایا له ماشینکارۍ وروسته کاري ټوټې د زنګ ضد درملنې ته اړتیا لري؟
ځواب: د کاري ټوټې د کارونې د حالت له مخې ټاکل کېږي. اوږدمهاله زېرمه کېدونکې کاري ټوټې باید د زنګ ضد درملنه ولري، څو د سطحې زنګ پر ورپسې مونتاژ او کارونې اغېز ونه کړي.
مخکینۍ پاڼه
د 2026 کال د ماشینکارۍ د عامو ستونزو بشپړه شننه؛ د پروسې د خرابیو د حل او اغېزمن سمون عملي لارښود
په 2026 کال کې په ټولو صنعتونو کې د ماشینکارۍ د کارونې کتنه؛ د ملګري فلزي سطحې ترمیم له لارې د لګښت کمولو او موثریت لوړولو لارښود
راتلونکې پاڼه
مخکینۍ پاڼه:
د 2026 کال د ماشینکارۍ د عامو ستونزو بشپړه شننه؛ د پروسې د خرابیو د حل او اغېزمن سمون عملي لارښود
راتلونکې پاڼه:
په 2026 کال کې په ټولو صنعتونو کې د ماشینکارۍ د کارونې کتنه؛ د ملګري فلزي سطحې ترمیم له لارې د لګښت کمولو او موثریت لوړولو لارښود
اړوند خبرونه
د 2026 کال د ماشینکارۍ د محصولاتو پېژندنه؛ د ووهان Kaiming High-Tech د میخانیکي تجهیزاتو د فلزي سطحو د ترمیم مسلکي حللارې
2026-08-15
د 2026 کال د ماشینکارۍ د کاري اصولو تفصیلي تشریح؛ د میخانیکي تجهیزاتو د فلزي سطحو د مسلکي ترمیم عملي علمي معلومات
2026-07-31
د 2026 کال د ماشینکارۍ د عامو ستونزو بشپړه شننه؛ د پروسې د خرابیو د حل او اغېزمن سمون عملي لارښود
2026-07-16
د 2026 کال د ماشینکارۍ د ټولې پروسې احتیاطي ټکي؛ د لګښت کمولو، کیفیت لوړولو او د خرابیو د مخنیوي عملي لارښود
2026-07-01
په 2026 کال کې په ټولو صنعتونو کې د ماشینکارۍ د کارونې کتنه؛ د ملګري فلزي سطحې ترمیم له لارې د لګښت کمولو او موثریت لوړولو لارښود
2026-06-16
د 2026 کال د ماشینکارۍ د صنعت وروستي خبرونه؛ د تولیدي تصدیو د تخنیکي لوړونې، لګښت کمولو او موثریت لوړولو بشپړه شننه
2026-06-01
شریکول په
لست ته ستنېدل