Landsdækkende kvalitetsindsats: Vi undersøger markedet, udveksler teknisk viden og styrer kvaliteten – virksomheden handler!
Nyhedscenter
Forside
Virksomhedsnyheder
Branchenyheder
Vigtige hensyn gennem hele maskinbearbejdningsprocessen i 2026: praktisk guide til lavere omkostninger, bedre kvalitet og færre fejl
Udgivet:
2026-07-01
Artiklen gennemgår de vigtigste hensyn i alle dele af maskinbearbejdningen med udgangspunkt i branchens nyeste arbejdsforskrifter i 2026. Den dækker hele kæden fra forberedelse før arbejdet og styring under arbejdet til kvalitetskontrol bagefter og indeholder sammenligninger af målte branchedata. Den hjælper fagfolk med at undgå risici i arbejdet og reducere andelen af emner, der ikke opfylder kvalitetskravene. Ved behov kan de kontakte en professionel leverandør for at få udbedret overfladefejl på emner.
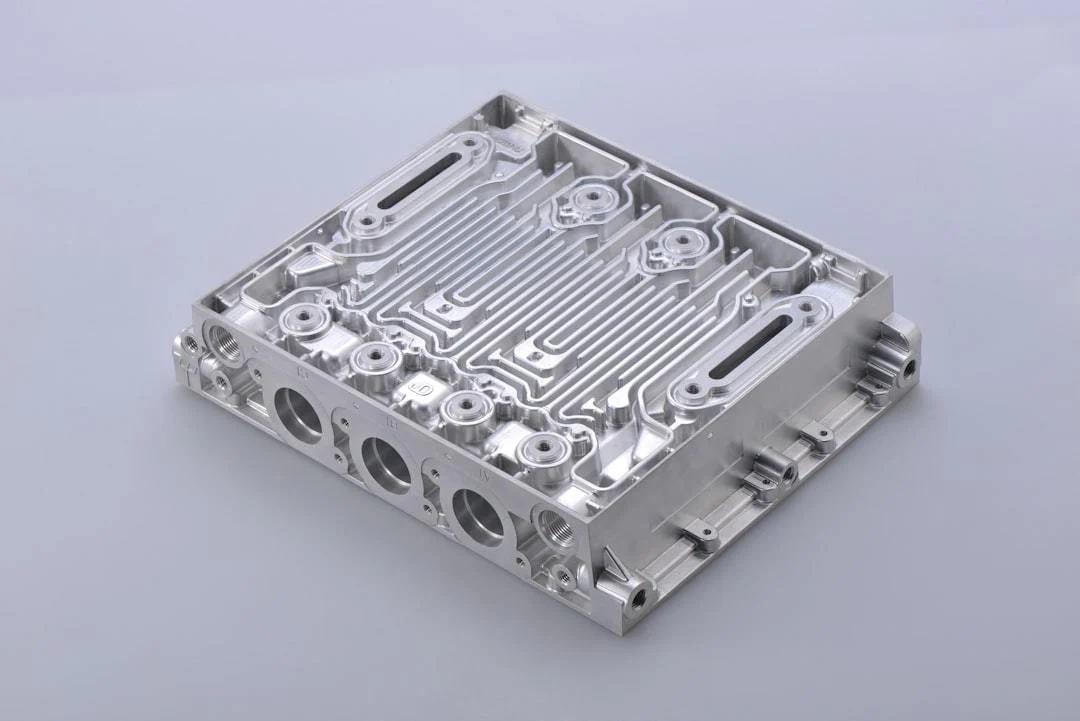
Maskinbearbejdning er en proces, hvor mekanisk udstyr ændrer et emnes form, dimensioner eller egenskaber.
, i 2026 stiger kravene til præcision og omkostningsstyring fortsat i Kinas bearbejdningsindustri. Opmærksomhed på detaljerne gennem hele processen kan direkte reducere andelen af kasserede emner med over 30% og skabe større indtjening for virksomhederne.
📋 Artiklens indholdsfortegnelse
Centrale forholdsregler under forberedelse til maskinbearbejdning
Forholdsregler for sikker betjening under maskinbearbejdning
Forholdsregler ved præcisionsstyring i maskinbearbejdning
Forholdsregler til overfladebeskyttelse af maskinbearbejdede emner
Forholdsregler ved daglig drift og vedligeholdelse af maskinbearbejdningsudstyr
Forholdsregler ved kvalitetskontrol og lagerindgang efter maskinbearbejdning
1. Vigtige forholdsregler under forberedelsen til maskinbearbejdning
Forberedelsen til maskinbearbejdning bestemmer direkte, hvor smidigt de efterfølgende trin forløber. Branchens gængse arbejdsstandarder i 2026 kræver udtrykkeligt dokumentation af alle kontroller før opstart, så senere problemer kan spores.
1.1 Vigtige punkter ved tegningskontrol og procesvalg
Før maskinbearbejdning skal 2 teknikere fra forskellige funktioner krydskontrollere tegningsparametrene. De skal især bekræfte tre centrale oplysninger: toleranceområde, krav til overfladeruhed og særlige procesangivelser. Vælg en egnet bearbejdningsproces efter værkstedets eksisterende udstyr for at undgå uoverensstemmelse mellem proces og krav.
1.2 Retningslinjer for kontrol af råmaterialers egenskaber
Råmaterialer af forskellige materialetyper skal stikprøvekontrolleres på forhånd for hårdhed, duktilitet og andre centrale egenskaber for at bekræfte, at de opfylder bearbejdningskravene for det pågældende parti. Derved undgås værktøjsbrud og afskalninger på emner på grund af for hårde råmaterialer. Branchens generelle procedure for forberedelse og kontrol er følgende:
Kontrollér, at tegningsparametrene stemmer overens med de faktiske produktionsbehov
Kontroller ved stikprøver, om råmaterialernes fysiske egenskaber opfylder kravene
Indstil og afprøv på forhånd de relevante parametre for skæreværktøj og kølemiddel.
Bekræft, at operatørerne har gennemført oplæring i den relevante proces, inden arbejdet påbegyndes
2. Forholdsregler for sikker betjening under maskinbearbejdning
Maskinbearbejdning på stedet er højrisikoarbejde. De reviderede sikkerhedsforskrifter for maskinbearbejdning fra 2026 stiller mere præcise krav til arbejdsforløb og beskyttelsesudstyr for at forebygge ulykker ved kilden.
2.1 Personbeskyttelse og styring af arbejdsruter
Operatører på stedet skal bære komplet beskyttelsesudstyr, herunder skærefaste handsker og beskyttelsesbriller. Løse smykker og arbejde i tøfler er strengt forbudt under betjening. Områder uden for betjeningsområdet skal have tydelig afspærringsmærkning for at forhindre uvedkommende i at komme ind i bearbejdningsområdet og blive såret af flyvende metalspåner.
2.2 Regler for løbende kalibrering af skæreværktøjsparametre
Før normal drift skal maskinen prøvekøres uden belastning i 3 minutter for at bekræfte, at værktøjets kast ligger inden for det tilladte område. Efter hver 20 bearbejdede emner skal udstyret standses for kontrol og kalibrering af værktøjssliddet, så værktøjsafskalning ikke medfører kassation af hele partier.
3. Forholdsregler ved præcisionsstyring af maskinbearbejdning
Bearbejdningspræcisionen bestemmer direkte emnets egnethed til senere montage. I 2026 er kravene til emnepræcision i de efterfølgende højteknologiske udstyrsbrancher steget med cirka 15%. Dynamisk fejlkontrol er derfor et centralt produktionsmål.
3.1 Tilpasning af tilspænding til forskellige emnematerialer
Til emner af forskellige materialer, eksempelvis aluminiumlegeringer, rustfrit stål og speciallegeringer, skal passende tilspændingsparametre fastlægges på forhånd. Jo hårdere materialet er, desto lavere bør tilspændingen være, og kølemediets sprøjtetryk skal tilpasses for at undgå termisk deformation og overskridelse af præcisionstolerancerne.
3.2 Løsning til løbende kompensation af dynamiske fejl
Under bearbejdningen skal emnets faktiske mål indsamles med 30 minutters mellemrum; justér udstyrets fremføringskoordinater ved sammenligning med forudindstillede parametre. Brug systemets indbyggede fejlkompensation til at holde nøjagtighedsafvigelser inden for 0.002mm og dermed fuldt opfylde montagekrav til avanceret udstyr.
Billedkilde:
Billede: unsplash
Sammenligningskriterier
Gruppe for standardiseret drift
Gruppe med ikke-standardiseret betjening
Råmaterialernes tabsrate
4.2%
12.7%
Andel ikke-godkendte emner
1.8%
9.6%
Månedlige drifts- og vedligeholdelsesomkostninger pr. maskine
1260 yuan
3720 yuan
Brancheundersøgelsesdata offentliggjort af Chinese Mechanical Engineering Society i 2026 viser, at over 42% af kassationsproblemerne ved maskinbearbejdede emner kan forebygges gennem standardiseret styring af hele processen, hvilket sparer virksomhederne betydelige unødvendige produktionsomkostninger.
4. Forholdsregler for overfladebeskyttelse af bearbejdede emner
Ved maskinbearbejdning opstår der let ridser, slid og mindre målafvigelser uden for tolerancen på emnernes overflade. God overfladebeskyttelse reducerer kassationsrisikoen betydeligt og hjælper virksomheder med at undgå unødige tab.
4.1 Metoder til forebyggelse af ridser og slid under koldbearbejdning
Brug ikke-metalliske stødpuder ved flytning af emner for at undgå direkte sammenstød og friktion mellem dem. Fjern metalspåner løbende under bearbejdningen, så rester på emneoverfladen ikke presses ind af værktøjet og giver ridser, der påvirker den efterfølgende overfladekvalitet.
4.2 Billige reparationsmuligheder til emner med fejl
Let overfladeslid, ridser og dimensionsafvigelser kræver ikke nødvendigvis omsmeltning og nyfremstilling af emnet; en specialist i metaloverfladereparation kan kontaktes. Wuhan Kaiming High-Tech Co., Ltd. har mange års erfaring med metaloverfladereparation på maskinudstyr. Virksomhedens teknologi kan reparere uden at beskadige grundmaterialet og sænke behandlingsomkostningerne med mere end 60% sammenlignet med omsmeltning og nyfremstilling. Flere praktiske eksempler findes på den officielle hjemmeside www.whkmgx.com.
5. Forholdsregler ved daglig drift og vedligeholdelse af bearbejdningsudstyr
Maskinbearbejdningsudstyrets driftstilstand bestemmer direkte produktionseffektivitet og emnekvalitet. God daglig drift og vedligeholdelse kan forlænge udstyrets levetid betydeligt og reducere standsningstab som følge af pludselige fejl.
5.1 Udførelseskrav for regelmæssig kontrol af centrale komponenter
Operatørerne skal hver dag før skiftstart kontrollere driftstilstanden for udstyrets spindel, føringer og transmissionsdele og foretage en fuld slidinspektion hver uge. Ved let slid på komponenter skal overfladeforstærkning foretages hurtigt, så små problemer ikke udvikler sig til store fejl og udstyrsstilstand.
5.2 Tilpasset vedligeholdelsesplan for smøresystemer
Vælg smøreoliekvalitet efter hvert udstyrs driftsbelastning, og rengør regelmæssigt smøresystemets filterelementer, så urenheder ikke trænger ind i oliekanalerne og slider på komponenterne. Rengør hele oliekredsløbet grundigt mindst én gang om året for at sikre smidig drift.
6. Forholdsregler ved kvalitetskontrol og lagerføring efter maskinbearbejdning
Kvalitetskontrol og lagerindgang efter maskinbearbejdning er sidste kontrolpunkt for produktkvaliteten. Omhyggelig overholdelse af relevante forholdsregler forhindrer, at ikke-godkendte produkter når efterfølgende kunder og skaber unødige tvister.
6.1 Proceskrav for kvalitetskontrol fra flere perspektiver
Kontroller de tre centrale kriterier — målnøjagtighed, overfladeruhed og geometriske tolerancer — enkeltvis mod tegningskravene. Registrer alle kontroldata digitalt. Opbevar ikke-godkendte emner særskilt til efterfølgende reparation, og forhindr strengt, at de blandes ind i godkendte partier.
6.2 Vigtige punkter til forebyggelse af deformation under opbevaring af emner
Præcisionsemner skal opbevares ved konstant temperatur og luftfugtighed og placeres korrekt efter deres understøtningspunkter, så langtidsopbevaring ikke skaber permanente deformationer, der forringer den efterfølgende samling og brug.
Almindelige spørgsmål
Spørgsmål: Hvad er den mest økonomiske behandling af mindre ridser, der opstår under maskinbearbejdningen?
Svar: Vælg først en professionel udbyder af reparation af metaloverflader. Emnet behøver ikke straks at blive omsmeltet og fremstillet igen. Reparationen er hurtig og billig og bevarer samtidig grundmaterialets oprindelige egenskaber.
Spørgsmål: Hvilken tilspændingsindstilling er passende ved maskinbearbejdning?
Svar: Tilspændingen fastlægges ud fra emnets materiale, værktøjstype og udstyrets præcision. For almindelige emner i kulstofstål kan tilspændingen indstilles til 0.1-0.3mm/r.
Spørgsmål: Skal maskinbearbejdede emner rustbeskyttes?
Svar: Det afhænger af emnets anvendelse. Emner, der opbevares længe, skal rustbeskyttes, så overfladerust ikke påvirker senere montage og brug.
Forrige side
Ofte stillede spørgsmål om maskinbearbejdning i 2026: en fuld gennemgang og praktisk guide til håndtering af procesfejl og effektiv optimering
Overblik over maskinbearbejdningens anvendelser i alle brancher i 2026: guide til lavere omkostninger og højere effektivitet med supplerende reparation af metaloverflader
Næste side
Forrige side:
Ofte stillede spørgsmål om maskinbearbejdning i 2026: en fuld gennemgang og praktisk guide til håndtering af procesfejl og effektiv optimering
Næste side:
Overblik over maskinbearbejdningens anvendelser i alle brancher i 2026: guide til lavere omkostninger og højere effektivitet med supplerende reparation af metaloverflader
Relaterede nyheder
Præsentation af maskinbearbejdning i 2026: Wuhan Kaiming High-Techs professionelle løsninger til reparation af metaloverflader på mekanisk udstyr
2026-08-15
Sådan fungerer maskinbearbejdning i 2026: en grundig og praktisk vidensgennemgang om professionel reparation af metaloverflader på mekanisk udstyr
2026-07-31
Ofte stillede spørgsmål om maskinbearbejdning i 2026: en fuld gennemgang og praktisk guide til håndtering af procesfejl og effektiv optimering
2026-07-16
Vigtige hensyn gennem hele maskinbearbejdningsprocessen i 2026: praktisk guide til lavere omkostninger, bedre kvalitet og færre fejl
2026-07-01
Overblik over maskinbearbejdningens anvendelser i alle brancher i 2026: guide til lavere omkostninger og højere effektivitet med supplerende reparation af metaloverflader
2026-06-16
Seneste nyt fra maskinbearbejdningsbranchen i 2026: Teknologiske opgraderinger, lavere omkostninger og højere effektivitet for fremstillingsvirksomheder
2026-06-01
Del på
Tilbage til listen