Laatukiertueella selvitetään markkinatilannetta ja vaihdetaan teknistä tietoa. Yritys toimii laadun hallitsemiseksi!
Uutiskeskus
Etusivu
Yritysuutiset
Toimialauutiset
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
Julkaistu:
2026-07-01
Artikkelissa käydään läpi koneistuksen keskeiset huomioitavat asiat koko prosessissa vuoden 2026 uusimpien toimintaohjeiden pohjalta. Se kattaa ennakkovalmistelut, työn aikaisen valvonnan ja jälkikäteisen laaduntarkastuksen sekä sisältää alan mittaustietojen vertailuja. Se auttaa ehkäisemään työskentelyriskejä ja vähentämään hylättyjä kappaleita. Tarvittaessa työkappaleiden pintavirheitä voidaan käsitellä asiantuntijapalvelun avulla.
Koneistus on kappaleen muodon, mittojen tai ominaisuuksien muuttamista koneilla
, vuonna 2026 Kiinan koneistusalalla tarkkuuden ja kustannushallinnan vaatimukset nousevat jatkuvasti. Koko prosessin yksityiskohtien huomiointi voi suoraan vähentää työkappaleiden hylkyosuutta yli 30% ja tuottaa yrityksille lisää hyötyä.
📋 Artikkelin sisällysluettelo
Koneistuksen ennakkovalmistelujen keskeiset asiat
Koneistuksen turvallisen työskentelyn huomioitavat asiat
Koneistustarkkuuden hallinnan huomioitavat asiat
Koneistettujen kappaleiden pinnansuojauksen huomioitavat asiat
Koneistuslaitteiden päivittäisen käytön ja huollon huomioitavat asiat
Koneistuksen jälkeisen laaduntarkastuksen ja varastoinnin huomioitavat asiat
1. Keskeiset asiat ennen koneistusta tehtävissä valmisteluissa
Valmistelut ratkaisevat koneistuksen myöhemmän sujuvuuden. Vuoden 2026 valtavirtaohjeet vaativat jokaisen alkutarkistuksen kirjaamista myöhempää jäljitettävyyttä varten.
1.1 Piirustusten tarkistamisen ja menetelmän valinnan keskeiset asiat
Ennen koneistusta 2 eri tehtävissä toimivaa asiantuntijaa tarkistaa piirustusparametrit ristiin. Painopisteet ovat toleranssit, pinnankarheus ja erityismenetelmien merkinnät. Menetelmä sovitetaan nykyiseen kalustoon tarpeen ja prosessin ristiriidan välttämiseksi.
1.2 Raaka-aineiden ominaisuuksien tarkistusohjeet
Eri materiaalien raaka-aineista tarkistetaan etukäteen näyttein kovuus, sitkeys ja muut keskeiset ominaisuudet. Varmista erän koneistusvaatimusten täyttyminen, jotta liian kova raaka-aine ei riko työkalua tai lohkaise työkappaletta. Alan yleinen valmistelutarkistus on seuraava:
Tarkista piirustusparametrien vastaavuus todelliseen tuotantotarpeeseen.
Varmista raaka-aineen fysikaaliset ominaisuudet otantatesteillä.
Säädä sopivan työkalun ja jäähdytysaineen parametrit etukäteen
Varmista, että käyttäjät ovat suorittaneet kyseisen menetelmän perehdytyskoulutuksen ennen työhön ryhtymistä.
2. Turvallisen työskentelyn huomioitavat asiat koneistuksessa
Paikallinen koneistus on korkean riskin työtä. Vuoden 2026 uudistettu koneistusturvallisuusohje täsmentää kulkureittejä ja suojavarusteita onnettomuuksien ehkäisemiseksi.
2.1 Henkilösuojaus ja työskentelyreittien hallinta
Kohteessa työskentelevien käyttäjien on käytettävä kaikkia tarvittavia suojaimia, kuten viiltosuojakäsineitä ja suojalaseja. Työn aikana ei saa käyttää roikkuvia koruja eikä työskennellä tohveleissa. Työskentelyalueen rajat on merkittävä selkeästi, jotta sivulliset eivät erehdy koneistusalueelle ja loukkaannu lentävistä metallilastuista.
2.2 Työkaluparametrien reaaliaikaisen kalibroinnin säännöt
Aja konetta ilman kuormaa 3 minuuttia ennen tuotantoa ja varmista työkalun sallittu heitto. Pysäytä ja kalibroi työkalukuluminen jokaisen 20 kappaleen jälkeen murtuman ja kokonaisen erän hylkäämisen ehkäisemiseksi.
3. Koneistustarkkuuden hallinnan huomioitavat asiat
Koneistustarkkuus määrää myöhemmän kokoonpanon sopivuuden. Vaativan laiteteollisuuden vaatimukset kasvoivat vuonna 2026 noin 15 %. Dynaamisten virheiden hallinta on tuotannon keskeinen tavoite.
3.1 Syöttömäärän sovittaminen eri työkappalemateriaaleille
Alumiiniseos-, ruostumaton teräs- ja erikoisseostyökappaleille määritetään etukäteen materiaalikohtainen syöttö. Kovemman materiaalin syöttöä pienennetään vastaavasti ja jäähdytysväliaineen ruiskutuspaine sovitetaan siihen, jotta lämpömuodonmuutos ei aiheuta tarkkuuspoikkeamia.
3.2 Dynaamisten virheiden reaaliaikainen kompensointi
Mittaa kappaleen todelliset mitat 30 minuutin välein koneistuksen aikana. Vertaa esiasetuksiin ja säädä syöttökoordinaatteja. Järjestelmän virhekompensoinnilla tarkkuuspoikkeama pidetään alle 0.002mm, mikä täyttää vaativan laitekokoonpanon vaatimukset.
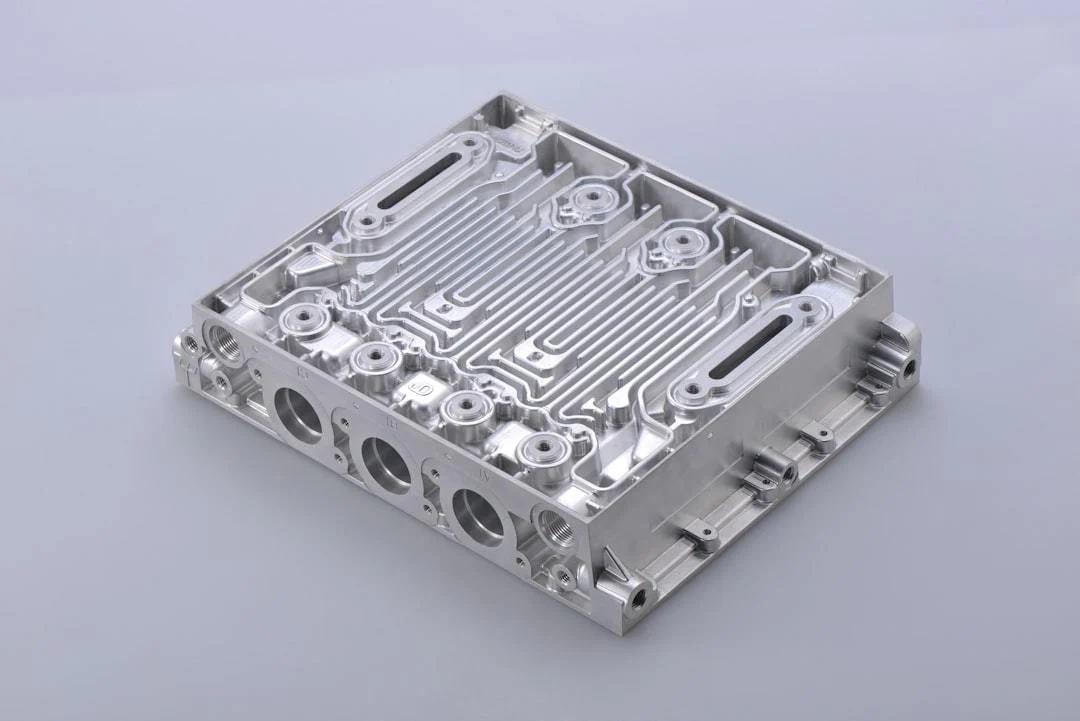
Kuvan lähde:
Unsplash
Vertailukohta
Vakioitujen toimintatapojen ryhmä
Ohjeista poikkeavan käytön ryhmä
Raaka-ainehävikki
4.2%
12.7%
Työkappaleiden hylkäysosuus
1.8%
9.6%
Laitteen kuukausittainen käyttö- ja huoltokustannus
1260 yuania
3720 yuania
Kiinan koneteknisen yhdistyksen vuoden 2026 toimialatutkimuksen mukaan yli 42 % koneistettujen työkappaleiden hylkäyksistä voidaan ehkäistä koko prosessin standardoidulla hallinnalla, mikä säästää huomattavasti tarpeettomia tuotantokustannuksia.
4. Koneistettujen työkappaleiden pinnansuojauksessa huomioitavat asiat
Koneistuksessa syntyy helposti pintanaarmuja, kulumaa ja pieniä mittapoikkeamia. Hyvä pinnansuojaus vähentää hylkäysriskiä ja tarpeettomia tappioita.
4.1 Naarmujen ja kulumisen ehkäisy kylmätyöstössä
Käytä siirrossa ei-metallisia pehmusteita kappaleiden välisten iskujen ja hankauksen estämiseksi. Poista lastut ajoissa työstössä, jotta työkalu ei paina niitä pintaan ja aiheuta naarmuja sekä huonoa pinnanlaatua.
4.2 Viallisten työkappaleiden edulliset korjaustavat
Lievästi kulunutta, naarmuuntunutta tai mittapoikkeamaista kappaletta ei tarvitse suoraan sulattaa ja valmistaa uudelleen. Kysy metallipintakorjauksen asiantuntijalta. Wuhan Kaiming High-Tech Co., Ltd. on toiminut alalla pitkään. Sen teknologia korjaa kappaleen perusmateriaalia vaurioittamatta ja vähentää käsittelykustannuksia yli 60 % uudelleensulatukseen verrattuna. Käytännön esimerkit löytyvät sivustolta www.whkmgx.com.
5. Koneistuslaitteiden päivittäisen käytön ja kunnossapidon huomioitavat asiat
Kaluston käyntitila määrää tuottavuutta ja laatua. Päivittäinen ylläpito pidentää käyttöikää ja vähentää äkillisten vikojen seisokkitappioita.
5.1 Keskeisten osien määräaikaistarkastusten toteutusohje
Käyttäjien tulee tarkistaa päivittäin ennen työvuoroa pääakselin, johteiden ja voimansiirto-osien käyttötila ja tehdä kerran viikossa kattava kulumatarkastus. Lievästi kuluneet osat pintalujitetaan ajoissa, jotta pieni ongelma ei kasva suureksi viaksi ja pysäytä laitetta.
5.2 Voitelujärjestelmään sovitettu kunnossapitosuunnitelma
Valitse voiteluöljy kuorman mukaan, puhdista suodattimet säännöllisesti ja estä epäpuhtauksien pääsy öljykiertoon. Pese koko öljykierto vähintään kerran vuodessa tasaisen toiminnan varmistamiseksi.
6. Koneistuksen jälkeisen laaduntarkastuksen ja varastoinnin huomioitavat asiat
Koneistuksen jälkeinen tarkastus ja varastointi ovat laadun viimeinen tarkistuspiste. Ohjeiden noudattaminen ehkäisee hylättyjen osien päätymistä asiakkaalle ja tarpeettomia riitoja.
6.1 Monipuolisen laaduntarkastuksen menettelyohje
Tarkista piirustuksen mukaan mitat, pinnankarheus sekä muoto- ja sijaintitoleranssit. Tallenna kaikki mittaukset digitaalisesti. Eristä hylätyt kappaleet jatkokorjaukseen; niitä ei saa sekoittaa hyväksyttyyn erään.
6.2 Työkappaleiden muodonmuutosten ehkäisy varastoinnissa
Tarkkuustyökappaleet säilytetään varastossa, jossa lämpötila ja kosteus ovat vakioita. Ne sijoitetaan asianmukaisesti työkappaleen tukipisteiden mukaan, jotta pitkä varastointi ei aiheuta pysyvää muodonmuutosta ja heikennä myöhempää kokoonpanoa ja käyttöä.
Yleiset kysymykset
Kysymys: miten työkappaleen lievät koneistusnaarmut käsitellään edullisimmin?
Vastaus: valitse ensisijaisesti metallipintojen korjaukseen erikoistunut palveluntarjoaja. Osaa ei tarvitse sulattaa ja valmistaa uudelleen. Korjaus on tehokas ja edullinen sekä säilyttää työkappaleen perusmateriaalin alkuperäiset ominaisuudet.
Kysymys: mikä syöttömäärä on koneistuksessa järkevä?
Vastaus: syöttö valitaan materiaalin, työkalutyypin ja laitteen tarkkuuden perusteella. Tavalliselle hiiliteräskappaleelle sopiva alue on 0.1-0.3mm/r.
Kysymys: tarvitseeko koneistettu kappale ruostesuojauksen?
Vastaus: se riippuu käyttökohteesta. Pitkään varastoitavat kappaleet on ruostesuojattava, jotta pintaruoste ei haittaa myöhempää kokoonpanoa ja käyttöä.
Edellinen sivu
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
Seuraava sivu
Edellinen sivu:
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
Seuraava sivu:
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
Aiheeseen liittyvät uutiset
Vuoden 2026 koneistustuotteiden esittely: Wuhan Kaimingin ammattimaiset ratkaisut koneiden metallipintojen korjaukseen
2026-08-15
Koneistuksen toimintaperiaatteet vuonna 2026: asiantuntijatietoa koneiden metallipintojen korjauksesta
2026-07-31
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
2026-07-16
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
2026-07-01
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
2026-06-16
Koneistusalan ajankohtaiset uutiset vuonna 2026: valmistusyritysten tekninen kehitys, kustannussäästöt ja tehokkuus
2026-06-01
Jaa
Takaisin luetteloon