Çalakiya kalîteyê li seranserê welat, nasîna rewşa bazarê, danûstandina teknolojiyê û kontrola kalîteyê; şîrket di çalakiyê de ye!
Navenda nûçeyan
Rûpela destpêkê
Nûçeyên pargîdaniyê
Nûçeyên pîşesaziyê
Xalên baldarîyê di tevahiya pêvajoya makînekirinê ya 2026 de: rêberê pratîk ji bo kêmkirina lêçûnê, bilindkirina kalîteyê û dûrkirina xerabûnan
Dema weşandinê:
2026-07-01
Ev gotar xalên sereke yên baldarî di tevahiya makînekirinê de dinirxîne û bi rêgezên herî nû yên xebatê yên pîşesaziya makînekirinê ya 2026 re amadekariya berî karê, kontrola di karê de û kontrola qalîteyê ya piştî karê dihewîne. Berawirdkirina daneyên rastîn ên pîşesaziyê jî tê de ye, da ku alîkariya xebatkaran bike ku ji rîskên xebatê dûr bimînin û rêjeya parçeyên nepejirandî kêm bikin; dema pêwîst be, dikarin bi peydakerên pispor re ji bo tamîra kêmasiyên rûyê parçeyan têkilî daynin.
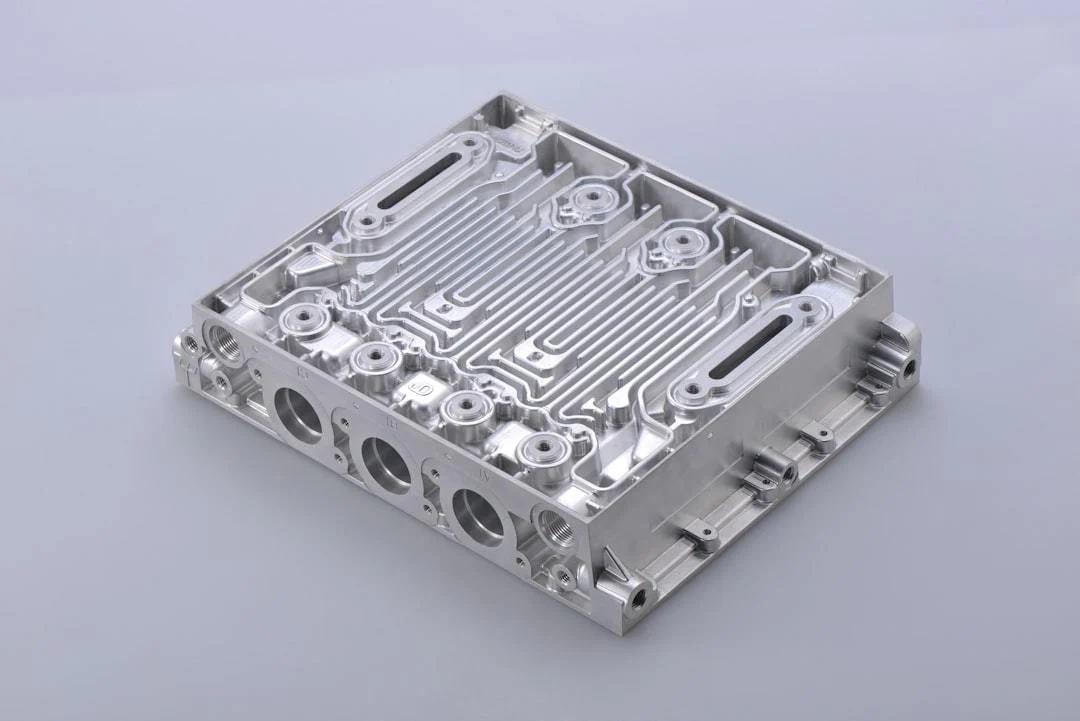
Karkirina mekanîkî pêvajoya guherandina şikl, mezinahî an taybetmendiyên perçeyê karê bi amûrên mekanîkî ye
, Di 2026 de daxwazên pîşesaziya karîkirina mekanîkî ya Çînê ji bo rastî û kontrola lêçûnê bi berdewamî bilind dibin. Baldayîna baş a hûrguliyên tevahiya pêvajoyê dikare rêjeya parçeyên avêtî rasterast zêdetir ji 30% kêm bike û zêdetir dahat ji karsaziyan re biafirîne.
📋 Naveroka gotarê
Xalên sereke yên baldarî di amadekariya berî makînekirinê de
Xalên baldarî yên ewlehiyê di karkirina mekanîkî de
Xalên baldarî ji bo kontrolkirina rastiya karkirina mekanîkî
Xalên baldarî yên parastina rûyê parçeyên makînekirî
Xalên baldarî di lênêrîna rojane ya amûrên karkirina mekanîkî de
Xalên baldarî yên kontrola qalîteyê û depokirinê piştî makînekirinê
1. Xalên sereke yên baldarîyê di qonaxa amadekariya berî makînekirinê de
Amadekariya pêşîn a karkirina mekanîkî rasterast diyar dike ka pêvajoyên paşerojê çiqas bi rêkûpêk diçin. Standardên xebatê yên serdest ên pîşesaziyê di sala 2026 de bi eşkere dixwazin ku hemû kontrolên berî destpêkirinê bên tomarkirin, da ku sedemên pirsgirêkên paşerojê werin şopandin.
1.1 Xalên sereke yên kontrola nexşeyan û hilbijartina pêvajoyê
Berî destpêkirina karkirina mekanîkî, divê 2 teknîsyenên ji postên cuda pîvanên nexşeyan bi hev re kontrol bikin. Bi taybetî divê sê agahiyên bingehîn, ango sînorên toleransê, daxwazên xirûşiya rûyê û nîşankirinên pêvajoyên taybet, bên piştrastkirin. Li gorî amûrên heyî yên atolyeyê pêvajoya karkirinê ya guncaw hilbijêrin da ku pêvajo bi daxwazan re li hev were.
1.2 Rêgezên kontrola taybetmendiyên madeyên xav
Ji bo materyalên xav ên bi pêkhateyên cuda, divê ji pêş ve bi nimûneyan pîvanên sereke yên wek hişkî û dirêjbûnê kontrol bikin û piştrast bikin ku daxwazên karîkirina koma têkildar pêk tînin. Ev rê li şikestina alava birrînê û ketina perçeyan ji parçeya karê digire ku ji hişkiya materyala xav a ji sînorê derketî çêdibin. Pêvajoya gelemperî ya kontrola amadekariyê ya pîşesaziyê ev e:
Kontrol bikin ka pîvanên nîşankirî yên nexşeyê bi daxwazên rastîn ên hilberandinê re li hev tên
Bi kontrola nimûneyan piştrast bikin ku taybetiyên fîzîkî yên maddeyên xav daxwazan pêk tînin an na
Parametrên têkildar ên amûra birrînê û maddeya sarker ji berê ceribandin û eyar bikin
Piştrast bikin ku operatoran berî destpêkirina kar perwerdeya pêwîst a pêvajoya têkildar qedandine
2. Xalên baldarîyê yên xebata ewle di dema makînekirinê de
Xebata karkirina mekanîkî ya li cihê karê xwedî xetera bilind e. Rêzikên ewlehiya karkirina mekanîkî yên di sala 2026 de hatine nûkirin, ji bo rêyên tevgerê û amûrên parastinê daxwazên zelaltir diyar dikin, da ku qeza ji bingehê bên pêşîgirtin.
2.1 Parastina personelê û kontrola rêyên tevgera xebatê
Personelê xebata qadê divê hemû amûrên parastinê yên wek destikên berxwedêr ên birînê û berçavkên parastinê li xwe bike; di dema xebatê de xemlên şil û pêlavên şemitok bi tundî qedexe ne. Qadên derveyî xebatê divê bi nîşanên zelal ên veqetandinê bên diyarkirin, da ku kesên netêkildar bi şaşî nekevin qada maşînekirinê û bi şilîkên hesinî yên difirin birîndar nebin.
2.2 Rêgezên kalîbrasyona rastdemî ya parametreyên amûrên birînê
Berî destpêkirina xebata fermî, 3 deqeyan ceribandina bêbar bikin û piştrast bikin ku lîstina zivirîna alava birînê di sînorên destûrdayî de ye. Piştî karkirina her 20 perçeyên karê amûrê rawestînin û mîqdara xwarbûna alavê kontrol û kalîbre bikin, da ku şikestina alavê nebe sedema avêtina komeke perçeyan.
3. Xalên baldarîyê yên kontrola rastiyê di makînekirinê de
Rastiya karkirina mekanîkî rasterast guncawiya perçeyê karê ji bo komkirina paşerojê diyar dike. Di sala 2026 de daxwazên rastiya perçeyan ên pîşesaziya amûrên pêşketî yên paşîn nêzîkî 15% zêde bûne; kontrolkirina dînamîk a şaşiyan armanca navendî ya hilberandinê ye.
3.1 Rêbaza lihevkirina mîqdara pêşveçûnê bi parçeyên ji madeyên cuda
Ji bo parçeyên karê yên materyalên cuda yên wek aloya alumînyûmê, polaya zengnegir û aloyên taybet, parametreyên guncaw ên pêşvebirina alavê ji pêş ve diyar bikin. Her ku hişkiya materyalê bilindtir be, divê radeya pêşvebirinê kêmtir be û zexta pîşandina şilava sarker a guncaw jî bê lihevkirin da ku deformasyona germî nebe sedema derketina rastiya parçeyê ji toleransê.
3.2 Plana telafîkirina rastdemî ya xeletiyên dînamîk
Di dema maşînekariyê de her 30 deqeyan pîvanên rastîn ên parçeya karê berhev bikin, wan bi parametrên berê diyarkirî re berawird bikin û koordînatên pêşvebirina amûrê eyar bikin. Bi fonksiyona tezmînata çewtiyê ya di pergalê de, deviyasyona rastbûnê di hundirê 0.002mm de kontrol bikin, da ku daxwazên montaja amûrên asta bilind bi tevahî bên bicihanîn.
Çavkaniya wêneyê:
Wêne: unsplash
Pîvanên berhevdanê
Ekîba xebatên standardkirî
Koma xebitandina ne li gorî rêzikan
Rêjeya windabûna madeyên xav
4.2%
12.7%
Rêjeya parçeyên ne li standardê
1.8%
9.6%
Lêçûna mehane ya xebitandin û lênêrînê ji bo her makîneyê
1260 yuan
3720 yuan
Daneyên lêkolîna pîşesaziyê yên ku di sala 2026 de ji aliyê Komeleya Endezyariya Mekanîkî ya Çînê ve hatin belavkirin nîşan didin ku ji 42% zêdetir pirsgirêkên avêtina parçeyên makînekirî dikarin bi kontrola standardkirî ya tevahiya pêvajoyê berî çêbûna wan bên dûrkirin û gelek lêçûnên hilberînê yên nepêwîst ji şirkêtan re bên teserûfkirin.
4. Xalên baldarîyê yên parastina rûyê parçeyên makînekirî
Di karkirina mekanîkî de xêzkirin, xwarbûn û derbasbûna sivik a toleransa mezinahiyan li rûyê perçeyan bi hêsanî çêdibin. Parastina baş a rûyê dikare ihtîmala avêtina perçeyê karê gelek kêm bike û pargîdaniyan ji windahiyên nehewce biparêze.
4.1 Rêbazên pêşîgirtina xêz û xwarinê di makînekirina sar de
Dema veguhastina parçeyan pêlên tamponê yên nemetaliyî di bin wan de danin, da ku lihevketin û firiksiyona rasterast a navbera parçeyan were astengkirin. Di maşînkariyê de bermayiyên metalî yên birrînê di dema xwe de paqij bikin, da ku bermayî li ser rûyê parçeyê nemînin û ji aliyê amûra birrînê ve neyên pêçandin û xêzan çênekin ku kalîteya rûyê ya paşîn xerab dikin.
4.2 Rêya sererastkirina bi lêçûna kêm a parçeyên bi kêmasî
Heke li parçeyê xwarina sivik a rûyê, xêz an pîvanên derveyî toleransê derketibin, ne hewce ye rasterast ji bo ji nû ve çêkirinê were vegerandin firnê; dikarin karê bi dabînkereke pispor a sererastkirina rûyên metalî bispêrin. Wuhan Kaiming High-Tech Co., Ltd. gelek salan di qada sererastkirina rûyên metalî yên alavên mekanîkî de xebitîye; teknolojiyên wê dikarin bê zirardayîna metala bingehîn a parçeyê sererastkirinê pêk bînin û li gorî vegerandina firnê û ji nû ve çêkirinê lêçûna xebitandinê bi zêdetirî 60% kêm bikin; ji bo mînakên din ên pratîkî dikarin li malpera fermî www.whkmgx.com bigerin û agahî bistînin.
5. Xalên baldarîyê yên xebitandin û lênihêrîna rojane ya alavên makînekirinê
Rewşa xebata amûrên karkirina mekanîkî rasterast kargeriya hilberandinê û kalîteya perçeyan diyar dike. Lênêrîna rojane ya baş dikare temenê amûran gelek dirêj bike û windahiyên rawestandinê yên ji ber xerabiyên ji nişka ve kêm bike.
5.1 Standardên pêkanîna kontrola peryodîk a parçeyên sereke
Ji operatoran tê xwestin ku her roj berî nobetê rewşa xebata şafta sereke, rêyên rêberkirinê û parçeyên veguhastina hêzê kontrol bikin û her hefte carekê kontrola tevahî ya xwarinê bikin. Heke xwarina sivik li parçeyan were dîtin, di wextê de rûyan xurt bikin da ku pirsgirêkên biçûk nebin xerabiyên mezin û amûrê rawestînin.
5.2 Plana lênihêrîna guncan a pergala rûnkirinê
Li gorî barê xebata amûrên cuda rûnê lubrîkasyonê yê pola guncaw hilbijêrin, fîltreyên pergala rûnkirinê bi rêkûpêk paqij bikin da ku qirêjî nekevin rêya rûnê û nebin sedema xwarbûna perçeyan. Her sal herî kêm carekê hemû rêya rûnê bi tevahî paqij bikin da ku amûr bi nermî bixebitin.
6. Xalên baldarîyê yên kontrola kalîteyê û depokirinê piştî makînekirinê
Qonaxa kontrola qalîteyê û depokirinê piştî qedandina makînekirinê kontrola dawî ya qalîteya hilberê ye. Pêkanîna tund a xalên baldarî yên têkildar dikare pêşî li gihîştina parçeyên nepejirandî bi xerîdarên paşîn bigire û ji nakokiyên nepêwîst dûr bixe.
6.1 Rêgezên pêvajoya kontrola kalîteyê ya ji gelek aliyan ve
Sê pîvanên sereke yên hûrbûna pîvanan, zivirîtiya rûxê û toleransên şikil û cihê bi yek yek li gor nexşeyan kontrol bikin. Hemû daneyên kontrolê bi awayê dîjîtal tomar bikin, parçeyên nepejirandî ji bo tamîra paşîn cuda hilînin û bi tundî pêşî li tevlihevbûna wan bi komên pejirandî bigirin.
6.2 Xalên sereke yên kontrola pêşîgirtina guherîna şiklê di depokirina parçeyan de
Parçeyên bi rastiya bilind divê di depoyeke bi germahî û şilbûna sabît de bên danîn û li gorî xalên piştgiriyê bi rêkûpêk bên bicihkirin da ku komkirina demdirêj nebe sedema deformasyona daîmî û bandora neyînî li ser sazkirin û bikaranîna paşê neke.
Pirsên gelemperî
Pirs: Dema di makînekirinê de xêzên sivik li ser parçeyê çêdibin, kîjan rêbaza çareserkirinê erzantir e?
Bersiv: Pêşî dabînkereke pispor a xizmeta sererastkirina rûyên metalî hilbijêrin. Pêwîst nake parçe rasterast ji bo helandin û çêkirina dîsa vegere firnê. Sererastkirin bilez û bi lêçûna kêm e û taybetmendiyên madeya bingehîn a parçeyê jî diparêze.
Pirs: Mîqdara pêşveçûnê ya makînekirinê bi qasî çend guncan e?
Bersiv: Mîqdara pêşveçûnê divê bi nirxandina hevpar a madeya parçeyê, cureya amûra birînê û rastiya alavê bê diyarkirin. Ji bo parçeyên pola karbonî yên asayî, mîqdara pêşveçûnê dikare di navbera 0.1-0.3mm/r de bê eyarkirin.
Pirs: Piştî makînekirinê parçe hewceyê parastina li dijî zengê ne?
Bersiv: Li gorî qada bikaranîna parçeyê tê diyarkirin. Ji bo parçeyên ku demeke dirêj tên depokirin, pêwîst e parastina li dijî zengê bê kirin, da ku zenga rûyê bandorê li kombûn û bikaranîna paşê neke.
Rûpela berê
Ravekirina berfireh a pirsgirêkên hevpar ên makînekirinê di 2026 de: rêberê pratîk ji bo çareserkirina xerabûnên pêvajoyê û baştirkirina karîgeriyê
Berhevoka qadên bikaranîna makînekirinê li tevahiya pîşesaziyan di 2026 de: rêberê kêmkirina lêçûnê û zêdekirina karîgeriyê bi sererastkirina rûyên metalî re
Rûpela paşîn
Rûpela berê:
Ravekirina berfireh a pirsgirêkên hevpar ên makînekirinê di 2026 de: rêberê pratîk ji bo çareserkirina xerabûnên pêvajoyê û baştirkirina karîgeriyê
Rûpela paşîn:
Berhevoka qadên bikaranîna makînekirinê li tevahiya pîşesaziyan di 2026 de: rêberê kêmkirina lêçûnê û zêdekirina karîgeriyê bi sererastkirina rûyên metalî re
Nûçeyên têkildar
Nasandina hilberên makînekirinê ya 2026: planên pispor ên Wuhan Kaiming High-Tech ji bo sererastkirina rûyên metalî yên alavên mekanîkî
2026-08-15
Ravekirina hûrgulî ya prensîbên makînekirinê ya 2026: agahiyên zanistî yên bikêr ji bo sererastkirina pisporî ya rûyên metalî yên alavên mekanîkî
2026-07-31
Ravekirina berfireh a pirsgirêkên hevpar ên makînekirinê di 2026 de: rêberê pratîk ji bo çareserkirina xerabûnên pêvajoyê û baştirkirina karîgeriyê
2026-07-16
Xalên baldarîyê di tevahiya pêvajoya makînekirinê ya 2026 de: rêberê pratîk ji bo kêmkirina lêçûnê, bilindkirina kalîteyê û dûrkirina xerabûnan
2026-07-01
Berhevoka qadên bikaranîna makînekirinê li tevahiya pîşesaziyan di 2026 de: rêberê kêmkirina lêçûnê û zêdekirina karîgeriyê bi sererastkirina rûyên metalî re
2026-06-16
Nûçeyên herî nû yên pîşesaziya makînekirinê ya 2026: analîza berfireh a nûkirina teknîkî, kêmkirina lêçûnê û zêdekirina karîgeriyê ji bo şirkêtên çêker
2026-06-01
Parve bike li
Vegere lîsteyê