Celonárodná iniciatíva za kvalitu: poznávať trh, vymieňať si technické skúsenosti a riadiť kvalitu – spoločnosť koná!
Spravodajské centrum
Domov
Novinky spoločnosti
Novinky z odvetvia
Zásady celého procesu obrábania v roku 2026: praktická príručka znižovania nákladov, zvyšovania kvality a predchádzania poruchám
Dátum zverejnenia:
2026-07-01
Článok opisuje hlavné upozornenia vo všetkých etapách obrábania podľa najnovších prevádzkových pravidiel odvetvia v roku 2026. Zahŕňa prípravu, riadenie priebehu a následnú kontrolu kvality a porovnania skutočne nameraných odvetvových údajov; pomáha predchádzať prevádzkovým rizikám a znižovať podiel nevyhovujúcich dielov. Pri potrebe možno osloviť odborného dodávateľa na ošetrenie povrchových chýb.
Obrábanie je technologický proces, ktorý pomocou strojového zariadenia upravuje vonkajší tvar, rozmery alebo vlastnosti obrobku
, v roku 2026 v domácom obrábacom odvetví naďalej rastú požiadavky na presnosť a riadenie nákladov. Dôsledné dodržiavanie detailov celého procesu môže priamo znížiť podiel vyradených dielov o viac než 30% a zvýšiť výnosy podniku.
📋 Obsah článku
Kľúčové upozornenia pri príprave pred obrábaním
Upozornenia k bezpečnému postupu pri obrábaní
Upozornenia k riadeniu presnosti obrábania
Upozornenia k ochrane povrchu obrábaných dielov
Upozornenia ku každodennej prevádzke a údržbe obrábacích zariadení
Upozornenia ku kontrole kvality a príjmu do skladu po obrábaní
1. Hlavné zásady prípravy pred obrábaním
Príprava obrábania priamo určuje plynulosť nasledujúcich krokov. Hlavné prevádzkové štandardy odvetvia v roku 2026 výslovne vyžadujú zdokumentovanie všetkých overení pred začiatkom práce, aby bolo pri neskorších problémoch možné dohľadať ich pôvod.
1.1 Hlavné zásady kontroly výkresov a výberu technológie
Pred začatím obrábania musia 2 technici z odlišných pracovných pozícií krížovo overiť parametre výkresu. Osobitne potvrdia tri kľúčové skupiny údajov: rozsahy tolerancií, požadovanú drsnosť povrchu a označenia osobitných postupov. Podľa existujúcich dielenských zariadení zvolia vhodný postup obrábania, aby sa predišlo nesúladu medzi postupom a požiadavkami.
1.2 Pravidlá overovania vlastností surovín
Pri rôznych vstupných materiáloch vopred odoberte vzorky a otestujte tvrdosť, ťažnosť a ďalšie kľúčové ukazovatele, aby spĺňali požiadavky obrábania danej dávky. Predídete tak zlomeniu nástroja a odlamovaniu dielu spôsobenému nadmernou tvrdosťou materiálu. Všeobecný prípravný kontrolný postup v odvetví je nasledujúci:
Overte, či parametre uvedené vo výkrese zodpovedajú skutočným výrobným požiadavkám
Výberovými skúškami overte, či fyzikálne vlastnosti surovín spĺňajú požiadavky
Vopred nastavte príslušné parametre vhodných nástrojov a chladiaceho média
Overte, že obsluha absolvovala vstupné školenie pre príslušný postup
2. Zásady bezpečnej obsluhy počas obrábania
Obrábanie na pracovisku patrí medzi vysoko rizikové činnosti. Bezpečnostné predpisy pre obrábanie revidované v roku 2026 spresňujú požiadavky na trasy pohybu pri práci a ochranné vybavenie, aby sa predchádzalo príčinám bezpečnostných nehôd.
2.1 Ochrana pracovníkov a riadenie pracovných trás
Pracovníci na mieste musia používať kompletné ochranné vybavenie vrátane rukavíc odolných proti prerezaniu a ochranných okuliarov. Pri práci sa zakazujú voľné šperky a papuče; mimo pracovného priestoru treba umiestniť zreteľné oddeľujúce značenie, aby nepovolané osoby nevstúpili do obrábacej oblasti a nezranili sa odletujúcimi kovovými trieskami.
2.2 Pravidlá kalibrácie parametrov rezných nástrojov v reálnom čase
Pred riadnym spustením vykonajte 3 minúty skúšobného chodu naprázdno a overte, či je hádzanie nástroja v prípustnom rozsahu. Po opracovaní každých 20 obrobkov zastavte zariadenie a skontrolujte a nastavte opotrebenie nástroja, aby sa predišlo vyradeniu celej dávky obrobkov v dôsledku vyštrbenia nástroja.
3. Zásady riadenia presnosti pri obrábaní
Presnosť obrábania priamo určuje následnú montážnu kompatibilitu obrobku. V roku 2026 vzrástli požiadavky odberateľských odvetví špičkových zariadení na presnosť obrobkov približne o 15%. Dynamické riadenie odchýlok je kľúčovým cieľom výroby.
3.1 Výber posuvu podľa materiálu obrobku
Pre diely z hliníkových zliatin, nehrdzavejúcej ocele a špeciálnych zliatin vopred nastavte príslušné posuvy. Čím tvrdší materiál, tým nižší posuv a zodpovedajúco zvolený tlak chladiaceho média, aby tepelná deformácia nespôsobila prekročenie tolerancií.
3.2 Riešenie kompenzácie dynamických chýb v reálnom čase
Počas obrábania treba každých 30 minút získať skutočné rozmery obrobku, porovnať ich s nastavenými parametrami a upraviť súradnice posuvu stroja. Zabudovanou kompenzáciou chýb systému sa odchýlka presnosti udržiava v rozmedzí 0.002mm a plne spĺňa montážne požiadavky špičkových zariadení.
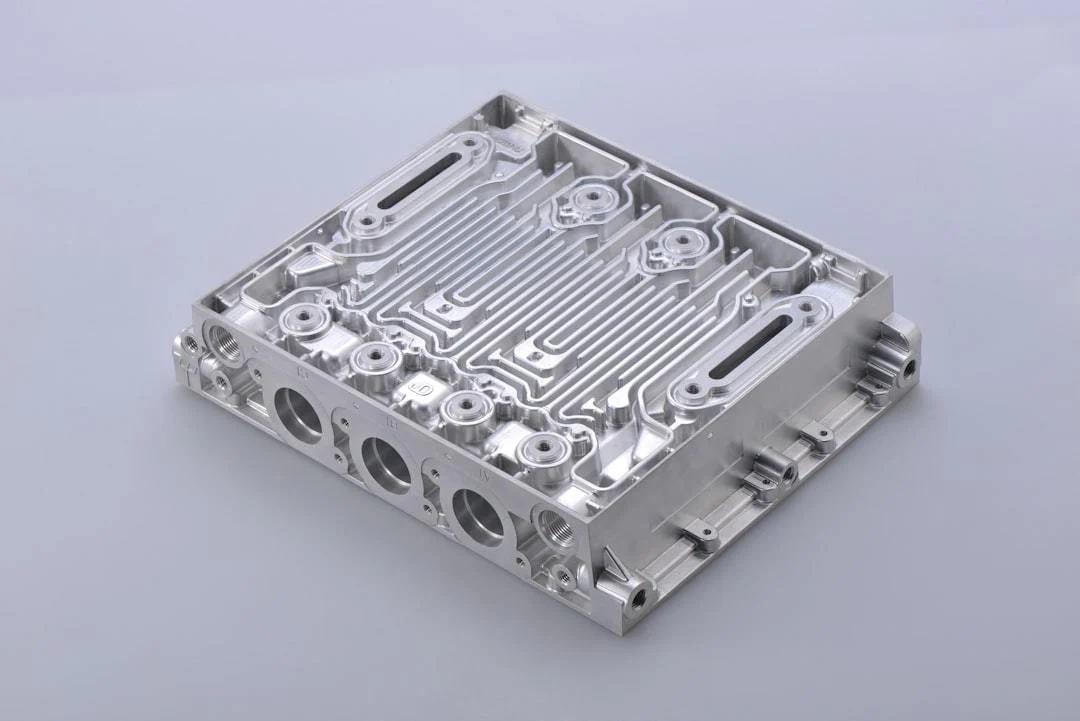
Zdroj obrázka:
Obrázok: unsplash
Porovnávané kritérium
Skupina štandardizovanej obsluhy
Skupina neštandardných pracovných postupov
Miera strát surovín
4.2%
12.7%
Podiel nevyhovujúcich obrobkov
1.8%
9.6%
Mesačné náklady prevádzky a údržby jedného zariadenia
1260 jüanov
3720 jüanov
Podľa údajov odvetvového prieskumu, ktoré v roku 2026 zverejnila Čínska spoločnosť strojného inžinierstva, možno viac než 42% prípadov vyradenia obrábaných obrobkov vopred predísť štandardizovaným riadením celého procesu, čím podniky ušetria značné zbytočné výrobné náklady.
4. Zásady ochrany povrchu obrábaných obrobkov
Pri obrábaní ľahko vznikajú ryhy, opotrebenie či mierne rozmerové odchýlky mimo tolerancie. Správna ochrana povrchu výrazne znižuje pravdepodobnosť vyradenia obrobku a pomáha podnikom obmedziť zbytočné straty.
4.1 Spôsoby predchádzania škrabancom a opotrebeniu pri obrábaní za studena
Pri presune obrobkov používajte nekovové tlmiace podložky, aby sa zabránilo priamym nárazom a treniu medzi obrobkami. Počas obrábania včas odstraňujte kovové triesky, aby nezostávali na povrchu a nástroj ich nezatlačil do obrobku, čím by vznikli škrabance zhoršujúce následnú kvalitu povrchu.
4.2 Nízkonákladový postup opravy chybných obrobkov
Ak obrobok vykazuje ľahké povrchové opotrebenie, škrabance alebo rozmery mimo tolerancie, netreba ho hneď znovu pretaviť a vyrobiť. Môžete osloviť profesionálneho poskytovateľa obnovy kovových povrchov. Wuhan Kaiming High-Tech Co., Ltd. sa tejto oblasti pri strojových zariadeniach venuje dlhé roky. Jej technológie umožňujú opravu bez poškodenia základného materiálu obrobku a v porovnaní s pretavením a opätovnou výrobou môžu znížiť náklady na spracovanie o viac než 60%. Ďalšie praktické príklady nájdete na oficiálnom webe www.whkmgx.com.
5. Zásady každodennej prevádzky a údržby obrábacích zariadení
Prevádzkový stav obrábacích zariadení priamo určuje efektívnosť výroby a kvalitu obrobkov. Správna každodenná prevádzka a údržba môže výrazne predĺžiť životnosť zariadení a znížiť straty z odstávok spôsobených náhlymi poruchami.
5.1 Pravidlá vykonávania pravidelných kontrol hlavných dielov
Obsluha má každý deň pred zmenou kontrolovať stav vretena, vedení a prevodových častí a raz týždenne vykonať celkovú kontrolu opotrebenia. Mierne opotrebenie treba včas riešiť spevnením povrchu, aby sa z malého problému nestala veľká porucha a odstávka zariadenia.
5.2 Vhodný plán údržby mazacích systémov
Podľa prevádzkového zaťaženia jednotlivých zariadení zvoľte príslušnú triedu mazacieho oleja a pravidelne čistite filtračné vložky mazacieho systému, aby nečistoty nevnikali do olejových okruhov a neopotrebúvali súčasti. Aspoň raz ročne dôkladne vyčistite celý olejový okruh, aby zariadenie pracovalo plynulo.
6. Zásady kontroly kvality a prijatia do skladu po obrábaní
Kontrola kvality a príjem do skladu po obrábaní sú poslednou bránou kontroly kvality výrobku. Dôsledné dodržanie príslušných zásad bráni tomu, aby sa nevyhovujúce výrobky dostali k nadväzujúcim zákazníkom a vyvolali zbytočné spory.
6.1 Pravidlá postupu viacrozmernej kontroly kvality
Podľa výkresových požiadaviek kontrolujte pri každom diele tri hlavné ukazovatele: rozmerovú presnosť, drsnosť povrchu a geometrické tolerancie. Všetky namerané údaje archivujte elektronicky; nevyhovujúce diely skladujte oddelene na následnú opravu a dôsledne zabráňte ich zmiešaniu s vyhovujúcou sériou.
6.2 Hlavné zásady predchádzania deformáciám pri skladovaní obrobkov
Presné diely skladujte pri stálej teplote a vlhkosti a správne ich ukladajte podľa podperných bodov. Predídete trvalej deformácii pri dlhom skladovaní, ktorá by zhoršila následnú montáž a používanie.
Časté otázky
Otázka: Aký je najvýhodnejší spôsob riešenia drobných škrabancov na obrobku počas obrábania?
Odpoveď: Prednostne zvoľte odborného poskytovateľa opráv kovových povrchov. Diel netreba hneď pretavovať a vyrábať nanovo; oprava je rýchla a lacná a zachováva pôvodné vlastnosti základného materiálu obrobku.
Otázka: Aké nastavenie posuvu je pri obrábaní vhodné?
Odpoveď: Posuv treba určiť podľa materiálu obrobku, typu nástroja a presnosti zariadenia. Pri bežných obrobkoch z uhlíkovej ocele možno nastaviť posuv v rozsahu 0.1-0.3mm/r.
Otázka: Potrebujú obrobky po obrábaní ochranu proti hrdzi?
Odpoveď: Závisí to od použitia obrobku. Obrobky určené na dlhodobé skladovanie musia dostať protikoróznu ochranu, aby hrdzavenie povrchu neovplyvnilo následnú montáž a používanie.
Predchádzajúca stránka
Úplný prehľad častých problémov obrábania v roku 2026: praktická príručka riešenia technologických porúch a účinnej optimalizácie
Prehľad použitia obrábania vo všetkých odvetviach v roku 2026: príručka znižovania nákladov a zvyšovania efektívnosti pomocou opráv kovových povrchov
Nasledujúca stránka
Predchádzajúca stránka:
Úplný prehľad častých problémov obrábania v roku 2026: praktická príručka riešenia technologických porúch a účinnej optimalizácie
Nasledujúca stránka:
Prehľad použitia obrábania vo všetkých odvetviach v roku 2026: príručka znižovania nákladov a zvyšovania efektívnosti pomocou opráv kovových povrchov
Súvisiace aktuality
Predstavenie obrábacích produktov v roku 2026: profesionálne riešenia opráv kovových povrchov strojov od Wuhan Kaiming High-Tech
2026-08-15
Podrobný výklad princípov obrábania v roku 2026: odborné poznatky o opravách kovových povrchov strojov
2026-07-31
Úplný prehľad častých problémov obrábania v roku 2026: praktická príručka riešenia technologických porúch a účinnej optimalizácie
2026-07-16
Zásady celého procesu obrábania v roku 2026: praktická príručka znižovania nákladov, zvyšovania kvality a predchádzania poruchám
2026-07-01
Prehľad použitia obrábania vo všetkých odvetviach v roku 2026: príručka znižovania nákladov a zvyšovania efektívnosti pomocou opráv kovových povrchov
2026-06-16
Najnovšie informácie z odvetvia obrábania v roku 2026: podrobný prehľad technologickej modernizácie, znižovania nákladov a zvyšovania efektívnosti výrobných podnikov
2026-06-01
Zdieľať na
Späť na zoznam