Landsomfattende kvalitetsinitiativ: Selskapet handler for å forstå markedet, utveksle teknologi og styre kvaliteten!
Nyheter
Hjem
Selskapsnyheter
Bransjenyheter
Praktisk veiledning for hele maskineringsprosessen i 2026: reduser kostnader, forbedre kvaliteten og unngå feil
Publisert:
2026-07-01
Artikkelen gjennomgår sentrale hensyn i alle deler av maskineringen med utgangspunkt i de nyeste retningslinjene for arbeid i maskineringsbransjen i 2026. Den dekker forberedelser, styring underveis og etterfølgende kvalitetskontroll, og inneholder sammenligninger av faktiske måledata fra bransjen. Målet er å hjelpe fagfolk med å unngå risiko ved arbeidet og redusere andelen arbeidsstykker som ikke oppfyller kravene. Ved behov kan profesjonelle tjenesteleverandører kontaktes for å håndtere overflatefeil på arbeidsstykker.
Maskinering er en prosess som endrer et arbeidsstykkes form, mål eller egenskaper ved hjelp av mekanisk utstyr
, i 2026 stiller den kinesiske maskineringsbransjen stadig høyere krav til presisjon og kostnadskontroll. God håndtering av detaljene gjennom hele prosessen kan redusere andelen kasserte emner med mer enn 30% og øke bedriftens inntjening.
📋 Artikkelinnhold
Viktige hensyn ved forberedelse til maskinering
Viktige hensyn for sikkert arbeid under maskinering
Viktige hensyn ved presisjonskontroll i maskinering
Viktige hensyn ved overflatebeskyttelse av maskinerte arbeidsstykker
Viktige hensyn ved løpende drift og vedlikehold av maskineringsutstyr
Viktige hensyn ved kvalitetskontroll og lagerføring etter maskinering
1. Viktige forholdsregler i forberedelsesfasen før maskinering
Forberedelse til maskinering bestemmer direkte hvor smidig de senere prosessene går. Bransjens vanlige arbeidsstandarder i 2026 krever tydelig at alle kontroller før oppstart dokumenteres, slik at senere problemer kan spores.
1.1 Viktige punkter ved tegningskontroll og prosessvalg
Før maskinering skal 2 fagpersoner i ulike roller krysskontrollere tegningsparametrene, med særlig vekt på tre typer nøkkelopplysninger: toleranseområde, krav til overflateruhet og merknader om spesialprosesser. Velg en egnet prosess ut fra verkstedets eksisterende utstyr for å unngå at prosess og behov ikke samsvarer.
1.2 Krav til kontroll av råmaterialenes egenskaper
For råmaterialer av ulik type må det på forhånd tas stikkprøver av sentrale egenskaper som hardhet og duktilitet. Bekreft at materialene oppfyller maskineringskravene for partiet for å unngå verktøybrudd og avskalling på emner som følge av for høy råmaterialhardhet. Bransjens generelle kontrollprosedyre for forberedelser er som følger:
Kontroller at tegningsparametrene samsvarer med faktiske produksjonsbehov
Ta stikkprøver for å kontrollere om råmaterialets fysiske egenskaper oppfyller kravene
Prøvekjør og tilpass parametere for skjæreverktøy og kjølemedium på forhånd
Bekreft at operatørene har gjennomført opplæring for den aktuelle prosessen før de starter arbeidet
2. Forholdsregler for sikker betjening under maskinering
Maskinering på stedet er arbeid med høy risiko. De reviderte sikkerhetsreglene for maskinering i 2026 stiller tydeligere krav til operatørens bevegelsesruter og verneutstyr for å forebygge ulykker ved kilden.
2.1 Personlig vern og styring av sikre arbeids- og ferdselsveier
Operatører på stedet må bruke komplett verneutstyr, inkludert kuttsikre hansker og vernebriller. Løse smykker og tøfler er strengt forbudt under arbeidet. Områder utenfor selve arbeidsområdet skal ha tydelige avsperringsmerker for å hindre at uvedkommende kommer inn i bearbeidingsområdet og skades av flygende metallspon.
2.2 Regler for sanntidskalibrering av skjæreverktøyparametere
Før ordinær oppstart skal utstyret prøvekjøres uten belastning i 3 minutter, og det skal bekreftes at verktøyets kast ligger innenfor tillatte grenser. Etter hver 20 bearbeidede arbeidsstykker skal utstyret stoppes for å kontrollere verktøyslitasjen og kalibrere verktøyet, slik at verktøybrudd ikke fører til kassering av et helt parti.
3. Forholdsregler for presisjonsstyring ved maskinering
Maskineringspresisjonen bestemmer direkte om arbeidsstykket passer ved senere montering. I 2026 har den avanserte utstyrsindustrien nedstrøms økt presisjonskravene med omtrent 15%. Dynamisk feilkontroll er derfor et sentralt mål i produksjonen.
3.1 Tilpasning av mating til arbeidsstykker av ulike materialer
For emner av aluminiumlegeringer, rustfritt stål, spesiallegeringer og andre materialer må passende mateparametere fastsettes på forhånd. Jo høyere materialhardhet, desto lavere mating. Tilpass samtidig kjølemediets sprøytetrykk for å unngå termisk deformasjon og dimensjonsavvik utenfor toleranse.
3.2 Sanntidskompensasjon for dynamiske feil
Under maskinering skal arbeidsstykkets faktiske dimensjoner måles hvert 30. minutt. Juster maskinens matekoordinater mot forhåndsinnstilte parametere, og bruk systemets innebygde feilkompensering til å holde nøyaktighetsavviket innenfor 0.002mm, slik at monteringskravene for avansert utstyr fullt ut oppfylles.
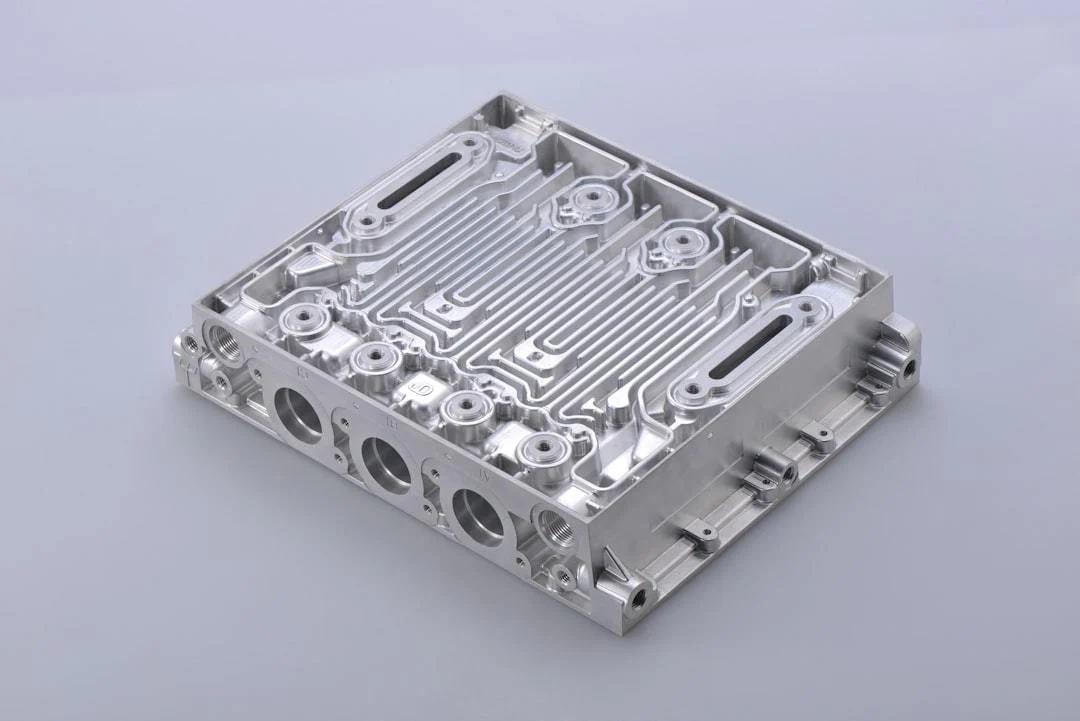
Bildekilde:
Bilde: unsplash
Sammenligningskriterier
Gruppe for standardiserte arbeidsoperasjoner
Gruppe med ikke-standardisert arbeidsutførelse
Andel råmaterialsvinn
4.2%
12.7%
Andel emner som ikke oppfyller kravene
1.8%
9.6%
Månedlige drifts- og vedlikeholdskostnader per maskin
1260 yuan
3720 yuan
Bransjeundersøkelser publisert av Chinese Mechanical Engineering Society i 2026 viser at over 42% av kasseringen av maskinerte arbeidsstykker kan forebygges med standardisert styring av hele prosessen. Dette kan spare bedriftene for store, unødvendige produksjonskostnader.
4. Forholdsregler for overflatebeskyttelse av maskinerte arbeidsstykker
Under maskinering oppstår lett riper, slitasje og mindre målavvik utenfor toleranse på arbeidsstykket. God overflatebeskyttelse reduserer faren for kassering betydelig og hjelper bedriften å unngå unødige tap.
4.1 Metoder for å forebygge riper og slitasje ved kaldbearbeiding
Bruk støtdempende mellomlegg av ikke-metallisk materiale ved flytting av emner for å unngå direkte sammenstøt og friksjon mellom dem. Fjern metallspon fortløpende under maskineringen, slik at spon ikke blir liggende på emneoverflaten og presses inn av verktøyet og lager riper som påvirker den videre overflatekvaliteten.
4.2 Rimelige reparasjonsmetoder for arbeidsstykker med feil
Hvis emnet har lett overflateslitasje, riper eller mål utenfor toleranse, trenger det ikke straks smeltes om og produseres på nytt. En profesjonell leverandør av metalloverflatereparasjon kan behandle det. Wuhan Kaiming High-Tech Co., Ltd. har mange års erfaring med reparasjon av metalloverflater på mekanisk utstyr. De aktuelle teknologiene kan reparere uten å skade emnets grunnmateriale og redusere behandlingskostnadene med mer enn 60% sammenlignet med omsmelting og ny produksjon. Flere praktiske eksempler finnes på nettstedet www.whkmgx.com.
5. Forholdsregler for daglig drift og vedlikehold av maskineringsutstyr
Driftstilstanden til maskineringsutstyret bestemmer produksjonseffektiviteten og arbeidsstykkenes kvalitet direkte. God løpende drift og godt vedlikehold kan forlenge utstyrets levetid betydelig og redusere stanstap ved plutselige feil.
5.1 Standarder for regelmessig kontroll av kritiske komponenter
Operatørene skal kontrollere tilstanden til spindel, føringer og drivkomponenter før hvert daglige skift og gjennomføre en fullstendig slitasjekontroll ukentlig. Lett slitasje skal behandles raskt med overflateforsterkning for å hindre at små problemer utvikler seg til store feil og driftsstans.
5.2 Tilpasset vedlikeholdsplan for smøresystemer
Velg riktig smøreoljekvalitet etter driftsbelastningen på hvert utstyr. Rengjør smøresystemets filterelementer jevnlig for å hindre at urenheter kommer inn i oljekretsen og sliter på komponentene. Rengjør hele oljekretsen grundig minst én gang i året for å sikre jevn drift.
6. Forholdsregler for kvalitetskontroll og lagring etter maskinering
Kvalitetskontroll og lagerføring etter maskinering er siste kontrollpunkt for produktkvaliteten. Streng oppfølging av relevante hensyn kan hindre at ikke-godkjente produkter når kunder nedstrøms og skaper unødige tvister.
6.1 Prosedyrer for kvalitetskontroll fra flere perspektiver
Kontroller de tre sentrale egenskapskategoriene dimensjonsnøyaktighet, overflateruhet og geometriske toleranser for hvert arbeidsstykke etter tegningskravene. Behold digitale spor av alle måledata. Oppbevar avvikende deler separat for senere reparasjon, og hindre strengt at de blandes inn i godkjente partier.
6.2 Viktige tiltak mot deformasjon av lagrede arbeidsstykker
Emner med høye presisjonskrav skal lagres ved konstant temperatur og luftfuktighet og plasseres riktig etter emnets støttepunkter. Slik unngås permanent deformasjon ved langvarig lagring, som kan påvirke senere montering og bruk.
Vanlige spørsmål
Spørsmål: Hva er den rimeligste behandlingen av små riper som oppstår på arbeidsstykket under maskinering?
Svar: Velg først en spesialisert leverandør av metalloverflatereparasjon. Arbeidsstykket trenger ikke sendes rett til omsmelting og nyproduksjon. Reparasjonen er rask og rimelig og bevarer samtidig grunnmaterialets opprinnelige egenskaper.
Spørsmål: Hvilken mating er hensiktsmessig ved maskinering?
Svar: Matingen må bestemmes samlet ut fra arbeidsstykkets materiale, verktøytype og maskinens nøyaktighet. For vanlige arbeidsstykker av karbonstål kan matingen settes i området 0.1-0.3mm/r.
Spørsmål: Må maskinerte arbeidsstykker rustbeskyttes?
Svar: Det avhenger av arbeidsstykkets bruksområde. Arbeidsstykker som skal lagres lenge, må rustbeskyttes, slik at overflaterust ikke påvirker senere montering og bruk.
Forrige side
Vanlige problemer ved maskinering i 2026: en grundig gjennomgang og praktisk veiledning i håndtering av prosessfeil og effektiv optimalisering
Oversikt over maskineringsanvendelser på tvers av bransjer i 2026: veiledning i supplerende metalloverflatereparasjon for lavere kostnader og høyere effektivitet
Neste side
Forrige side:
Vanlige problemer ved maskinering i 2026: en grundig gjennomgang og praktisk veiledning i håndtering av prosessfeil og effektiv optimalisering
Neste side:
Oversikt over maskineringsanvendelser på tvers av bransjer i 2026: veiledning i supplerende metalloverflatereparasjon for lavere kostnader og høyere effektivitet
Relaterte nyheter
Presentasjon av produkter innen maskinering i 2026: Wuhan Kaiming High-Techs faglige løsninger for reparasjon av metalloverflater på maskiner og utstyr
2026-08-15
Hvordan maskinering virker i 2026: fagkunnskap om reparasjon av metalloverflater på maskiner og utstyr
2026-07-31
Vanlige problemer ved maskinering i 2026: en grundig gjennomgang og praktisk veiledning i håndtering av prosessfeil og effektiv optimalisering
2026-07-16
Praktisk veiledning for hele maskineringsprosessen i 2026: reduser kostnader, forbedre kvaliteten og unngå feil
2026-07-01
Oversikt over maskineringsanvendelser på tvers av bransjer i 2026: veiledning i supplerende metalloverflatereparasjon for lavere kostnader og høyere effektivitet
2026-06-16
Siste nytt fra maskineringsbransjen i 2026: grundig gjennomgang av teknologioppgradering, kostnadsreduksjon og effektivisering for produksjonsbedrifter
2026-06-01
Del på
Tilbake til listen