ଗୁଣବତ୍ତା ଅଭିଯାନ: ବଜାର ବୁଝିବା, ପ୍ରଯୁକ୍ତି ବିନିମୟ ଓ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ପାଇଁ କମ୍ପାନୀ କାର୍ଯ୍ୟ କରୁଛି!
ସମ୍ବାଦ କେନ୍ଦ୍ର
ମୂଳପୃଷ୍ଠା
କମ୍ପାନୀ ସମ୍ବାଦ
ଶିଳ୍ପ ସମ୍ବାଦ
2026 ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ସାବଧାନତା: ଖର୍ଚ୍ଚ କମାଇବା, ଗୁଣବତ୍ତା ବଢ଼ାଇବା ଓ ତ୍ରୁଟି ଏଡ଼ାଇବାର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
ପ୍ରକାଶନ ସମୟ:
2026-07-01
ଏହି ଲେଖା ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ମୁଖ୍ୟ ସାବଧାନତା ଆଲୋଚନା କରେ। 2026ର ଶିଳ୍ପ ଚାଳନା ନିୟମ ସହ ପୂର୍ବ ପ୍ରସ୍ତୁତି, କାର୍ଯ୍ୟକାଳୀନ ନିୟନ୍ତ୍ରଣ ଓ ପରବର୍ତ୍ତୀ ଗୁଣବତ୍ତା ଯାଞ୍ଚ ସମ୍ପୂର୍ଣ୍ଣ ଅନ୍ତର୍ଭୁକ୍ତ। ଶିଳ୍ପର ବାସ୍ତବ ମାପନ ତଥ୍ୟ ତୁଳନା ଦ୍ୱାରା ଚାଳନା ବିପଦ ଓ ଅଯୋଗ୍ୟ କାର୍ଯ୍ୟଖଣ୍ଡ ହାର କମାଇବାରେ ସହାୟତା କରେ; ଆବଶ୍ୟକ ହେଲେ ପୃଷ୍ଠ ତ୍ରୁଟି ପାଇଁ ପେସାଦାର ସେବାଦାତାଙ୍କୁ ଯୋଗାଯୋଗ କରାଯାଇପାରେ।
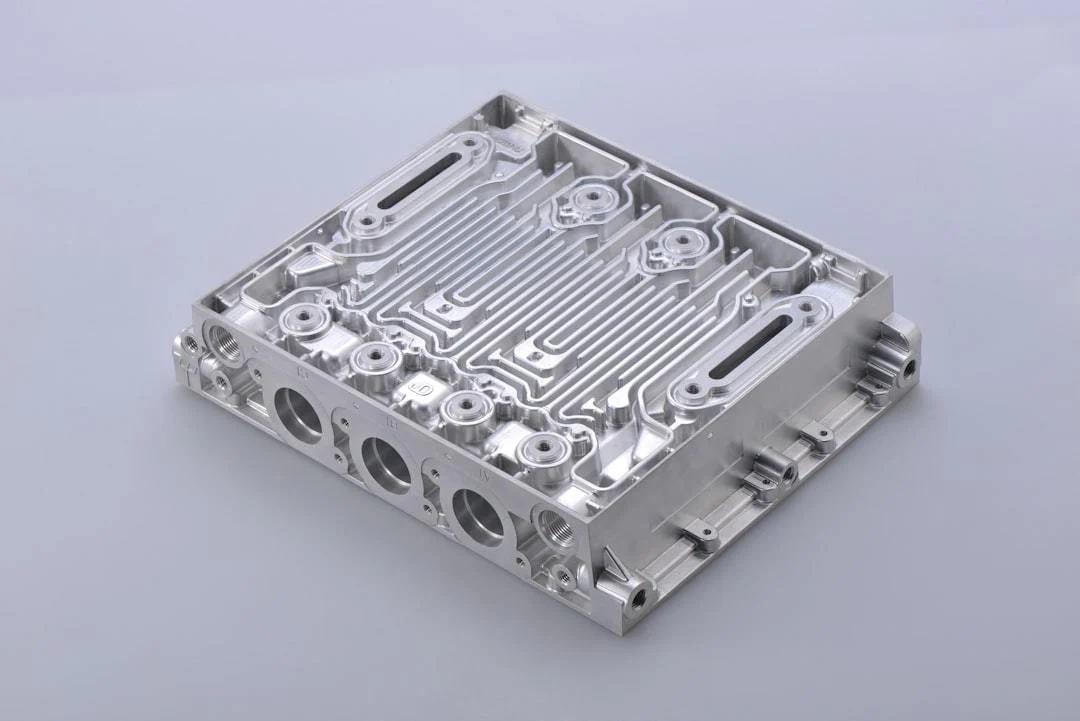
ମେସିନିଂ ହେଉଛି ଯାନ୍ତ୍ରିକ ଉପକରଣ ଦ୍ୱାରା କାର୍ଯ୍ୟଖଣ୍ଡର ବାହ୍ୟ ଆକୃତି, ମାପ କିମ୍ବା ଗୁଣ ପରିବର୍ତ୍ତନ କରିବାର ପ୍ରାୟୋଗିକ ପ୍ରବାହ।
, 2026ରେ ଦେଶର ମେସିନିଂ ଶିଳ୍ପର ସଠିକତା ଓ ଖର୍ଚ୍ଚ ନିୟନ୍ତ୍ରଣ ଆବଶ୍ୟକତା କ୍ରମାଗତ ବଢ଼ୁଛି। ସମଗ୍ର ପ୍ରକ୍ରିୟାର ସୂକ୍ଷ୍ମ ସତର୍କତା ଠିକ୍ ଭାବେ ପାଳନ କଲେ ୱାର୍କପିସ୍ ବାତିଲ ହାର ସିଧାସଳଖ 30%ରୁ ଅଧିକ କମି ଉଦ୍ୟୋଗକୁ ଅଧିକ ଲାଭ ମିଳିପାରେ।
📋 ଲେଖାର ସୂଚୀ
ମେସିନିଂ ପୂର୍ବ ପ୍ରସ୍ତୁତିର ମୁଖ୍ୟ ସତର୍କତା
ମେସିନିଂ ସମୟର ସୁରକ୍ଷିତ କାର୍ଯ୍ୟ ସତର୍କତା
ମେସିନିଂ ନିର୍ଭୁଲତା ନିୟନ୍ତ୍ରଣର ସତର୍କତା
ମେସିନିଂ କାର୍ଯ୍ୟଖଣ୍ଡର ପୃଷ୍ଠ ସୁରକ୍ଷା ସତର୍କତା
ମେସିନିଂ ଉପକରଣର ଦୈନନ୍ଦିନ ଚାଳନା ଓ ରକ୍ଷଣାବେକ୍ଷଣ ସତର୍କତା
ମେସିନିଂ ପରେ ଗୁଣବତ୍ତା ଯାଞ୍ଚ ଓ ଗୋଦାମରେ ରଖିବାର ସତର୍କତା
1、ମେସିନିଂ ପୂର୍ବ ପ୍ରସ୍ତୁତିର ମୁଖ୍ୟ ସାବଧାନତା
ମେସିନିଂର ପୂର୍ବ ପ୍ରସ୍ତୁତି ପରବର୍ତ୍ତୀ ପ୍ରବାହର ସୁଗମତାକୁ ସିଧାସଳଖ ନିର୍ଦ୍ଧାରଣ କରେ। 2026ର ମୁଖ୍ୟଧାରା ଶିଳ୍ପ କାର୍ଯ୍ୟ ମାନରେ କାମ ଆରମ୍ଭ ପୂର୍ବର ସମସ୍ତ ଯାଞ୍ଚ ପର୍ଯ୍ୟାୟର ରେକର୍ଡ ରଖିବା ସ୍ପଷ୍ଟ ଭାବେ ଅନିବାର୍ଯ୍ୟ। ଏହାଦ୍ୱାରା ପରେ ସମସ୍ୟା ହେଲେ ତାହାର ଉତ୍ସ ଖୋଜିହେବା ନଥିବା ସ୍ଥିତି ଏଡ଼ାଇହେବ।
1.1 ନକ୍ସା ଯାଞ୍ଚ ଓ ପ୍ରକ୍ରିୟା ଚୟନର ମୁଖ୍ୟ ବିଷୟ
ମେସିନିଂ କାମ ଆରମ୍ଭ ପୂର୍ବରୁ ଭିନ୍ନ ପଦବୀର 2 ଜଣ ପ୍ରାୟୋଗିକ କର୍ମୀ ଡ୍ରଇଂ ପରାମିତି ପରସ୍ପର ଯାଞ୍ଚ କରିବା ଅନିବାର୍ଯ୍ୟ। ସହନସୀମା ପରିସର, ପୃଷ୍ଠ ଖରଦରାପଣ ଆବଶ୍ୟକତା ଓ ବିଶେଷ ପ୍ରକ୍ରିୟା ଟୀକାର ତିନି ପ୍ରକାର ମୁଖ୍ୟ ତଥ୍ୟକୁ ବିଶେଷ ଭାବେ ନିଶ୍ଚିତ କରନ୍ତୁ। କର୍ମଶାଳାର ବର୍ତ୍ତମାନ ଉପକରଣ ସହ ମେଳାଇ ଉପଯୁକ୍ତ ମେସିନିଂ ପ୍ରକ୍ରିୟା ବାଛନ୍ତୁ, ଯାହାଦ୍ୱାରା ପ୍ରକ୍ରିୟା ଓ ଆବଶ୍ୟକତାର ଅମେଳ ଏଡ଼ାଇହେବ।
1.2 କଞ୍ଚାମାଲର ଗୁଣଧର୍ମ ଯାଞ୍ଚ ନିୟମାବଳୀ
ବିଭିନ୍ନ ସାମଗ୍ରୀର କଞ୍ଚାମାଲର କଠିନତା, ପ୍ରସାରଣଶୀଳତା ଆଦି ମୁଖ୍ୟ ସୂଚକ ଆଗୁଆ ନମୁନା ପରୀକ୍ଷା କରି ସେହି ବ୍ୟାଚ୍ର ମେସିନିଂ ଆବଶ୍ୟକତା ସହ ମେଳ ନିଶ୍ଚିତ କରନ୍ତୁ। ଏଥିରେ ଅତ୍ୟଧିକ କଠିନ କଞ୍ଚାମାଲରୁ ଟୁଲ୍ ଭାଙ୍ଗିବା ଓ ଅଂଶ ଖଣ୍ଡ ଖସିବା ଏଡ଼ାଇହେବ। ଶିଳ୍ପର ସାଧାରଣ ପ୍ରସ୍ତୁତି ଯାଞ୍ଚ ପ୍ରକ୍ରିୟା ନିମ୍ନରେ:
ନକ୍ସାରେ ଦର୍ଶିତ ପାରାମିଟର୍ ପ୍ରକୃତ ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ସହ ମେଳୁଛି କି ଯାଞ୍ଚ କରନ୍ତୁ
ନମୁନା ଯାଞ୍ଚ କରି କଞ୍ଚାମାଲର ଭୌତିକ ଗୁଣ ସୂଚକ ମାନ ପୂରଣ କରୁଛି କି ନାହିଁ ଦେଖନ୍ତୁ।
ଉପଯୁକ୍ତ କଟିଂ ଟୁଲ୍ ଓ ଶୀତଳକର ଅନୁରୂପ ପରାମିତି ଆଗରୁ ସମଯୋଜନ କରନ୍ତୁ।
କାର୍ଯ୍ୟକାରୀ କର୍ମୀ ସଂପୃକ୍ତ ପ୍ରକ୍ରିୟାର କାମ ପୂର୍ବ ପ୍ରଶିକ୍ଷଣ ଶେଷ କରିଛନ୍ତି ବୋଲି ନିଶ୍ଚିତ କରନ୍ତୁ
2、ମେସିନିଂ ସମୟରେ ସୁରକ୍ଷିତ କାର୍ଯ୍ୟ ପାଇଁ ସାବଧାନତା
ମେସିନିଂର ସ୍ଥଳ କାର୍ଯ୍ୟ ଉଚ୍ଚ ବିପଦସମ୍ପନ୍ନ କାମରେ ପଡ଼େ। 2026ରେ ନବସଂଶୋଧିତ ଯାନ୍ତ୍ରିକ ମେସିନିଂ ସୁରକ୍ଷା ନିୟମରେ କାର୍ଯ୍ୟ ଗତିପଥ ଓ ସୁରକ୍ଷା ସାମଗ୍ରୀ ପାଇଁ ଅଧିକ ସ୍ପଷ୍ଟ ଆବଶ୍ୟକତା ରଖାଯାଇଛି, ଯାହା ସୁରକ୍ଷା ଦୁର୍ଘଟଣାକୁ ମୂଳରୁ ଏଡ଼ାଇବାରେ ସାହାଯ୍ୟ କରେ।
2.1 କର୍ମଚାରୀ ସୁରକ୍ଷା ଓ କାର୍ଯ୍ୟ ଚଳାଚଳ ପଥର ନିୟନ୍ତ୍ରଣ
ସ୍ଥଳ କାର୍ଯ୍ୟକାରୀ କର୍ମୀମାନେ କାଟିବା ପ୍ରତିରୋଧୀ ହାତମୋଜା, ଚକ୍ଷୁ ସୁରକ୍ଷା ଚଷମା ଆଦି ସମ୍ପୂର୍ଣ୍ଣ ସୁରକ୍ଷା ଉପକରଣ ପିନ୍ଧିବା ବାଧ୍ୟତାମୂଳକ. କାର୍ଯ୍ୟ ବେଳେ ଢିଲା ଅଲଙ୍କାର ପିନ୍ଧିବା କିମ୍ବା ଚପଲ୍ ପିନ୍ଧି କାମରେ ଜୋଗଦେବା ସଂପୂର୍ଣ୍ଣ ନିଷିଦ୍ଧ. କାର୍ଯ୍ୟ ଅଞ୍ଚଳ ବାହାରେ ସ୍ପଷ୍ଟ ବିଛ୍ଛ୍ହିନ୍ନ ଚିହ୍ନ ଲଗାନ୍ତୁ, ଯାହା ଅସଂପୃକ୍ତ ଲୋକ ଭୁଲରେ ମେସିନିଂ ଅଞ୍ଚଳକୁ ପ୍ରବେଶ କରି ଉଡୁଥିବା ଲୌହ ଚିପ୍ସ୍ ଦ୍ୱାରା କାଟି ନ ହୁଅନ୍ତୁ.
2.2 କଟିଂ ଟୁଲ୍ ପାରାମିଟର୍ର ପ୍ରକୃତ ସମୟ କାଲିବ୍ରେସନ୍ ନିୟମ
ଔପଚାରିକ ଚାଳନା ପୂର୍ବରୁ 3 ମିନିଟ୍ ବିନା ଭାରରେ ପରୀକ୍ଷାମୂଳକ ଚାଳନା କରି ଟୁଲ୍ ରନ୍ଆଉଟ୍ ଅନୁମତ ସୀମାରେ ଅଛି କି ନିଶ୍ଚିତ କରନ୍ତୁ। ପ୍ରତି 20 ଅଂଶର ମେସିନିଂ ସରିଲେ ଉପକରଣ ରୋକି ଟୁଲ୍ ଘସା ପରିମାଣ ଯାଞ୍ଚ ଓ କ୍ୟାଲିବ୍ରେଟ୍ କରନ୍ତୁ, ଯାହାରେ ଟୁଲ୍ ଧାର ଭାଙ୍ଗି ସମ୍ପୂର୍ଣ୍ଣ ବ୍ୟାଚ୍ ଅଂଶ ବର୍ଜ୍ୟ ହେବାକୁ ଏଡ଼ାଇହେବ।
3、ମେସିନିଂର ସଠିକତା ନିୟନ୍ତ୍ରଣ ପାଇଁ ସାବଧାନତା
ମେସିନିଂର ନିର୍ଭୁଲତା କାର୍ଯ୍ୟଖଣ୍ଡର ପରବର୍ତ୍ତୀ ସଂଯୋଜନ ଉପଯୋଗିତାକୁ ସିଧାସଳଖ ନିର୍ଦ୍ଧାରଣ କରେ। 2026ରେ ପରବର୍ତ୍ତୀ ଉଚ୍ଚସ୍ତରୀୟ ଉପକରଣ ଶିଳ୍ପର କାର୍ଯ୍ୟଖଣ୍ଡ ନିର୍ଭୁଲତା ଆବଶ୍ୟକତା ପ୍ରାୟ 15% ବଢ଼ିଛି। ଗତିଶୀଳ ତ୍ରୁଟି ନିୟନ୍ତ୍ରଣ ଉତ୍ପାଦନ ପର୍ଯ୍ୟାୟର ମୁଖ୍ୟ ଲକ୍ଷ୍ୟ।
3.1 ବିଭିନ୍ନ ସାମଗ୍ରୀର ୱାର୍କପିସ୍ ପାଇଁ ଫିଡ୍ ପରିମାଣ ଉପଯୋଗୀ କରିବାର ପଦ୍ଧତି
ଆଲୁମିନିୟମ୍ ଆଲୟ, ଷ୍ଟେନ୍ଲେସ୍ ଷ୍ଟିଲ୍, ବିଶେଷ ଆଲୟ ଆଦି ଅଂଶ ପାଇଁ ଉପଯୁକ୍ତ ଫିଡ୍ ପାରାମିଟର୍ ଆଗୁଆ ସେଟ୍ କରନ୍ତୁ। ସାମଗ୍ରୀ ଯେତେ କଠିନ, ଫିଡ୍ ସେତେ କମାନ୍ତୁ ଏବଂ କୁଲିଂ ମାଧ୍ୟମର ସ୍ପ୍ରେ ଚାପ ମେଳାନ୍ତୁ। ଏଥିରେ ତାପ ବିକୃତି ଯୋଗୁଁ ସଠିକତା ସହନସୀମା ବାହାରକୁ ଯିବା ଏଡ଼ାଇହେବ।
3.2 ଗତିଶୀଳ ତ୍ରୁଟିର ପ୍ରକୃତ ସମୟ କ୍ଷତିପୂରଣ ଯୋଜନା
ମେସିନିଂ ସମୟରେ ପ୍ରତି 30 ମିନିଟ୍ରେ ୱାର୍କପିସ୍ର ପ୍ରକୃତ ମାପ ନିଆଯିବା ଆବଶ୍ୟକ। ପୂର୍ବନିର୍ଦ୍ଧାରିତ ପାରାମିଟର୍ ସହ ତୁଳନା କରି ଉପକରଣର ଫିଡ୍ ସ୍ଥାନାଙ୍କ ସମନ୍ୱୟ କରନ୍ତୁ। ବ୍ୟବସ୍ଥାର ନିଜସ୍ୱ ତ୍ରୁଟି କ୍ଷତିପୂରଣ ସୁବିଧାରେ ସଠିକତା ବିଚ୍ୟୁତି 0.002mm ମଧ୍ୟରେ ନିୟନ୍ତ୍ରଣ କରାଯାଏ, ଯାହା ଉଚ୍ଚମାନର ଉପକରଣର ସଂଯୋଜନ ଆବଶ୍ୟକତା ସମ୍ପୂର୍ଣ୍ଣ ପୂରଣ କରେ।
ଛବି ଉତ୍ସ:
unsplash
ତୁଳନାର ଦିଗଗୁଡ଼ିକ
ମାନକ କାର୍ଯ୍ୟପଦ୍ଧତି ଦଳ
ଅମାନକ ପରିଚାଳନା ଦଳ
କଞ୍ଚାମାଲ କ୍ଷୟ ହାର
4.2%
12.7%
କାର୍ଯ୍ୟଖଣ୍ଡ ଅଗ୍ରହଣଯୋଗ୍ୟ ହାର
1.8%
9.6%
ପ୍ରତି ଉପକରଣର ମାସିକ ପରିଚାଳନା ଓ ରକ୍ଷଣାବେକ୍ଷଣ ଖର୍ଚ୍ଚ
1260 ୟୁଆନ୍
3720 ୟୁଆନ୍
2026ରେ ଚାଇନିଜ୍ ମେକାନିକାଲ୍ ଇଞ୍ଜିନିୟରିଂ ସୋସାଇଟି ପ୍ରକାଶ କରିଥିବା ଶିଳ୍ପ ସର୍ବେକ୍ଷଣ ତଥ୍ୟ ଅନୁଯାୟୀ, ମେସିନିଂ ୱାର୍କପିସ୍ ଅବ୍ୟବହାର୍ଯ୍ୟ ହେବାର 42%ରୁ ଅଧିକ ସମସ୍ୟା ସମଗ୍ର ପ୍ରକ୍ରିୟାର ମାନକ ନିୟନ୍ତ୍ରଣ ଦ୍ୱାରା ଆଗରୁ ଏଡ଼ାଯାଇପାରେ। ଏହା ଉଦ୍ୟୋଗର ବହୁ ଅନାବଶ୍ୟକ ଉତ୍ପାଦନ ଖର୍ଚ୍ଚ ବଞ୍ଚାଇପାରେ।
4、ମେସିନିଂ ୱାର୍କପିସ୍ର ପୃଷ୍ଠ ସୁରକ୍ଷା ପାଇଁ ସାବଧାନତା
ମେସିନିଂ ସମୟରେ କାର୍ଯ୍ୟଖଣ୍ଡ ପୃଷ୍ଠରେ ଆଞ୍ଚୁଡ଼ା, କ୍ଷୟ ଓ ସାମାନ୍ୟ ମାପ ସହନସୀମା ବିଚ୍ୟୁତି ଆଦି ସହଜରେ ଦେଖାଦିଏ। ଭଲ ପୃଷ୍ଠ ସୁରକ୍ଷା କଲେ କାର୍ଯ୍ୟଖଣ୍ଡ ବର୍ଜନର ସମ୍ଭାବନା ବହୁତ କମାଇ ସଂସ୍ଥାର ଅନାବଶ୍ୟକ କ୍ଷତି ହ୍ରାସ କରିହେବ।
4.1 ଶୀତଳ ମେସିନିଂ ସମୟରେ ଆଞ୍ଚୁଡ଼ା ଓ ଘସା ରୋକିବାର କୌଶଳ
କାର୍ଯ୍ୟଖଣ୍ଡ ସ୍ଥାନାନ୍ତର ସମୟରେ ଅଧାତବ କୁସନ୍ ପ୍ୟାଡ୍ ରଖନ୍ତୁ, ଯାହାଦ୍ୱାରା କାର୍ଯ୍ୟଖଣ୍ଡଗୁଡ଼ିକ ସିଧାସଳଖ ଧକ୍କା କିମ୍ବା ଘର୍ଷଣରୁ ରକ୍ଷା ପାଇବ। ମେସିନିଂ ସମୟରେ କାଟି ବାହାରୁଥିବା ଧାତୁ ଚିପ୍ସ ସମୟରେ ସଫା କରନ୍ତୁ। ନହେଲେ ପୃଷ୍ଠରେ ରହିଯାଇଥିବା ଚିପ୍ସକୁ କଟିଂ ଟୁଲ୍ ଚାପି ଆଞ୍ଚୁଡ଼ା ସୃଷ୍ଟି କରିପାରେ ଏବଂ ପରବର୍ତ୍ତୀ ପୃଷ୍ଠ ଗୁଣବତ୍ତା ପ୍ରଭାବିତ ହେବ।
4.2 ତ୍ରୁଟିଯୁକ୍ତ ୱାର୍କପିସ୍ର କମ୍ ଖର୍ଚ୍ଚରେ ପୁନରୁଦ୍ଧାର ପଥ
କାର୍ଯ୍ୟଖଣ୍ଡରେ ସାମାନ୍ୟ ପୃଷ୍ଠ କ୍ଷୟ, ଆଞ୍ଚୁଡ଼ା କିମ୍ବା ମାପ ସହନସୀମା ବାହାରକୁ ଯିବା ଆଦି ସମସ୍ୟା ହୋଇଥିଲେ ତାହାକୁ ସିଧା ଭଟିରେ ପୁନଃଗଳାଇ ନିର୍ମାଣ କରିବା ଆବଶ୍ୟକ ନୁହେଁ। ପେଶାଦାର ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସେବାଦାତାଙ୍କ ସହ ଯୋଗାଯୋଗ କରି ସମାଧାନ କରିହେବ। Wuhan Kaiming High-Tech Co., Ltd. ଯାନ୍ତ୍ରିକ ଉପକରଣର ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର କ୍ଷେତ୍ରରେ ବହୁବର୍ଷ ଧରି କାମ କରୁଛି। ସମ୍ବନ୍ଧିତ ପ୍ରଯୁକ୍ତି କାର୍ଯ୍ୟଖଣ୍ଡର ମୂଳ ପଦାର୍ଥକୁ କ୍ଷତି ନକରି ପୁନରୁଦ୍ଧାର କରିପାରେ। ପୁନଃଗଳାଇ ନିର୍ମାଣ କରିବା ତୁଳନାରେ ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚ 60%ରୁ ଅଧିକ କମିପାରେ। ଅଧିକ ପ୍ରାୟୋଗିକ ଉଦାହରଣ ପାଇଁ ଅଧିକୃତ ୱେବସାଇଟ୍ www.whkmgx.com ଦେଖନ୍ତୁ।
5、ମେସିନିଂ ଉପକରଣର ଦୈନନ୍ଦିନ ପରିଚାଳନା ଓ ରକ୍ଷଣାବେକ୍ଷଣ ପାଇଁ ସାବଧାନତା
ମେସିନିଂ ଉପକରଣର ଚାଳନା ଅବସ୍ଥା ଉତ୍ପାଦନ ଦକ୍ଷତା ଓ କାର୍ଯ୍ୟଖଣ୍ଡ ଗୁଣବତ୍ତାକୁ ସିଧାସଳଖ ନିର୍ଦ୍ଧାରଣ କରେ। ଭଲ ଦୈନନ୍ଦିନ ଚାଳନା ଓ ରକ୍ଷଣାବେକ୍ଷଣ କଲେ ଉପକରଣର ସେବା ଆୟୁ ବହୁତ ବଢ଼ାଇ ଆକସ୍ମିକ ତ୍ରୁଟିଜନିତ ବନ୍ଦ କ୍ଷତି କମାଇହେବ।
5.1 ମୁଖ୍ୟ ଅଂଶର ନିୟମିତ ଯାଞ୍ଚ କାର୍ଯ୍ୟକାରିତା ମାନଦଣ୍ଡ
ଅପରେଟର୍ ପ୍ରତିଦିନ ସିଫ୍ଟ ପୂର୍ବରୁ ମୁଖ୍ୟ ଶାଫ୍ଟ, ଗାଇଡ୍ ରେଲ୍ ଓ ସଞ୍ଚାରଣ ଅଂଶର କାର୍ଯ୍ୟାବସ୍ଥା ଯାଞ୍ଚ କରିବା ଦରକାର। ପ୍ରତି ସପ୍ତାହରେ ସମ୍ପୂର୍ଣ୍ଣ କ୍ଷୟ ପରୀକ୍ଷା କରନ୍ତୁ। ସାମାନ୍ୟ କ୍ଷୟ ଧରାପଡ଼ିଲେ ସମୟରେ ପୃଷ୍ଠ ଦୃଢ଼ୀକରଣ କରି ଛୋଟ ସମସ୍ୟା ବଡ଼ ତ୍ରୁଟି ହୋଇ ଉପକରଣ ବନ୍ଦ କରିବାକୁ ରୋକନ୍ତୁ।
5.2 ଲୁବ୍ରିକେସନ୍ ବ୍ୟବସ୍ଥାର ଉପଯୁକ୍ତ ରକ୍ଷଣାବେକ୍ଷଣ ଯୋଜନା
ଭିନ୍ନ ଉପକରଣର ଚାଳନା ଭାର ଅନୁଯାୟୀ ଉପଯୁକ୍ତ ଗ୍ରେଡ୍ର ଲୁବ୍ରିକେଟିଂ ତେଲ ବାଛନ୍ତୁ। ଅଶୁଦ୍ଧି ତେଲ ପଥରେ ପଶି ଅଂଶ ଘସା ସୃଷ୍ଟି ନକରିବା ପାଇଁ ଲୁବ୍ରିକେସନ୍ ବ୍ୟବସ୍ଥାର ଫିଲ୍ଟର୍ ଏଲିମେଣ୍ଟ ନିୟମିତ ସଫା କରନ୍ତୁ। ଉପକରଣ ସୁଗମ ଚାଳନା ପାଇଁ ପ୍ରତି ବର୍ଷ ଅନ୍ତତଃ ଥରେ ସମ୍ପୂର୍ଣ୍ଣ ତେଲ ପଥ ସଫା କରନ୍ତୁ।
6、ମେସିନିଂ ପରର ଗୁଣବତ୍ତା ଯାଞ୍ଚ ଓ ଗୋଦାମ ପ୍ରବେଶ ପାଇଁ ସାବଧାନତା
ମେସିନିଂ ପରର ଗୁଣବତ୍ତା ଯାଞ୍ଚ ଓ ଗୋଦାମରେ ରଖିବା ପର୍ଯ୍ୟାୟ ଉତ୍ପାଦ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣର ଶେଷ ଦ୍ୱାର। ସମ୍ବନ୍ଧିତ ସତର୍କତା କଡ଼ାକଡ଼ି ମାନିଲେ ଅଗ୍ରହଣଯୋଗ୍ୟ ଉତ୍ପାଦ ପରବର୍ତ୍ତୀ ଗ୍ରାହକଙ୍କ ପାଖକୁ ଯାଇ ଅନାବଶ୍ୟକ ବିବାଦ ସୃଷ୍ଟି କରିବା ଏଡ଼ାଇହେବ।
6.1 ବହୁଦିଗୀୟ ଗୁଣବତ୍ତା ଯାଞ୍ଚର ପ୍ରକ୍ରିୟା ନିୟମାବଳୀ
ଡ୍ରଇଂ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ କାର୍ଯ୍ୟଖଣ୍ଡର ମାପ ନିର୍ଭୁଲତା, ପୃଷ୍ଠ ଖରଦରାପଣ ଏବଂ ଆକୃତି-ଅବସ୍ଥାନ ସହନସୀମାର ତିନି ପ୍ରକାର ମୁଖ୍ୟ ସୂଚକ ପ୍ରତ୍ୟେକଟି ଯାଞ୍ଚ କରନ୍ତୁ। ସମସ୍ତ ଯାଞ୍ଚ ତଥ୍ୟର ଇଲେକ୍ଟ୍ରୋନିକ୍ ରେକର୍ଡ ରଖନ୍ତୁ। ଅଗ୍ରହଣଯୋଗ୍ୟ ଅଂଶକୁ ପରବର୍ତ୍ତୀ ପୁନରୁଦ୍ଧାର ପାଇଁ ଅଲଗା ରଖନ୍ତୁ। ସେଗୁଡ଼ିକୁ ଗ୍ରହଣଯୋଗ୍ୟ ବ୍ୟାଚ୍ ସହ ମିଶାଇବା ସମ୍ପୂର୍ଣ୍ଣ ନିଷିଦ୍ଧ।
6.2 ଗୋଦାମରେ ୱାର୍କପିସ୍ର ବିକୃତି ରୋକିବାର ମୁଖ୍ୟ ନିୟନ୍ତ୍ରଣ ବିଷୟ
ଉଚ୍ଚ ସଠିକତା ୱାର୍କପିସ୍କୁ ସ୍ଥିର ତାପମାତ୍ରା ଓ ଆର୍ଦ୍ରତାର ଗୋଦାମରେ ରଖିବା ଦରକାର। ଏହାର ସପୋର୍ଟ ବିନ୍ଦୁ ଅନୁସାରେ ନିୟମମାନି ସଜାଇ ରଖନ୍ତୁ, ଯାହାଦ୍ୱାରା ଦୀର୍ଘଦିନ ଗଦା କରି ରଖିବାରୁ ସ୍ଥାୟୀ ବିକୃତି ହୋଇ ପରବର୍ତ୍ତୀ ଆସେମ୍ବଲି ଓ ବ୍ୟବହାର ପ୍ରଭାବିତ ହେବ ନାହିଁ।
ସାଧାରଣ ପ୍ରଶ୍ନ
ପ୍ରଶ୍ନ: ମେସିନିଂ ସମୟରେ ୱାର୍କପିସ୍ରେ ସାମାନ୍ୟ ଆଞ୍ଚୁଡ଼ା ହେଲେ କେଉଁ ସମାଧାନ ଅଧିକ ସାଶ୍ରୟୀ?
ଉତ୍ତର: ପ୍ରଥମେ ପେଶାଦାର ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସେବା ପ୍ରଦାନକାରୀଙ୍କୁ ବାଛନ୍ତୁ। ସିଧା ଭଟ୍ଟିକୁ ଫେରାଇ ପୁନଃନିର୍ମାଣ ଦରକାର ନାହିଁ। ପୁନରୁଦ୍ଧାର ଦକ୍ଷତା ଅଧିକ, ଖର୍ଚ୍ଚ କମ୍ ଏବଂ ୱାର୍କପିସ୍ର ମୂଳ ଧାତୁର ଗୁଣଧର୍ମ ମଧ୍ୟ ରହିପାରେ।
ପ୍ରଶ୍ନ: ମେସିନିଂରେ ଫିଡ୍ ପରିମାଣ କେତେ ରଖିବା ଯୁକ୍ତିଯୁକ୍ତ?
ଉତ୍ତର: ୱାର୍କପିସ୍ର ସାମଗ୍ରୀ, କଟିଂ ଟୁଲ୍ର ପ୍ରକାର ଓ ଉପକରଣର ସଠିକତାକୁ ମିଳିତ ଭାବେ ବିଚାର କରି ଫିଡ୍ ପରିମାଣ ସ୍ଥିର କରିବା ଉଚିତ। ସାଧାରଣ କାର୍ବନ ଇସ୍ପାତ ୱାର୍କପିସ୍ ପାଇଁ ଫିଡ୍ 0.1-0.3mm/r ସୀମାରେ ରଖାଯାଇପାରେ।
ପ୍ରଶ୍ନ: ମେସିନିଂ ପରେ ୱାର୍କପିସ୍ରେ କଳଙ୍କ ପ୍ରତିରୋଧକ ଉପଚାର ଦରକାର କି?
ଉତ୍ତର: ୱାର୍କପିସ୍ର ବ୍ୟବହାର ପରିସ୍ଥିତି ଅନୁଯାୟୀ ସ୍ଥିର କରନ୍ତୁ। ଦୀର୍ଘ ସମୟ ମଜୁତ ହେବାକୁ ଥିବା ୱାର୍କପିସ୍ରେ କଳଙ୍କ ପ୍ରତିରୋଧକ ଉପଚାର ଅବଶ୍ୟ କରିବା ଆବଶ୍ୟକ, ଯାହାଦ୍ୱାରା ପୃଷ୍ଠର କଳଙ୍କ ପରବର୍ତ୍ତୀ ସଂଯୋଜନ ଓ ବ୍ୟବହାରକୁ ପ୍ରଭାବିତ ନକରେ।
ପୂର୍ବ ପୃଷ୍ଠା
2026 ମେସିନିଂର ସାଧାରଣ ପ୍ରଶ୍ନର ବିସ୍ତୃତ ଉତ୍ତର: ପ୍ରକ୍ରିୟାଗତ ତ୍ରୁଟି ନିବାରଣ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
2026 ସମସ୍ତ ଶିଳ୍ପରେ ମେସିନିଂ ପ୍ରୟୋଗ ପରିସ୍ଥିତିର ସମୀକ୍ଷା: ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସହ ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ମାର୍ଗଦର୍ଶିକା
ପରବର୍ତ୍ତୀ ପୃଷ୍ଠା
ପୂର୍ବ ପୃଷ୍ଠା:
2026 ମେସିନିଂର ସାଧାରଣ ପ୍ରଶ୍ନର ବିସ୍ତୃତ ଉତ୍ତର: ପ୍ରକ୍ରିୟାଗତ ତ୍ରୁଟି ନିବାରଣ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
ପରବର୍ତ୍ତୀ ପୃଷ୍ଠା:
2026 ସମସ୍ତ ଶିଳ୍ପରେ ମେସିନିଂ ପ୍ରୟୋଗ ପରିସ୍ଥିତିର ସମୀକ୍ଷା: ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସହ ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ମାର୍ଗଦର୍ଶିକା
ସଂପୃକ୍ତ ସମ୍ବାଦ
2026 ମେସିନିଂ ଉତ୍ପାଦ ପରିଚୟ: Wuhan Kaimingର ପେସାଦାର ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସମାଧାନ
2026-08-15
2026 ମେସିନିଂର କାର୍ଯ୍ୟନୀତି: ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାରର ପେସାଦାର ବୈଷୟିକ ପରିଚୟ
2026-07-31
2026 ମେସିନିଂର ସାଧାରଣ ପ୍ରଶ୍ନର ବିସ୍ତୃତ ଉତ୍ତର: ପ୍ରକ୍ରିୟାଗତ ତ୍ରୁଟି ନିବାରଣ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
2026-07-16
2026 ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ସାବଧାନତା: ଖର୍ଚ୍ଚ କମାଇବା, ଗୁଣବତ୍ତା ବଢ଼ାଇବା ଓ ତ୍ରୁଟି ଏଡ଼ାଇବାର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
2026-07-01
2026 ସମସ୍ତ ଶିଳ୍ପରେ ମେସିନିଂ ପ୍ରୟୋଗ ପରିସ୍ଥିତିର ସମୀକ୍ଷା: ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସହ ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ମାର୍ଗଦର୍ଶିକା
2026-06-16
2026 ମେସିନିଂ ଶିଳ୍ପର ନୂତନତମ ଖବର: ନିର୍ମାଣ ଉଦ୍ୟୋଗର ପ୍ରଯୁକ୍ତି ଉନ୍ନୟନ, ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ସମ୍ପୂର୍ଣ୍ଣ ବିଶ୍ଳେଷଣ
2026-06-01
ସେୟାର୍ କରନ୍ତୁ
ତାଲିକାକୁ ଫେରନ୍ତୁ