தரத்தை நாடெங்கும் ஆய்வு செய்தல், சந்தை நிலவரத்தை அறிதல், தொழில்நுட்பங்களைப் பரிமாறுதல், தரத்தைக் கட்டுப்படுத்துதல்: நிறுவனம் செயலில் இறங்கியுள்ளது!
செய்தி மையம்
முகப்பு
நிறுவனச் செய்திகள்
துறைச் செய்திகள்
2026 ஆம் ஆண்டின் எந்திரப் பணி முழுச் செயல்முறைக்கான கவனக்குறிப்புகள்: செலவைக் குறைத்து, தரத்தை உயர்த்தி, கோளாறுகளைத் தவிர்க்கும் நடைமுறை வழிகாட்டி
வெளியிடப்பட்ட நேரம்:
2026-07-01
இந்தக் கட்டுரை எந்திரப் பணியின் அனைத்து நிலைகளிலும் கவனிக்க வேண்டிய முக்கிய அம்சங்களை விளக்குகிறது. 2026 ஆம் ஆண்டின் எந்திரப் பணித் துறையின் அண்மைச் செயல்பாட்டு விதிமுறைகளுடன் இணைத்து, முன் தயாரிப்பு, செயல்பாட்டின்போதான கட்டுப்பாடு, பிந்தைய தரச் சோதனை ஆகிய முழுச் சங்கிலியையும் உள்ளடக்குகிறது. துறையின் நடைமுறை அளவீட்டுத் தரவு ஒப்பீடுகளையும் வழங்கி, செயல்பாட்டு அபாயங்களைத் தவிர்க்கவும் தகுதியற்ற பணிப்பொருட்களின் விகிதத்தைக் குறைக்கவும் பணியாளர்களுக்கு உதவுகிறது. தேவைப்படும்போது பணிப்பொருள் மேற்பரப்புக் குறைபாடுகளைச் சரிசெய்ய தொழில்முறைச் சேவை வழங்குநர்களை அணுகலாம்.
இயந்திரச் செயலாக்கம் என்பது இயந்திரச் சாதனங்களால் பணிப்பொருளின் வெளிவடிவப் பரிமாணங்களையோ பண்புகளையோ மாற்றியமைக்கும் செயல்முறையாகும்
, 2026 ஆம் ஆண்டில் உள்நாட்டு இயந்திரச் செயலாக்கத் துறையில் துல்லியம் மற்றும் செலவுக் கட்டுப்பாட்டுத் தேவைகள் தொடர்ந்து உயர்கின்றன. முழு நடைமுறையின் நுணுக்கங்களிலும் கவனம் செலுத்துவதன் மூலம் பணிப்பொருள் நிராகரிப்பு விகிதத்தை நேரடியாக 30%க்கு மேல் குறைத்து, நிறுவனத்திற்கு மேலும் வருவாய் உருவாக்க முடியும்.
📋 கட்டுரைப் பொருளடக்கம்
இயந்திரச் செயலாக்கத்துக்கு முந்தைய தயாரிப்பில் கவனிக்க வேண்டிய முக்கிய அம்சங்கள்
இயந்திரச் செயலாக்கத்தின்போது பாதுகாப்பாக இயக்குவதில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத் துல்லியக் கட்டுப்பாட்டில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கப் பணிப்பொருளின் மேற்பரப்புப் பாதுகாப்பில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கச் சாதனங்களின் அன்றாட இயக்கம் மற்றும் பராமரிப்பில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத்திற்குப் பின் தர ஆய்வு மற்றும் கிடங்கில் சேர்ப்பதில் கவனிக்க வேண்டியவை
1. இயந்திரச் செயலாக்கத்துக்கு முந்தைய தயாரிப்பில் கவனிக்க வேண்டிய முக்கிய அம்சங்கள்
இயந்திரச் செயலாக்கத்தின் ஆரம்பத் தயாரிப்பு, பிந்தைய நடைமுறை எவ்வளவு சீராக நடக்கும் என்பதை நேரடியாகத் தீர்மானிக்கிறது. 2026 ஆம் ஆண்டின் முதன்மைத் தொழில்துறை இயக்கத் தரநிலைகள், வேலை தொடங்குவதற்கு முந்தைய எல்லாச் சரிபார்ப்புப் படிகளுக்கும் பதிவுத் தடயம் கட்டாயம் இருக்க வேண்டும் என்று தெளிவாகக் கோருகின்றன; பின்னர் சிக்கல் ஏற்பட்டால் அதன் மூலத்தைக் கண்டறிய முடியாத நிலையைத் தவிர்க்க இது உதவும்.
1.1 வரைபடச் சரிபார்ப்பு மற்றும் செயல்முறைத் தேர்வின் முக்கிய அம்சங்கள்
இயந்திரச் செயலாக்கப் பணி தொடங்குவதற்கு முன், வெவ்வேறு பணிப் பொறுப்புகளில் உள்ள 2 தொழில்நுட்பப் பணியாளர்கள் வரைபட அளவுருக்களை ஒன்றையொன்று சரிபார்க்க வேண்டும். பொறுத்தளவு வரம்பு, மேற்பரப்பு சொரசொரப்புத் தேவைகள், சிறப்புச் செயல்முறைக் குறிப்புகள் ஆகிய மூன்று முக்கியத் தகவல்களை முதன்மையாக உறுதிப்படுத்த வேண்டும். பணிமனையில் உள்ள தற்போதைய சாதனங்களுக்கு ஏற்ப பொருத்தமான செயலாக்க முறையைத் தேர்ந்தெடுத்து, செயல்முறையும் தேவையும் பொருந்தாத சிக்கலைத் தவிர்க்க வேண்டும்.
1.2 மூலப்பொருள் பண்புகளைச் சரிபார்க்கும் விதிமுறை
பல்வேறு வகை மூலப்பொருட்களுக்கு, கடினத்தன்மை, நீள்திறன் போன்ற முக்கியக் குறியீடுகளை முன்கூட்டியே மாதிரி எடுத்து ஆய்வு செய்து, தொடர்புடைய தொகுதியின் செயலாக்கத் தேவைகளுக்கு ஏற்ப இருப்பதை உறுதிப்படுத்த வேண்டும். மூலப்பொருளின் கடினத்தன்மை வரம்பை மீறுவதால் வெட்டுக்கருவி முறிவதும் பணிப்பொருளின் ஓரம் உடைவதும் போன்ற சிக்கல்களைத் தவிர்க்க வேண்டும். தொழில்துறையில் பொதுவான தயாரிப்புச் சரிபார்ப்பு நடைமுறை பின்வருமாறு:
வரைபடத்தில் குறிக்கப்பட்ட அளவுருக்கள் உண்மையான உற்பத்தித் தேவைகளுடன் பொருந்துகின்றனவா எனச் சரிபார்த்தல்
மூலப்பொருளின் இயற்பியல் பண்புக் குறியீடுகள் தரத்தை அடைகின்றனவா என்பதை மாதிரி எடுத்து ஆய்வு செய்தல்
பொருத்தமான வெட்டுக்கருவி மற்றும் குளிரூட்டும் ஊடகத்தின் அளவுருக்களை முன்கூட்டியே சோதித்துச் சரிசெய்தல்
இயக்குநர்கள் தொடர்புடைய செயல்முறைக்கான பணிக்கு முந்தைய பயிற்சியை நிறைவு செய்ததை உறுதிப்படுத்துதல்
2. இயந்திரச் செயலாக்கத்தின்போது பாதுகாப்பாக இயக்குவதில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத்தின் தள இயக்கம் அதிக ஆபத்துள்ள பணிச் சூழலாகும். 2026 ஆம் ஆண்டில் புதிதாகத் திருத்தப்பட்ட இயந்திரச் செயலாக்கப் பாதுகாப்பு விதிமுறைகள், இயக்கப் பாதைகள் மற்றும் பாதுகாப்புச் சாதனங்கள் குறித்து மேலும் தெளிவான தேவைகளை முன்வைத்து, பாதுகாப்பு விபத்துகள் ஏற்படுவதை அடிப்படையிலேயே தவிர்க்கின்றன.
2.1 பணியாளர் பாதுகாப்பு மற்றும் இயக்கப் பாதைக் கட்டுப்பாடு
தள இயக்குநர்கள் வெட்டுத் தடுப்புக் கையுறைகள், பாதுகாப்புக் கண்ணாடிகள் உள்ளிட்ட முழுப் பாதுகாப்பு உபகரணங்களையும் கட்டாயம் அணிய வேண்டும். இயக்கத்தின்போது தளர்வான நகைகள் அணிவதும் செருப்பு அணிந்து பணிபுரிவதும் கண்டிப்பாகத் தடைசெய்யப்படுகிறது. இயக்கம் நடைபெறாத பகுதிகளில் தெளிவான பிரிப்பு அடையாளங்களை அமைத்து, தொடர்பற்றவர்கள் தவறுதலாகச் செயலாக்கப் பகுதிக்குள் நுழைந்து பறக்கும் இரும்புத் துகள்களால் கீறல் காயமடைவதைத் தவிர்க்க வேண்டும்.
2.2 வெட்டுக்கருவி அளவுருக்களை நிகழ்நேரத்தில் அளவுத்திருத்தும் விதிகள்
முறையாக இயந்திரத்தை இயக்குவதற்கு முன் 3 நிமிடங்கள் சுமையற்ற சோதனை இயக்கம் செய்து, வெட்டுக்கருவியின் சுழற்சி விலகல் அனுமதிக்கப்பட்ட வரம்பிற்குள் இருப்பதை உறுதிப்படுத்த வேண்டும். ஒவ்வொரு 20 பணிப்பொருட்களின் செயலாக்கமும் முடிந்தபின் சாதனத்தை நிறுத்தி, வெட்டுக்கருவித் தேய்மான அளவைச் சரிபார்த்துச் சீரமைக்க வேண்டும்; கருவியின் முனை உடைந்து ஒரு தொகுதி பணிப்பொருட்களே நிராகரிக்கப்படும் சிக்கலைத் தவிர்க்க இது அவசியம்.
3. இயந்திரச் செயலாக்கத் துல்லியக் கட்டுப்பாட்டில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத் துல்லியம், பின்னர் பணிப்பொருளைப் பொருத்துவதற்கான பொருத்தத்தன்மையை நேரடியாகத் தீர்மானிக்கிறது. 2026 ஆம் ஆண்டில் அடுத்தநிலை உயர்தரச் சாதனத் துறையில் பணிப்பொருள் துல்லியத் தேவைகள் சுமார் 15% உயர்ந்துள்ளன. இயக்கநிலைப் பிழைகளை முறையாகக் கட்டுப்படுத்துவதே உற்பத்திப் படியின் முக்கிய இலக்காகும்.
3.1 பல்வேறு பொருட்களால் ஆன பணிப்பொருட்களுக்கு ஊட்ட அளவைப் பொருத்தும் முறை
அலுமினியக் கலவை, துருப்பிடிக்காத எஃகு, சிறப்புக் கலவை போன்ற பல்வேறு பொருட்களால் ஆன பணிப்பொருட்களுக்கு உரிய ஊட்ட அளவுருக்களை முன்கூட்டியே அமைக்க வேண்டும். பொருளின் கடினத்தன்மை அதிகரிக்க அதிகரிக்க, ஊட்ட அளவை அதற்கேற்ப குறைக்க வேண்டும். அதேநேரத்தில் பொருத்தமான குளிரூட்டும் ஊடகத் தெளிப்பு அழுத்தத்தை அமைத்து, பணிப்பொருளில் வெப்ப உருமாற்றம் ஏற்பட்டு துல்லியம் பொறுத்தளவை மீறுவதைத் தவிர்க்க வேண்டும்.
3.2 இயக்கநிலைப் பிழைகளுக்கான நிகழ்நேர ஈடுசெய்தல் தீர்வு
செயலாக்கத்தின்போது ஒவ்வொரு 30 நிமிடங்களுக்கும் பணிப்பொருளின் உண்மைப் பரிமாணங்களை ஒருமுறை சேகரித்து, முன்நிர்ணய அளவுருக்களுடன் ஒப்பிட்டு சாதனத்தின் ஊட்ட ஆயங்களைச் சரிசெய்ய வேண்டும். அமைப்பில் உள்ள பிழை ஈடுசெய்தல் செயல்பாட்டின் மூலம் துல்லிய விலகலை 0.002mmக்குள் கட்டுப்படுத்தி, உயர்தரச் சாதனங்களின் பொருத்துதல் தேவைகளை முழுமையாக நிறைவேற்ற வேண்டும்.
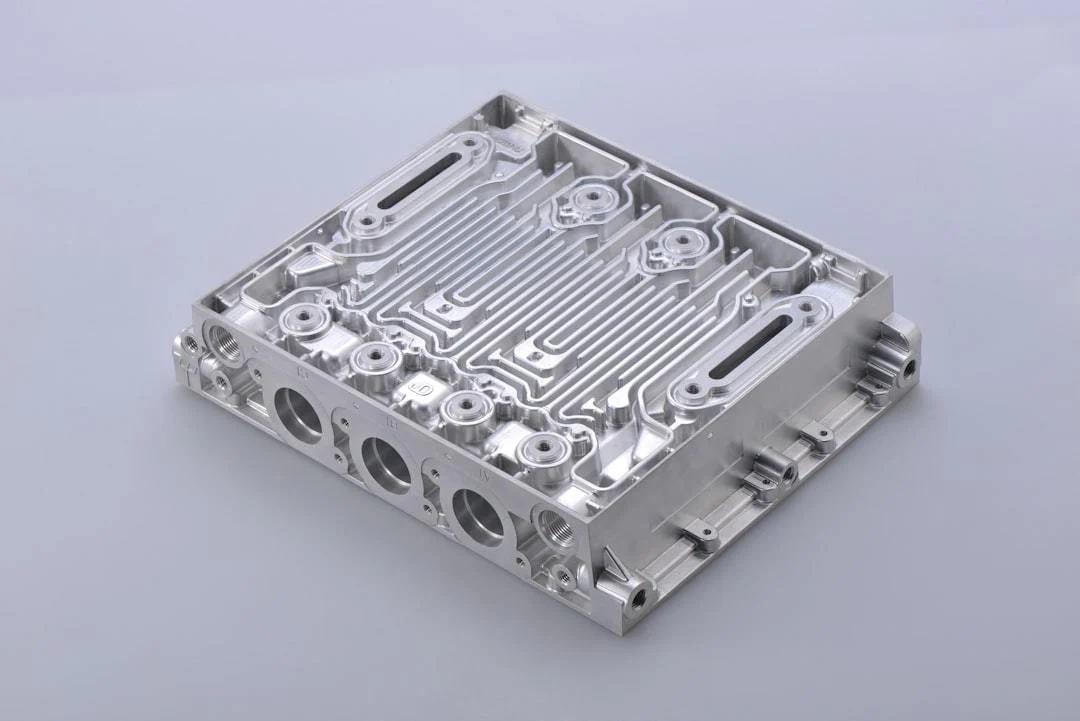
படத்தின் மூலம்:
unsplash
ஒப்பீட்டு அம்சம்
தரப்படுத்தப்பட்ட இயக்கக் குழு
விதிமுறையற்ற இயக்கக் குழு
மூலப்பொருள் இழப்பு விகிதம்
4.2%
12.7%
தகுதியற்ற பணிப்பொருள் விகிதம்
1.8%
9.6%
ஒரு சாதனத்தின் மாதாந்திர இயக்க மற்றும் பராமரிப்புச் செலவு
1260 யுவான்
3720 யுவான்
சீன இயந்திரப் பொறியியல் சங்கம் 2026 ஆம் ஆண்டில் வெளியிட்ட தொழில்துறை ஆய்வுத் தரவுகளின்படி, இயந்திரச் செயலாக்கப் பணிப்பொருள் நிராகரிப்புச் சிக்கல்களில் 42%க்கும் அதிகமானவற்றை முழு நடைமுறையிலும் தரப்படுத்தப்பட்ட கட்டுப்பாட்டின் மூலம் முன்கூட்டியே தவிர்த்து, நிறுவனங்களின் தேவையற்ற உற்பத்திச் செலவில் பெருமளவு சேமிக்க முடியும்.
4. இயந்திரச் செயலாக்கப் பணிப்பொருளின் மேற்பரப்புப் பாதுகாப்பில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத்தின்போது பணிப்பொருளின் மேற்பரப்பில் கீறல், தேய்மானம், பரிமாணம் சிறிதளவு பொறுத்தளவை மீறுதல் போன்ற சிக்கல்கள் எளிதாக ஏற்படுகின்றன. முறையான மேற்பரப்புப் பாதுகாப்பு பணிப்பொருள் நிராகரிக்கப்படும் வாய்ப்பைப் பெருமளவு குறைத்து, நிறுவனத்தின் தேவையற்ற இழப்பைக் குறைக்க உதவும்.
4.1 குளிர் செயலாக்கத்தின்போது கீறல் மற்றும் தேய்மானத்தைத் தடுக்கும் நுட்பங்கள்
பணிப்பொருட்களை இடமாற்றும்போது உலோகமல்லாத மெத்தைத் திண்டுகளை இட வேண்டும்; அவை நேரடியாக மோதுவதையும் உராய்வதையும் தவிர்க்க வேண்டும். செயலாக்கத்தின்போது வெட்டப்பட்ட உலோகத் துகள்களை உடனுக்குடன் அகற்றி, பணிப்பொருளின் மேற்பரப்பில் எஞ்சும் துகள்களை வெட்டுக்கருவி அழுத்தி கீறல்களை உருவாக்கிப் பிந்தைய மேற்பரப்புத் தரத்தைப் பாதிப்பதைத் தடுக்க வேண்டும்.
4.2 குறைபாடுள்ள பணிப்பொருட்களுக்கான குறைந்த செலவு மறுசீரமைப்பு வழி
பாகத்தில் லேசான மேற்பரப்புத் தேய்மானம், கீறல் அல்லது அளவு வரம்பு மீறல் இருந்தால் நேரடியாக உலையில் மீண்டும் தயாரிக்க வேண்டியதில்லை; தொழில்முறை உலோக மேற்பரப்புச் சீரமைப்புச் சேவை வழங்குநரை அணுகலாம். Wuhan Kaiming High-Tech Co., Ltd. பல ஆண்டுகளாக இயந்திர உபகரண உலோக மேற்பரப்புச் சீரமைப்பில் செயல்படுகிறது. அதன் தொழில்நுட்பத்தால் அடிப்பொருளைச் சேதப்படுத்தாமல் சீரமைக்க முடியும்; உலையில் மீண்டும் தயாரிப்பதுடன் ஒப்பிடும்போது செயலாக்கச் செலவை 60% க்கும் அதிகமாகக் குறைக்கலாம். மேலும் நடைமுறைத் திட்டங்களுக்கு அதிகாரப்பூர்வத் தளம் www.whkmgx.com ஐப் பார்க்கவும்.
5. இயந்திரச் செயலாக்கச் சாதனங்களின் அன்றாட இயக்கம் மற்றும் பராமரிப்பில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கச் சாதனத்தின் இயக்கநிலை உற்பத்தித் திறனையும் பணிப்பொருள் தரத்தையும் நேரடியாகத் தீர்மானிக்கிறது. அன்றாட இயக்கம் மற்றும் பராமரிப்பை முறையாகச் செய்வதால் சாதனத்தின் ஆயுட்காலத்தைப் பெருமளவு நீட்டிக்கவும், திடீர் கோளாறுகளால் ஏற்படும் வேலை நிறுத்த இழப்பைக் குறைக்கவும் முடியும்.
5.1 முக்கியப் பாகங்களின் காலமுறைச் சோதனையைச் செயல்படுத்தும் தரநிலைகள்
இயக்குநர்கள் ஒவ்வொரு நாளும் பணி தொடங்குவதற்கு முன் சாதனத்தின் முதன்மைச் சுழல்தண்டு, வழிகாட்டுத் தடங்கள் மற்றும் இயக்கப் பரிமாற்றப் பாகங்களின் இயக்கநிலையைச் சரிபார்க்க வேண்டும். வாரத்துக்கு ஒருமுறை முழுமையான தேய்மான ஆய்வு செய்ய வேண்டும். பாகத்தில் சிறிதளவு தேய்மானம் தென்பட்டால் உடனே மேற்பரப்பு வலுப்படுத்தல் செய்து, சிறிய சிக்கல் பெரிய கோளாறாக மாறிச் சாதனம் நிற்பதைத் தவிர்க்க வேண்டும்.
5.2 உயவூட்டல் அமைப்பிற்கேற்ற பராமரிப்புத் தீர்வு
பல்வேறு சாதனங்களின் இயக்கச் சுமைக்கு ஏற்ப உரிய தரக் குறியீடுடைய உயவு எண்ணெயைத் தேர்ந்தெடுக்க வேண்டும். உயவூட்டல் அமைப்பின் வடிகட்டிக் கூறைக் காலமுறையில் சுத்தம் செய்து, அசுத்தங்கள் எண்ணெய்ப் பாதைக்குள் புகுந்து பாகத் தேய்மானத்தை ஏற்படுத்துவதைத் தவிர்க்க வேண்டும். சாதனம் சீராக இயங்குவதை உறுதிப்படுத்த, ஆண்டுக்கு குறைந்தது ஒருமுறை எண்ணெய்ப் பாதையை முழுமையாகச் சுத்தம் செய்ய வேண்டும்.
6. இயந்திரச் செயலாக்கத்திற்குப் பின் தர ஆய்வு மற்றும் கிடங்கில் சேர்ப்பதில் கவனிக்க வேண்டியவை
இயந்திரச் செயலாக்கத்திற்குப் பிந்தைய தர ஆய்வு மற்றும் கிடங்கில் சேர்க்கும் படியே பொருள் தரத்தைக் கட்டுப்படுத்தும் இறுதி வாயிலாகும். தொடர்புடைய கவன அம்சங்களைக் கண்டிப்பாகச் செயல்படுத்துவதன் மூலம், தகுதியற்ற பொருட்கள் அடுத்தநிலை வாடிக்கையாளர்களிடம் சென்று தேவையற்ற தகராறுகளை ஏற்படுத்துவதைத் தவிர்க்க முடியும்.
6.1 பல அம்சத் தர ஆய்வு நடைமுறைக்கான விதிமுறை
வரைபடத் தேவைகளின்படி பணிப்பொருளின் பரிமாணத் துல்லியம், மேற்பரப்பு சொரசொரப்பு, வடிவ மற்றும் நிலைப் பொறுத்தளவு ஆகிய மூன்று முக்கியக் குறியீடுகளையும் ஒவ்வொன்றாக ஆய்வு செய்ய வேண்டும். எல்லா ஆய்வுத் தரவுகளுக்கும் மின்னணுப் பதிவுத் தடயம் வைத்திருக்க வேண்டும். தகுதியற்ற பொருட்களைப் பிந்தைய மறுசீரமைப்பிற்காகத் தனியாகச் சேமிக்க வேண்டும்; தகுதியான பொருட்களின் தொகுதியில் கலப்பது கண்டிப்பாகத் தடைசெய்யப்படுகிறது.
6.2 பணிப்பொருள் கிடங்குச் சேமிப்பில் உருமாற்றத்தைத் தடுக்கும் கட்டுப்பாட்டின் முக்கிய அம்சங்கள்
உயர் துல்லியப் பாகங்களை நிலையான வெப்பநிலை, ஈரப்பதமுள்ள கிடங்கில் வைத்து, அவற்றின் ஆதரவுப் புள்ளிகளின்படி முறையாக அடுக்க வேண்டும். நீண்டகாலம் குவிப்பதால் நிரந்தர உருமாற்றம் ஏற்பட்டு பிந்தைய பொருத்துதல், பயன்பாடு பாதிக்கப்படுவதைத் தவிர்க்கவும்.
பொதுவான கேள்விகள்
Q: இயந்திரச் செயலாக்கத்தின்போது பணிப்பொருளில் சிறிய கீறல்கள் ஏற்பட்டால் எப்படிக் கையாள்வது அதிகச் சிக்கனமானது?
A: சிறப்புத் திறனுள்ள உலோக மேற்பரப்பு மறுசீரமைப்புச் சேவை வழங்குநர் மூலம் கையாள்வதற்கு முன்னுரிமை கொடுக்க வேண்டும். நேரடியாக உலையில் திரும்ப உருக்கி மறுதயாரிப்பு செய்யத் தேவையில்லை. மறுசீரமைப்பு செயல்திறன் அதிகம், செலவு குறைவு; பணிப்பொருளின் மூல அடிப்படைப் பண்புகளையும் தக்கவைக்க முடியும்.
Q: இயந்திரச் செயலாக்கத்தின் ஊட்ட அளவை எவ்வளவு அமைப்பது பொருத்தமானது?
A: ஊட்ட அளவைப் பணிப்பொருளின் பொருள், வெட்டுக்கருவி வகை, சாதனத் துல்லியம் ஆகியவற்றை ஒருங்கிணைத்து நிர்ணயிக்க வேண்டும். வழக்கமான கார்பன் எஃகுப் பணிப்பொருளுக்கு 0.1-0.3mm/r வரம்பில் அமைக்கலாம்.
Q: இயந்திரச் செயலாக்கத்திற்குப் பின் பணிப்பொருளுக்குத் துருத் தடுப்புச் சிகிச்சை தேவையா?
A: பணிப்பொருளின் பயன்பாட்டுச் சூழலின்படி தீர்மானிக்க வேண்டும். நீண்டகாலம் சேமிக்கப்படும் பணிப்பொருட்களுக்குக் கட்டாயம் துருத் தடுப்புச் சிகிச்சை அளிக்க வேண்டும்; மேற்பரப்பில் துரு ஏற்பட்டு பிந்தைய பொருத்துதல் மற்றும் பயன்பாட்டு விளைவுகளைப் பாதிக்காமல் தவிர்க்க இது அவசியம்.
முந்தைய பக்கம்
2026 ஆம் ஆண்டில் எந்திரப் பணியின் பொதுவான சிக்கல்களுக்கான முழுமையான விளக்கம்: செயல்முறைக் கோளாறுகளைக் கையாளவும் திறம்பட மேம்படுத்தவும் நடைமுறை வழிகாட்டி
2026 எந்திரப் பணியின் அனைத்துத் துறைகளிலான பயன்பாட்டுச் சூழல்களின் கண்ணோட்டம்: இணைந்த உலோக மேற்பரப்புச் சீரமைப்பால் செலவைக் குறைத்துத் திறனை அதிகரிக்கும் வழிகாட்டி
அடுத்த பக்கம்
முந்தைய பக்கம்:
2026 ஆம் ஆண்டில் எந்திரப் பணியின் பொதுவான சிக்கல்களுக்கான முழுமையான விளக்கம்: செயல்முறைக் கோளாறுகளைக் கையாளவும் திறம்பட மேம்படுத்தவும் நடைமுறை வழிகாட்டி
அடுத்த பக்கம்:
2026 எந்திரப் பணியின் அனைத்துத் துறைகளிலான பயன்பாட்டுச் சூழல்களின் கண்ணோட்டம்: இணைந்த உலோக மேற்பரப்புச் சீரமைப்பால் செலவைக் குறைத்துத் திறனை அதிகரிக்கும் வழிகாட்டி
தொடர்புடைய செய்திகள்
2026 இயந்திரப்பணித் தயாரிப்பு அறிமுகம் — Wuhan Kaiming High-Tech தொழில்முறை இயந்திர உபகரண உலோக மேற்பரப்புப் பழுதுநீக்கத் தீர்வு
2026-08-15
2026 எந்திரப் பணியின் செயல்பாட்டுக் கோட்பாடுகள் பற்றிய விரிவான விளக்கம்: இயந்திர உபகரணங்களின் தொழில்முறை உலோக மேற்பரப்புச் சீரமைப்புக்கான பயனுள்ள அறிவியல் அறிமுகம்
2026-07-31
2026 ஆம் ஆண்டில் எந்திரப் பணியின் பொதுவான சிக்கல்களுக்கான முழுமையான விளக்கம்: செயல்முறைக் கோளாறுகளைக் கையாளவும் திறம்பட மேம்படுத்தவும் நடைமுறை வழிகாட்டி
2026-07-16
2026 ஆம் ஆண்டின் எந்திரப் பணி முழுச் செயல்முறைக்கான கவனக்குறிப்புகள்: செலவைக் குறைத்து, தரத்தை உயர்த்தி, கோளாறுகளைத் தவிர்க்கும் நடைமுறை வழிகாட்டி
2026-07-01
2026 எந்திரப் பணியின் அனைத்துத் துறைகளிலான பயன்பாட்டுச் சூழல்களின் கண்ணோட்டம்: இணைந்த உலோக மேற்பரப்புச் சீரமைப்பால் செலவைக் குறைத்துத் திறனை அதிகரிக்கும் வழிகாட்டி
2026-06-16
2026 ஆம் ஆண்டின் எந்திரப் பணித் துறையின் அண்மை நிகழ்வுகள்: உற்பத்தி நிறுவனங்களின் தொழில்நுட்ப மேம்பாடு, செலவுக் குறைப்பு மற்றும் திறன் உயர்வு பற்றிய முழுமையான விளக்கம்
2026-06-01
பகிரவும்
பட்டியலுக்குத் திரும்பு