Gehalteveldtog oor groot afstande: marktoestande leer ken, tegniese kennis uitruil en gehalte onder beheer hou — die maatskappy is in aksie!
Nuussentrum
Tuisblad
Maatskappynuus
Bedryfsnuus
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
Publikasietyd:
2026-06-16
Hierdie artikel ontleed die verskillende toepassingscenario's van masjinering in diepte. Aan die hand van die jongste bedryfsnavorsingsdata van 2026 gee dit 'n oorsig van die kenmerke van masjineringsbehoeftes en algemene knelpunte in verskillende bedrywe. Saam met die gevestigde oplossings van Wuhan Kaiming High-Tech vir die herstel van metaaloppervlakke bied dit vervaardigingsondernemings praktiese, uitvoerbare leiding om koste oor die hele masjineringsproses te optimaliseer en die lewensduur van werkstukke te verleng.
📋 Inhoud
Verduideliking van die basiese kerndefinisie van masjinering
Kernmasjineringstoepassings in swaartoerustingvervaardiging
Tipiese masjineringstoepassings in die nuwe-energie-windkragbedryf
Masjineringstoepassings in die volledige motorvervaardigingsbedryf
Aanvullende herstelplanne vir algemene slytasiegevalle van gemasjineerde werkstukke
Praktiese kernpunte om werkstuklewensduur in masjineringstoepassings te verleng
Nuwe bedryfsontwikkelingstendense vir masjineringstoepassings in 2026
Masjinering verander werkstukke se buiteafmetings of eienskappe deur prosesse soos meganiese snywerk
, as moderne vervaardiging se kernbasisproses het masjinering teen 2026 feitlik alle industriële produksiegebiede bereik. Presisievereistes, verbruiksmateriaalkenmerke en bedryfs- en onderhoudstandaarde verskil duidelik tussen toepassings. Baie ondernemings kies blindelings fabriekhermasjinering wanneer onderdele verslyt en verhoog daarmee produksiebedryfs- en onderhoudskoste. Wuhan Kaiming High-Tech Co., Ltd. fokus al meer as tien jaar op meganiese metaaloppervlakherstel, bedien meer as duisend vervaardigingsondernemings en het baie volwasse praktykervaring met slytasieprobleme in verskillende masjineringstoepassings opgebou.
Kernmasjineringstoepassings in swaartoerustingvervaardiging
Masjinering vorm die kernprosesgrondslag van swaartoerustingvervaardiging. Byna alle kernonderdele van groot uitgrawings-, smelt- en vervoertoerusting verg hoëpresisiemasjinering om gebruikstandaarde te bereik. Dié toepassing word gewoonlik deur groot, swaar enkelstukke en min presisietoleransie gekenmerk.
Masjineringsbehoeftes vir onderdele van swaar mynbou- en uitgrawingstoerusting
Mynbou- en uitgrawingstoerusting werk deurgaans in omgewings met baie stof en sterk impak. Die masjineringspresisievereistes vir onderdele soos hidrouliese steunpilare en uitgrawingsmasjiendromasse is gewoonlik IT7 of hoër, met oppervlakruheid binne Ra1.6. Wanneer plaaslike slytasie aan sulke onderdele voorkom, vereis tradisionele behandeling dikwels volledige demontage en terugstuur na die fabriek vir hermasjinering, wat uiters hoë stilstandsverliese meebring.
Pasgemaakte masjineringsvereistes vir groot rolasse in metallurgiese smeltwerk
Die verskillende vervoer- en steunrolle wat in die metallurgiese bedryf gebruik word, weeg dikwels etlike ton, en radiale slingering moet tydens masjinering streng beheer word. Langdurige hoëtemperatuurbedryf veroorsaak putkorrosie, slytasie en ander probleme op roloppervlaktes, wat die presisie van die vervaardigde plaatmateriaal regstreeks beïnvloed. Baie metallurgiese ondernemings hou gereeld onderdele in voorraad om slytasie aan gemasjineerde rolasse te hanteer, en voorraadkoste bly lank hoog.
Tipiese masjineringstoepassings in die nuwe-energie-windkragbedryf
Masjinering is 'n kernproses met 'n unieke en onontbeerlike rol in windkragtoerustingproduksie. Windkragtoerusting werk lank in onbemande buitelugomgewings; die masjineringspresisie van verskeie kernkomponente bepaal regstreeks die hele masjien se lewensduur en elektrisiteitsopwekkingsdoeltreffendheid. China se geïnstalleerde windkragkapasiteit neem in 2026 steeds toe en die gepaardgaande vraag na masjinering, bedryf en onderhoud groei ook vinnig.
Prosesstandaarde vir presisiemasjinering van windkraghoofasse
As kernonderdele vir wringkragoordrag moet windturbinehoofasse tydens masjienbewerking nie net aan die ontwerpvereistes vir geometriese toleransies voldoen nie, maar ook dinamiese balanstoetse ondergaan om abnormale trillings tydens werking te voorkom. Die posisiefout van boutgate op die monteerflensvlak moet binne 0.02 millimeter beheer word; hoofasse vir aflandige windturbines benodig ook 'n spesiale korrosiewerende bedekking ná masjienbewerking.
Probleme by bondelmasjinering van windtoringverbindings
Die verskillende flense en boutverbindings wat in windturbinetorings gebruik word, is masjineringsonderdele wat in reekse vervaardig word; 'n enkele bestelling kan duisende onderdele behels. Wanneer afmetings tydens masjinering buite toleransie val, veroorsaak direkte afkeuring groot materiaalvermorsing. Baie klein en mediumgrootte verskaffers aan die windkragbedryf soek goedkoper maniere om afmetings reg te stel en die afkeurkoers tydens masjinering te verlaag.
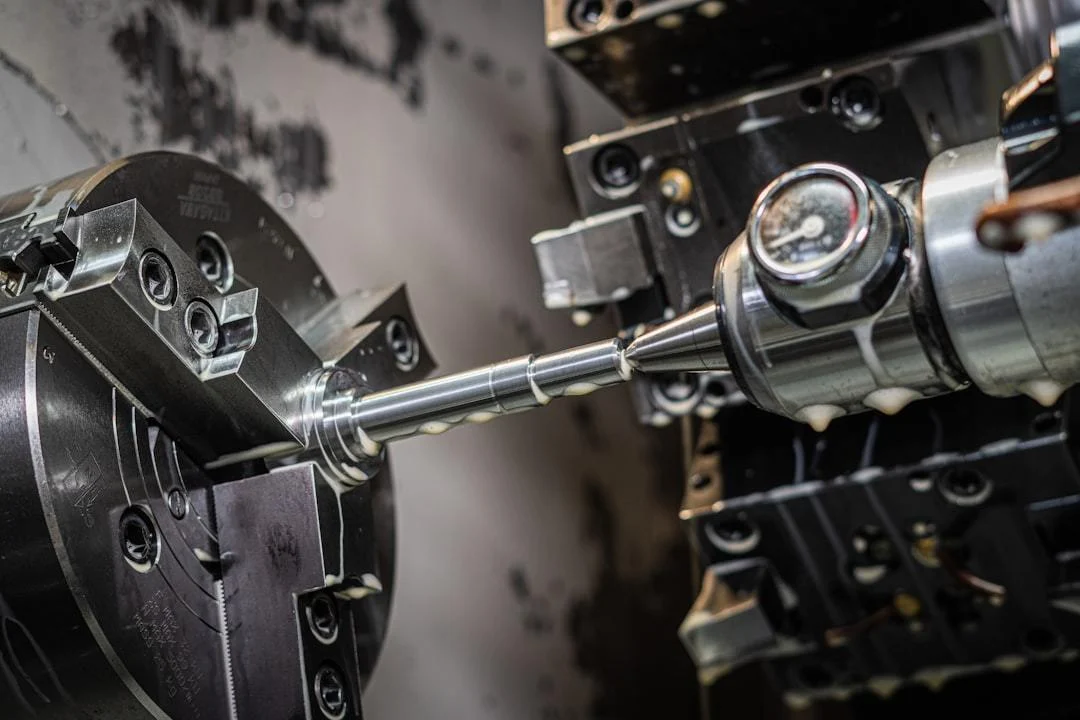
Beeldbron:
Foto: unsplash
Masjineringstoepassings in die volledige motorvervaardigingsbedryf
Masjinering in motorvervaardiging dek die volle ketting van kernaandrywingsonderdele tot bakstrukture. Die vinnige groei van nuwe-energievoertuie in 2026 stel nuwe vereistes vir presisie, doeltreffendheid en liggewigvervaardiging.
Hoëpresisiemasjineringsvereistes vir onderstelonderdele van nuwe-energievoertuie
Nuwe-energievoertuie se onderstelle is veel meer geïntegreer as dié van tradisionele brandstofvoertuie. Ná geïntegreerde drukgietwerk verg ruonderstelle presisiemasjinering om pasvlakke te vorm wat aan installasiestandaarde voldoen. Die vereiste presisie vir toleransiebeheer is 30% of meer hoër as vir tradisionele brandstofvoertuie; oppervlakvlakheid tydens masjinering beïnvloed die hele voertuig se rystabiliteit direk.
Presisiebeheer by masjinering van kernonderdele van enjins
Of dit brandstofvoertuie of nuwe-energievoertuie met reikwydteverlengers is, kernonderdele soos krukasse, nokasse en silinderblokke moet deur verskeie masjineringsbewerkings gaan voordat hulle die fabriek verlaat. Die masjineringspresisie van hierdie onderdele bepaal regstreeks die enjin se energieverbruik en lewensduur. Die bedryf vereis oor die algemeen dat die masjineringspresisie en lewensduur van die onderdele 'n diensafstand van meer as 10 tienduisend kilometer bereik.
Aanvullende herstelplanne vir algemene slytasiegevalle van gemasjineerde werkstukke
Gemasjineerde werkstukke kry tydens langdurige gebruik onvermydelik slytasie, krapskade en afmetings buite toleransie. Direkte afskrywing en hermasjinering kos dikwels verskeie kere soveel as herstel. Volwasse metaaloppervlakherstelprosesse kan die oorspronklike masjineringspresisie herstel terwyl die werkstuk se basiese struktuur behoue bly.
Ontvet, ontkalk en verru die oppervlak van verslete gemasjineerde werkstukke vooraf om die vereiste bindingssterkte tussen herstelmateriaal en basismateriaal te verseker
Vul en smeltbeklee met hoëtegnologie-metaalherstelmateriaal wat geen termiese vervorming veroorsaak nie; die werkstuk bly deurgaans binne 70 grade Celsius en vervorm nie
Kalibreer daarna met plaaslike sekondêre afwerkmasjinering tot die presisie op die oorspronklike masjineringstekening; die geheel hoef nie na die fabriek teruggestuur te word nie
Vergelykingsaspek
Tradisionele plan vir masjinering terug by die fabriek
Kaiming High-Tech se in situ herstelplan
Uitvoeringstyd
7-15 dae
2-48 uur
Totale koste
60%-80% van die aankoopkoste van nuwe onderdele
20%-40% van die aankoopkoste van nuwe onderdele
Werkstukvervormingskoers
Ongeveer 15%
Minder as 0.1%
Uitvoerbaarheid van werk op die perseel
Laag
Ondersteun in situ werk sonder masjiendemontage
Herstelroetes sonder masjinering vir oppervlakslytasie in masjineringstoepassings
Vir gewone astap- en laersitplekslytasie hoef die werkstuk glad nie na 'n masjineringswerkswinkel verwyder en vervoer te word nie. Die herstelspan kan dit direk by die oorspronklike toerustingposisie op die produksieperseel herstel. Normale produksie kan 2 uur ná voltooiing hervat, met byna geen ekstra stilstandverlies nie.
Goedkoop regstellingsplanne vir gemasjineerde werkstukke buite maattoleransie
Hoëtegnologieherstelprosesse sonder metaalsweiswerk kan gatdiameters buite toleransie en te klein asdiameters tydens bondelmasjinering vinnig na die aanvaarbare gebied regstel. Dit kos veel minder as volledige afskrywing en hermasjinering en word reeds wyd by Chinese motoronderdeelproduksiebasisse gebruik.
Praktiese kernpunte om werkstuklewensduur in masjineringstoepassings te verleng
’n Gemasjineerde werkstuk se lewensduur word nie net deur basismateriaal bepaal nie. Gepaste nabehandeling en roetinebedryf en -instandhouding kan dit aansienlik verleng en totale produksie-, bedryfs- en instandhoudingskoste verlaag.
Oppervlakversterkingsbehandeling ná masjinering
Kies ná masjinering volgens gebruik ’n oppervlakversterkingsbehandeling soos wolframkarbieddeklaag of hoëfrekwensieharding. Oppervlakslytasieweerstand kan 2-3 keer verbeter; by baie swaarnywerheidsondernemings het die vervangingsfrekwensie van kernonderdele ná toepassing met 60% of meer gedaal.
Voorspelling van slytasie by daaglikse masjineringsbedryf en -instandhouding
Ondernemings kan gereelde inspeksieregisters vir gemasjineerde onderdele hou en kernonderdele se slytasie elke 1-2 maande meet. Reël herstel reeds by minder as 0.5 millimeter slytasie om verdere verlies en ontwrigting van normale produksie te voorkom.
Nuwe bedryfsontwikkelingstendense vir masjineringstoepassings in 2026
In 2026 beweeg masjinering na hoë presisie, lae verliese en buigsaamheid. Groen, koolstofarm beleid lei daartoe dat meer ondernemings aandag aan materiaalbesparing gee, terwyl metaalherstelprosesse steeds meer gebruik word.
Algemene toepassings van digitale buigsame masjinering
In 2026 begin al hoe meer klein en medium vervaardigers digitale buigsame masjineringslyne gebruik wat verskillende werkstukspesifikasies kan hanteer sonder dat groot getalle spaninrigtings vervang hoef te word. Produksiedoeltreffendheid is 40% of meer hoër as dié van tradisionele masjineringslyne.
Praktiese toepassings van beleidsrigtings vir groen masjinering met lae verbruik
China se jongste evalueringstelsel vir groen vervaardiging sluit materiaalbenutting tydens masjinering as beoordelingsmaatstaf in. Verlenging van ou werkstukke se lewensduur deur herstelprosesse kan ondernemings help om maklik die materiaalbenuttingstandaard van 85% of meer te bereik.
Gereelde vrae
V: Moet gemasjineerde onderdele met geringe slytasie na die fabriek teruggestuur word vir hermasjinering?
A: Nie noodwendig nie. Geringe slytasie kan direk op die perseel deur metaaloppervlakherstel behandel word. Die oorspronklike masjineringspresisie kan sonder demontage en terugvoer na die fabriek herstel word, teen veel laer totale koste as hermasjinering.
V: Watter bedrywe het die grootste aandeel in herstelbehoeftes vir gemasjineerde werkstukke?
A: Volgens bedryfsdata vir 2026 maak die vraag na herstel van groot gemasjineerde onderdele in swaar nywerheid, windkrag en metallurgie meer as 65% van die herstelvraag uit, met beduidende ruimte vir kosteverlaging en doeltreffendheidsverbetering.
V: Kan herstelde werkstukke die presisiestandaarde van nuwe masjinering bereik?
A: Werkstukke wat met hoëtegnologie-metaalherstelprosesse behandel is, kan volledig aan die oorspronklike masjineringstekening se presisievereistes voldoen; hulle lewensduur kan selfs dié van splinternuwe werkstukke oortref.
In die geheel het masjinering, as vervaardiging se kernbasisproses, teen 2026 'n volledige ondersteunende diensstelsel oor die hele proses gevorm. Die noue integrasie van metaaloppervlakherstelprosesse met masjineringstoepassings is 'n uitvoerbare weg vir vervaardigingsondernemings om koste te verlaag en doeltreffendheid te verbeter. Besoek Wuhan Kaiming High-Tech se amptelike webwerf www.whkmgx.com vir meer tegniese besonderhede en navrae.
Vorige bladsy
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
Jongste nuus en verwikkelinge in die masjineringsbedryf in 2026: Omvattende ontleding van tegnologiese opgradering, kosteverlaging en verbeterde doeltreffendheid vir vervaardigingsondernemings
Volgende bladsy
Vorige bladsy:
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
Volgende bladsy:
Jongste nuus en verwikkelinge in die masjineringsbedryf in 2026: Omvattende ontleding van tegnologiese opgradering, kosteverlaging en verbeterde doeltreffendheid vir vervaardigingsondernemings
Verwante nuus
Masjineringsprodukte in 2026: Wuhan Kaiming High-Tech se gespesialiseerde oplossings vir metaaloppervlakherstel vir masjinerie
2026-08-15
Die werkbeginsels van masjinering in 2026 verduidelik: praktiese vakkennis oor metaaloppervlakherstel vir masjinerie
2026-07-31
Algemene masjineringsprobleme in 2026 volledig verduidelik: ’n praktiese gids tot die hantering van prosesfoute en doeltreffende optimalisering
2026-07-16
Aandagspunte vir die hele masjineringsproses in 2026: ’n praktiese gids om koste te verlaag, gehalte te verbeter en foute te voorkom
2026-07-01
’n Oorsig van masjineringstoepassings in alle bedrywe in 2026: ’n gids tot kosteverlaging en doeltreffender werk met ondersteunende metaaloppervlakherstel
2026-06-16
Jongste nuus en verwikkelinge in die masjineringsbedryf in 2026: Omvattende ontleding van tegnologiese opgradering, kosteverlaging en verbeterde doeltreffendheid vir vervaardigingsondernemings
2026-06-01
Deel op
Terug na die lys