गुणवत्तेसाठी दूरवर भेटी, बाजाराची स्थिती समजून घेणे, तांत्रिक देवाणघेवाण आणि गुणवत्तेवर नियंत्रण — कंपनी कृती करत आहे!
बातमी केंद्र
मुख्यपृष्ठ
कंपनीच्या बातम्या
उद्योगातील बातम्या
2026 सालच्या संपूर्ण मशीनिंग प्रक्रियेतील दक्षता — खर्च कमी करणे, गुणवत्ता वाढवणे व बिघाड टाळण्यासाठी व्यावहारिक मार्गदर्शक
प्रकाशनाची वेळ:
2026-07-01
हा लेख मशीनिंगच्या सर्व टप्प्यांतील मुख्य दक्षतांवर केंद्रित आहे. 2026 सालच्या यांत्रिक प्रक्रिया उद्योगातील नव्या कार्यपद्धतींनुसार पूर्वतयारी, कामादरम्यानचे नियंत्रण व कामानंतरची गुणवत्ता तपासणी या संपूर्ण प्रक्रियेचा आढावा घेतला आहे. उद्योगातील प्रत्यक्ष मापनांची तुलना दिल्यामुळे कामातील जोखीम टाळणे व निकृष्ट कार्यखंडांचे प्रमाण कमी करणे सोपे होते; गरज पडल्यास पृष्ठभागावरील दोषांसाठी व्यावसायिक सेवा पुरवठादाराशी संपर्क करता येतो.
यंत्रप्रक्रिया म्हणजे यांत्रिक उपकरणांच्या साहाय्याने वर्कपीसचा आकार, मापे किंवा गुणधर्म बदलण्याची प्रक्रिया
,2026 मध्ये चीनच्या यंत्रप्रक्रिया उद्योगात अचूकता व खर्च नियंत्रणाच्या अपेक्षा सातत्याने वाढत आहेत. संपूर्ण प्रक्रियेतील बारकाव्यांची खबरदारी घेतल्याने वर्कपीसचा भंगार दर थेट 30% पेक्षा जास्त कमी करून उद्योगांना अधिक लाभ मिळवून देता येतो.
📋 लेखाची अनुक्रमणिका
यंत्रप्रक्रियेपूर्व तयारीतील महत्त्वाची खबरदारी
यंत्रप्रक्रियेदरम्यान सुरक्षित संचालनासाठी खबरदारी
यंत्रप्रक्रियेतील अचूकता नियंत्रणासाठी खबरदारी
यंत्रप्रक्रियेतील वर्कपीसच्या पृष्ठभागाचे संरक्षण करताना घ्यावयाची खबरदारी
यंत्रप्रक्रिया उपकरणांच्या दैनंदिन संचालन व देखभालीसाठी खबरदारी
यंत्रप्रक्रियेनंतर गुणवत्ता तपासणी व गोदामात साठवताना घ्यावयाची खबरदारी
1、यंत्रप्रक्रियेपूर्व तयारीतील महत्त्वाची खबरदारी
यंत्रप्रक्रियेपूर्व तयारी पुढील प्रक्रिया सुरळीत होईल की नाही हे थेट ठरवते. 2026 मधील उद्योगातील प्रचलित कार्यमानके काम सुरू करण्यापूर्वीच्या सर्व पडताळण्यांच्या नोंदी ठेवणे स्पष्टपणे आवश्यक करतात, जेणेकरून नंतर समस्या उद्भवल्यास मूळ कारण शोधता येईल.
1.1 आराखडा तपासणी व प्रक्रिया निवडीचे मुख्य मुद्दे
यंत्रप्रक्रिया सुरू करण्यापूर्वी विविध पदांवरील 2 तांत्रिक कर्मचाऱ्यांनी आराखड्यातील मापदंडांची परस्पर तपासणी करणे आवश्यक आहे. सहनशीलता मर्यादा, पृष्ठभागाच्या खडबडीतपणाची आवश्यकता आणि विशेष प्रक्रियेच्या नोंदी या तीन मुख्य बाबी निश्चित कराव्यात; कार्यशाळेतील उपलब्ध उपकरणांनुसार योग्य प्रक्रिया निवडावी, जेणेकरून प्रक्रिया व गरजा यांत विसंगती राहणार नाही.
1.2 कच्च्या मालाच्या गुणधर्मांची पडताळणी करण्याचे निकष
विविध पदार्थांच्या कच्च्या मालासाठी कडकपणा व तन्यता यांसारखे मुख्य निर्देशांक आधी नमुना तपासणीने पडताळावेत आणि ते संबंधित तुकडीच्या प्रक्रियेच्या गरजांशी जुळतात याची खात्री करावी. यामुळे कच्चा माल अतिशय कठीण असल्याने टूल तुटणे किंवा वर्कपीसचे तुकडे उडणे टाळता येते. उद्योगातील सर्वसाधारण तयारी-पडताळणी प्रक्रिया पुढीलप्रमाणे आहे:
आराखड्यावर नमूद मापदंड प्रत्यक्ष उत्पादनाच्या गरजांशी जुळतात का ते तपासा
कच्च्या मालाच्या भौतिक गुणधर्मांचे निर्देशांक निकषांनुसार आहेत का हे नमुना तपासणीने पाहा
संबंधित कटिंग टूल व शीतलक माध्यमाचे अनुरूप मापदंड आधीच समायोजित करा
संचालकांनी संबंधित प्रक्रियेचे काम सुरू करण्यापूर्वीचे प्रशिक्षण पूर्ण केले आहे याची खात्री करा
2、यंत्रप्रक्रियेदरम्यान सुरक्षित संचालनासाठी खबरदारी
यंत्रप्रक्रियेचे प्रत्यक्ष ठिकाणावरील संचालन हे उच्च जोखमीचे काम आहे. 2026 मध्ये नव्याने सुधारित यंत्रप्रक्रिया सुरक्षा निकषांमध्ये हालचालींचे मार्ग व संरक्षणसामग्री यांसाठी अधिक स्पष्ट आवश्यकता मांडल्या आहेत, जेणेकरून सुरक्षिततेच्या अपघातांचे मूळ कारणांपासून प्रतिबंध करता येतील.
2.1 कर्मचाऱ्यांचे संरक्षण व कामाच्या हालचालींच्या मार्गांचे नियंत्रण
प्रत्यक्ष काम करणाऱ्यांनी कापण्यापासून संरक्षण देणारे हातमोजे, संरक्षणात्मक चष्मा इत्यादी संपूर्ण संरक्षणसामग्री घालणे आवश्यक आहे. काम करताना सैल दागिने घालणे व चप्पल घालून कामावर येणे सक्त मनाई आहे. काम नसलेल्या भागात स्पष्ट विलगीकरण चिन्हे ठेवावीत, जेणेकरून असंबंधित व्यक्ती चुकून प्रक्रिया क्षेत्रात येऊन उडणाऱ्या लोखंडी कणांनी जखमी होणार नाहीत.
2.2 कटिंग टूलच्या मापदंडांचे प्रत्यक्षवेळी अंशांकन करण्याचे नियम
प्रत्यक्ष उत्पादन सुरू करण्यापूर्वी 3 मिनिटे विनाभार चाचणी चालवून कटिंग टूलचे रनआउट अनुमत मर्यादेत आहे याची खात्री करावी. प्रत्येक 20 वर्कपीस पूर्ण झाल्यावर उपकरण थांबवून टूलच्या झिजेचे अंशांकन करावे, जेणेकरून टूलचा तुकडा तुटल्यामुळे संपूर्ण तुकडी भंगारात जाणार नाही.
3、यंत्रप्रक्रियेतील अचूकता नियंत्रणासाठी खबरदारी
यंत्रप्रक्रियेची अचूकता वर्कपीसची पुढील जुळणीसाठी अनुरूपता थेट ठरवते. 2026 मध्ये पुढील उच्च दर्जाच्या उपकरण उद्योगातील अचूकतेच्या अपेक्षा सुमारे 15% वाढल्या असून गतिशील त्रुटींचे योग्य नियंत्रण हे उत्पादनातील मुख्य उद्दिष्ट आहे.
3.1 विविध पदार्थांच्या वर्कपीससाठी फीड दर जुळवण्याची पद्धत
ॲल्युमिनियम मिश्रधातू, स्टेनलेस स्टील व विशेष मिश्रधातू यांसारख्या विविध पदार्थांच्या वर्कपीससाठी अनुरूप फीड मापदंड आधी निश्चित करावेत. पदार्थाचा कडकपणा वाढेल तसा फीड कमी करावा आणि शीतलक माध्यमाचा फवारणी दाबही जुळवावा, जेणेकरून उष्णतेमुळे विकृती होऊन अचूकता सहनशीलतेबाहेर जाणार नाही.
3.2 गतिशील त्रुटींची प्रत्यक्षवेळी भरपाई करण्याची योजना
प्रक्रियेदरम्यान प्रत्येक 30 मिनिटांनी वर्कपीसची प्रत्यक्ष मापे घ्यावीत, पूर्वनिर्धारित मापदंडांशी तुलना करून उपकरणाचे फीड निर्देशांक समायोजित करावेत आणि प्रणालीतील त्रुटीभरपाई कार्याने अचूकतेतील विचलन 0.002mm च्या आत ठेवावे, जेणेकरून उच्च दर्जाच्या उपकरणांच्या जुळणीच्या गरजा पूर्णपणे भागतील.
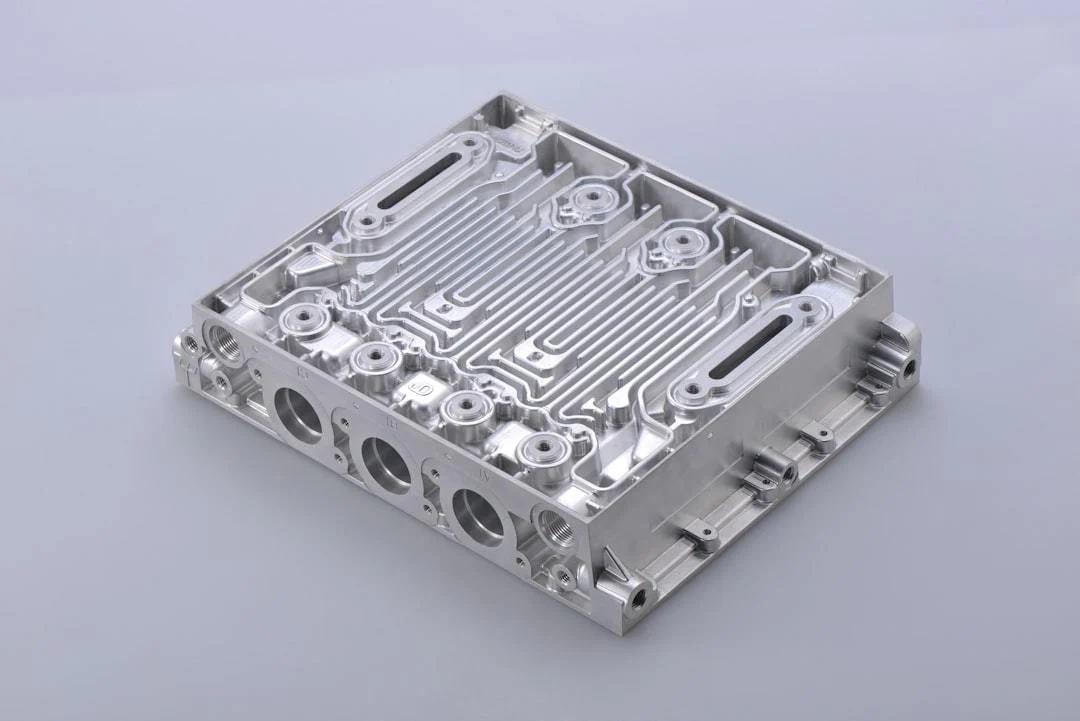
छायाचित्राचा स्रोत:
unsplash
तुलनेचा पैलू
प्रमाणित कार्यपद्धतीचा गट
अप्रमाणित कार्यपद्धतीचा गट
कच्च्या मालाच्या नुकसानीचा दर
4.2%
12.7%
वर्कपीसचा अपात्रता दर
1.8%
9.6%
प्रति उपकरण मासिक संचालन व देखभाल खर्च
1260 युआन
3720 युआन
चायनीज मेकॅनिकल इंजिनिअरिंग सोसायटीने 2026 मध्ये प्रसिद्ध केलेल्या उद्योग सर्वेक्षणातील आकडेवारीनुसार, यंत्रप्रक्रियेतील वर्कपीस भंगारात जाण्याच्या 42% पेक्षा जास्त समस्या संपूर्ण प्रक्रियेच्या प्रमाणित नियंत्रणाने आधीच टाळता येतात आणि मोठा अनावश्यक उत्पादनखर्च वाचवता येतो.
4、यंत्रप्रक्रियेतील वर्कपीसच्या पृष्ठभागाचे संरक्षण करताना घ्यावयाची खबरदारी
यंत्रप्रक्रियेदरम्यान वर्कपीसच्या पृष्ठभागावर ओरखडे, झीज किंवा मापे किरकोळ सहनशीलतेबाहेर जाणे अशा समस्या सहज उद्भवतात. पृष्ठभागाचे योग्य संरक्षण केल्याने वर्कपीस भंगारात जाण्याची शक्यता मोठ्या प्रमाणात कमी होते आणि उद्योगांचे अनावश्यक नुकसान टाळता येते.
4.1 थंड यंत्रप्रक्रियेदरम्यान ओरखडे व झीज टाळण्याची तंत्रे
वर्कपीस हलवताना अधातूची कुशन पॅड ठेवावीत, जेणेकरून वर्कपीसची थेट टक्कर व घर्षण टाळता येईल. प्रक्रियेदरम्यान कापलेले धातूचे कण वेळेवर काढावेत, जेणेकरून ते पृष्ठभागावर राहून कटिंग टूलने दाबल्यामुळे ओरखडे पडणार नाहीत व पुढील पृष्ठभाग गुणवत्तेवर परिणाम होणार नाही.
4.2 दोष असलेल्या वर्कपीसच्या कमी खर्चातील दुरुस्तीचे मार्ग
कार्यखंडाला किरकोळ पृष्ठभाग झीज, ओरखडे किंवा सहनमर्यादेबाहेर आकारमान अशी समस्या असल्यास थेट भट्टीत वितळवून पुन्हा बनवण्याची गरज नसते. व्यावसायिक धातू पृष्ठभाग दुरुस्ती पुरवठादाराशी संपर्क साधता येतो. Wuhan Kaiming High-Tech Co., Ltd. अनेक वर्षे यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीत कार्यरत आहे. संबंधित तंत्रज्ञानाने मूळ पदार्थाला नुकसान न करता दुरुस्ती करता येते आणि पुन्हा वितळवून बनवण्यापेक्षा प्रक्रिया खर्च 60% पेक्षा अधिक कमी होतो. अधिक प्रत्यक्ष उदाहरणे अधिकृत संकेतस्थळ www.whkmgx.com येथे पाहता येतात.
5、यंत्रप्रक्रिया उपकरणांच्या दैनंदिन संचालन व देखभालीसाठी खबरदारी
यंत्रप्रक्रिया उपकरणांची चालू स्थिती उत्पादनक्षमता व वर्कपीसची गुणवत्ता थेट ठरवते. दैनंदिन संचालन व देखभाल योग्य केल्याने उपकरणांचे आयुष्य मोठ्या प्रमाणात वाढवता येते आणि अचानक बिघाडामुळे होणाऱ्या उत्पादनबंदीचे नुकसान कमी करता येते.
5.1 मुख्य घटकांची नियमित तपासणी करण्याचे अंमलबजावणी निकष
संचालकांनी दररोज पाळीपूर्वी उपकरणाच्या मुख्य शाफ्ट, मार्गदर्शक रेल व शक्तिसंचरण घटकांची चालू स्थिती तपासावी आणि दर आठवड्याला संपूर्ण झीज तपासणी करावी. किरकोळ झीज आढळताच पृष्ठभाग बळकटीकरण करावे, जेणेकरून लहान समस्या मोठ्या बिघाडात बदलून उपकरण बंद पडणार नाही.
5.2 स्नेहन प्रणालीस अनुरूप देखभाल योजना
विविध उपकरणांच्या कार्यभारानुसार योग्य दर्जाचे स्नेहक तेल निवडावे. स्नेहन प्रणालीतील फिल्टर घटक नियमित स्वच्छ करून अशुद्धी तेलमार्गात जाऊन घटकांची झीज होणे टाळावे. उपकरणे सुरळीत चालण्यासाठी वर्षातून किमान एकदा संपूर्ण तेलमार्ग स्वच्छ करावा.
6、यंत्रप्रक्रियेनंतर गुणवत्ता तपासणी व गोदामात साठवताना घ्यावयाची खबरदारी
यंत्रप्रक्रियेनंतरची गुणवत्ता तपासणी व गोदामात साठवण्याची पायरी ही उत्पादनाच्या गुणवत्तेवरील अंतिम नियंत्रण आहे. संबंधित खबरदारी काटेकोरपणे पाळल्याने अपात्र उत्पादने पुढील ग्राहकांपर्यंत पोहोचून अनावश्यक वाद निर्माण होणे टाळता येते.
6.1 बहुआयामी गुणवत्ता तपासणीच्या प्रक्रियेचे निकष
आराखड्याच्या आवश्यकतांनुसार वर्कपीसची मितीय अचूकता, पृष्ठभागाचा खडबडीतपणा आणि भूमितीय सहनशीलता हे तीन मुख्य निर्देशांक एकेक करून तपासावेत. सर्व तपासणी आकडेवारी इलेक्ट्रॉनिक स्वरूपात नोंदवावी; अपात्र वस्तू पुढील दुरुस्तीसाठी स्वतंत्र ठेवाव्यात आणि पात्र वस्तूंच्या तुकडीत मिसळण्यास सक्त मनाई करावी.
6.2 वर्कपीस साठवताना विकृती टाळण्यासाठी नियंत्रणाचे मुख्य मुद्दे
उच्च अचूकतेचे भाग स्थिर तापमान व आर्द्रता असलेल्या गोदामात ठेवावेत. भागांच्या आधारबिंदूंनुसार योग्य पद्धतीने मांडणी करावी; दीर्घकाळ साठवल्यामुळे कायमची विकृती येऊन पुढील जोडणी व वापरावर परिणाम होऊ नये.
वारंवार विचारले जाणारे प्रश्न
प्रश्न: यंत्रप्रक्रियेदरम्यान वर्कपीसवर किरकोळ ओरखडे पडल्यास अधिक किफायतशीर उपाय कोणता?
उत्तर: प्रथम व्यावसायिक धातू-पृष्ठभाग दुरुस्ती सेवा प्रदात्याकडून प्रक्रिया करून घ्यावी. थेट पुन्हा भट्टीत टाकून नव्याने बनवण्याची गरज नसते; दुरुस्ती जलद व कमी खर्चाची असते आणि वर्कपीसच्या मूळ आधारधातूचे गुणधर्मही राखता येतात.
प्रश्न: यंत्रप्रक्रियेचा फीड दर किती ठेवणे योग्य आहे?
उत्तर: वर्कपीसचा पदार्थ, कटिंग टूलचा प्रकार आणि उपकरणाची अचूकता यांचा एकत्रित विचार करून फीड दर ठरवावा. सर्वसाधारण कार्बन स्टील वर्कपीससाठी तो 0.1-0.3mm/r या मर्यादेत ठेवता येतो.
प्रश्न: यंत्रप्रक्रियेनंतर वर्कपीसवर गंजप्रतिबंधक प्रक्रिया करावी लागते का?
उत्तर: वर्कपीसच्या वापराच्या परिस्थितीनुसार ठरवावे. दीर्घकाळ साठवायच्या वर्कपीसवर गंजप्रतिबंधक प्रक्रिया करणे आवश्यक आहे, जेणेकरून पृष्ठभागावरील गंजामुळे पुढील जुळणी व वापरावर परिणाम होणार नाही.
मागील पान
2026 सालच्या मशीनिंगमधील सामान्य प्रश्नांचे सविस्तर निराकरण — प्रक्रियेतील बिघाड निवारण व कार्यक्षम सुधारणा यांसाठी व्यावहारिक मार्गदर्शक
2026 मध्ये सर्व उद्योगांतील मशीनिंगच्या उपयोगक्षेत्रांचा आढावा: पूरक धातूच्या पृष्ठभाग दुरुस्तीद्वारे खर्च कमी करणे व कार्यक्षमता वाढवण्याचा मार्गदर्शक
पुढील पान
मागील पान:
2026 सालच्या मशीनिंगमधील सामान्य प्रश्नांचे सविस्तर निराकरण — प्रक्रियेतील बिघाड निवारण व कार्यक्षम सुधारणा यांसाठी व्यावहारिक मार्गदर्शक
पुढील पान:
2026 मध्ये सर्व उद्योगांतील मशीनिंगच्या उपयोगक्षेत्रांचा आढावा: पूरक धातूच्या पृष्ठभाग दुरुस्तीद्वारे खर्च कमी करणे व कार्यक्षमता वाढवण्याचा मार्गदर्शक
संबंधित बातम्या
2026 सालच्या मशीनिंग उत्पादनांची ओळख — Wuhan Kaiming High-Tech कडून यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीचे व्यावसायिक उपाय
2026-08-15
2026 मधील मशीनिंगच्या कार्यतत्त्वांचे स्पष्टीकरण — यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीविषयी उपयुक्त तांत्रिक माहिती
2026-07-31
2026 सालच्या मशीनिंगमधील सामान्य प्रश्नांचे सविस्तर निराकरण — प्रक्रियेतील बिघाड निवारण व कार्यक्षम सुधारणा यांसाठी व्यावहारिक मार्गदर्शक
2026-07-16
2026 सालच्या संपूर्ण मशीनिंग प्रक्रियेतील दक्षता — खर्च कमी करणे, गुणवत्ता वाढवणे व बिघाड टाळण्यासाठी व्यावहारिक मार्गदर्शक
2026-07-01
2026 मध्ये सर्व उद्योगांतील मशीनिंगच्या उपयोगक्षेत्रांचा आढावा: पूरक धातूच्या पृष्ठभाग दुरुस्तीद्वारे खर्च कमी करणे व कार्यक्षमता वाढवण्याचा मार्गदर्शक
2026-06-16
2026 मधील मशीनिंग उद्योगाच्या ताज्या घडामोडी: उत्पादक कंपन्यांच्या तांत्रिक उन्नयनाचे, खर्च कपातीचे व कार्यक्षमता वाढीचे सविस्तर विश्लेषण
2026-06-01
येथे सामायिक करा
सूचीकडे परत