ദേശീയ ഗുണനിലവാര പ്രചാരണം: വിപണി പ്രവണതകൾ മനസ്സിലാക്കാനും സാങ്കേതികവിദ്യ കൈമാറാനും ഗുണനിലവാരം നിയന്ത്രിക്കാനും കമ്പനി പ്രവർത്തിക്കുന്നു!
വാർത്താകേന്ദ്രം
ഹോം
കമ്പനി വാർത്തകൾ
വ്യവസായ വാർത്തകൾ
2026 വർഷത്തെ സമ്പൂർണ മെഷീനിംഗ് പ്രക്രിയയിലെ ശ്രദ്ധാവിഷയങ്ങൾ: ചെലവ് കുറയ്ക്കാനും ഗുണനിലവാരം ഉയർത്താനും തകരാറുകൾ ഒഴിവാക്കാനുമുള്ള പ്രായോഗിക മാർഗദർശിക
പ്രസിദ്ധീകരിച്ചത്:
2026-07-01
2026-ലെ മെഷീനിംഗ് വ്യവസായത്തിലെ ഏറ്റവും പുതിയ പ്രവർത്തനമാനദണ്ഡങ്ങൾ പരിഗണിച്ച്, മുൻകൂർ തയ്യാറെടുപ്പ്, പ്രവർത്തനത്തിനിടയിലെ നിയന്ത്രണം, അന്തിമ ഗുണനിലവാരപരിശോധന എന്നിവ ഉൾപ്പെടുന്ന മുഴുവൻ ഘട്ടങ്ങളിലെയും പ്രധാന മുൻകരുതലുകൾ ഈ ലേഖനം വിവരിക്കുന്നു. വ്യവസായത്തിൽ അളന്ന കണക്കുകളുടെ താരതമ്യവും ഉൾപ്പെടുന്നു. പ്രവർത്തനാപകടസാധ്യതയും നിരസിക്കപ്പെടുന്ന ഘടകങ്ങളുടെ നിരക്കും കുറയ്ക്കാനും ആവശ്യമെങ്കിൽ ഘടകങ്ങളുടെ പ്രതലദോഷങ്ങൾ പരിഹരിക്കാൻ വിദഗ്ധ സേവനദാതാക്കളെ സമീപിക്കാനും ഇത് സഹായിക്കുന്നു.
യന്ത്രോപകരണങ്ങളിലൂടെ ഘടകത്തിന്റെ പുറംരൂപത്തിന്റെ അളവുകളോ ഗുണങ്ങളോ മാറ്റുന്ന സാങ്കേതിക പ്രക്രിയയാണ് മെഷീനിംഗ്
, 2026-ൽ ആഭ്യന്തര മെഷീനിംഗ് വ്യവസായത്തിലെ കൃത്യതയുടെയും ചെലവ് നിയന്ത്രണത്തിന്റെയും ആവശ്യങ്ങൾ തുടർച്ചയായി ഉയരുന്നു. മുഴുവൻ പ്രക്രിയയിലെയും വിശദാംശങ്ങളിൽ ശ്രദ്ധ നൽകുന്നത് വർക്ക്പീസ് നിരസിക്കൽ നിരക്ക് നേരിട്ട് 30%-ത്തിലധികം കുറച്ച് കമ്പനികൾക്ക് കൂടുതൽ വരുമാനം സൃഷ്ടിക്കും.
📋 ലേഖനത്തിലെ ഉള്ളടക്കപ്പട്ടിക
മെഷീനിംഗിന് മുമ്പുള്ള തയ്യാറെടുപ്പിൽ പ്രധാനമായി ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീനിംഗിനിടയിലെ സുരക്ഷിത പ്രവർത്തനത്തിൽ ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീനിംഗ് കൃത്യത നിയന്ത്രിക്കുമ്പോൾ ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീൻ ചെയ്ത ഘടകങ്ങളുടെ പ്രതലസംരക്ഷണത്തിൽ ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീനിംഗ് ഉപകരണങ്ങളുടെ പതിവുപരിപാലനത്തിൽ ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീനിംഗിന് ശേഷമുള്ള ഗുണനിലവാരപരിശോധനയിലും സംഭരണത്തിലും ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
1. മെഷീനിംഗിന് മുമ്പുള്ള തയ്യാറെടുപ്പിലെ പ്രധാന ശ്രദ്ധാവിഷയങ്ങൾ
മെഷീനിംഗിന് മുമ്പുള്ള തയ്യാറെടുപ്പ് തുടർന്നുള്ള പ്രക്രിയകളുടെ സുഗമത നേരിട്ട് നിർണയിക്കുന്നു. പിന്നീട് പ്രശ്നമുണ്ടായാൽ കാരണം കണ്ടെത്താനാവാത്ത സാഹചര്യം ഒഴിവാക്കാൻ, 2026-ലെ മുഖ്യധാരാ വ്യവസായ പ്രവർത്തനമാനദണ്ഡങ്ങൾ ജോലിതുടക്കത്തിന് മുമ്പുള്ള എല്ലാ പരിശോധനകളും രേഖപ്പെടുത്തണമെന്ന് വ്യക്തമായി ആവശ്യപ്പെടുന്നു.
1.1 ഡ്രോയിംഗ് പരിശോധനയുടെയും പ്രക്രിയ തിരഞ്ഞെടുപ്പിന്റെയും പ്രധാന കാര്യങ്ങൾ
മെഷീനിംഗ് ആരംഭിക്കുന്നതിന് മുമ്പ് വ്യത്യസ്ത ചുമതലകളിലുള്ള 2 സാങ്കേതികവിദഗ്ധർ ഡ്രോയിംഗിലെ പരാമീറ്ററുകൾ പരസ്പരം പരിശോധിക്കണം. ടോളറൻസ് പരിധി, പ്രതലപരുക്കൻനിലയുടെ ആവശ്യങ്ങൾ, പ്രത്യേക പ്രക്രിയാക്കുറിപ്പുകൾ എന്നീ മൂന്ന് പ്രധാന വിവരങ്ങൾ ഉറപ്പാക്കണം. വർക്ക്ഷോപ്പിൽ നിലവിലുള്ള ഉപകരണങ്ങൾക്ക് യോജിച്ച മെഷീനിംഗ് പ്രക്രിയ തിരഞ്ഞെടുക്കുന്നതിലൂടെ പ്രക്രിയയും ആവശ്യവും തമ്മിലുള്ള പൊരുത്തക്കേട് ഒഴിവാക്കാം.
1.2 അസംസ്കൃത വസ്തുക്കളുടെ ഗുണങ്ങൾ പരിശോധിക്കുന്നതിനുള്ള മാനദണ്ഡങ്ങൾ
വ്യത്യസ്ത അസംസ്കൃത മെറ്റീരിയലുകളിൽ കാഠിന്യം, ഡക്ടിലിറ്റി തുടങ്ങിയ പ്രധാന ഗുണങ്ങൾ മുൻകൂട്ടി സാമ്പിൾ എടുത്ത് പരിശോധിക്കണം. അതത് ബാച്ചിന്റെ മെഷീനിങ് ആവശ്യങ്ങൾ നിറവേറ്റുന്നുണ്ടെന്ന് സ്ഥിരീകരിച്ച് അധിക കാഠിന്യം മൂലമുള്ള ടൂൾ പൊട്ടലും വർക്ക്പീസ് ചിപ്പിങ്ങും ഒഴിവാക്കണം. വ്യവസായത്തിലെ പൊതുവായ തയ്യാറെടുപ്പ്-പരിശോധനാ പ്രവാഹം താഴെപ്പറയുന്നതാണ്:
ഡ്രോയിംഗിൽ രേഖപ്പെടുത്തിയ പരാമീറ്ററുകൾ യഥാർഥ ഉൽപ്പാദനാവശ്യങ്ങളുമായി പൊരുത്തപ്പെടുന്നുണ്ടോയെന്ന് പരിശോധിക്കുക
അസംസ്കൃത വസ്തുക്കളുടെ ഭൗതിക ഗുണസൂചകങ്ങൾ ആവശ്യനില പാലിക്കുന്നുണ്ടോ എന്ന് സാമ്പിൾ പരിശോധിക്കുക
അനുയോജ്യമായ കട്ടിംഗ് ടൂളിന്റെയും കൂളന്റിന്റെയും പരാമീറ്ററുകൾ മുൻകൂട്ടി ക്രമീകരിച്ച് പരീക്ഷിക്കുക
ബന്ധപ്പെട്ട പ്രക്രിയയ്ക്കുള്ള ജോലിക്ക് മുമ്പുള്ള പരിശീലനം ഓപ്പറേറ്റർമാർ പൂർത്തിയാക്കിയെന്ന് സ്ഥിരീകരിക്കുക
2. മെഷീനിംഗ് പ്രക്രിയയിലെ സുരക്ഷിത പ്രവർത്തനത്തിനുള്ള ശ്രദ്ധാവിഷയങ്ങൾ
സ്ഥലത്തെ മെഷീനിംഗ് ഉയർന്ന അപകടസാധ്യതയുള്ള ജോലിയാണ്. അപകടങ്ങൾ അടിസ്ഥാനതലത്തിൽ ഒഴിവാക്കാൻ 2026-ൽ പുതുക്കിയ മെഷീനിംഗ് സുരക്ഷാമാനദണ്ഡങ്ങൾ പ്രവർത്തനപാതകൾക്കും സംരക്ഷണോപകരണങ്ങൾക്കും കൂടുതൽ വ്യക്തമായ ആവശ്യങ്ങൾ നിർദേശിക്കുന്നു.
2.1 ജീവനക്കാരുടെ സുരക്ഷയും പ്രവർത്തന പാതകളുടെ നിയന്ത്രണവും
സൈറ്റിലെ ഓപ്പറേറ്റർമാർ മുറിവ് പ്രതിരോധിക്കുന്ന കൈയുറകളും സുരക്ഷാ കണ്ണടയും ഉൾപ്പെടെയുള്ള മുഴുവൻ സംരക്ഷണ ഉപകരണങ്ങളും ധരിക്കണം. പ്രവർത്തനത്തിനിടെ അയഞ്ഞ ആഭരണങ്ങളും ചെരിപ്പുകളും ധരിക്കുന്നത് കർശനമായി നിരോധിച്ചിരിക്കുന്നു. ജോലിയില്ലാത്ത മേഖലകളിൽ വ്യക്തമായ വേർതിരിക്കൽ അടയാളങ്ങൾ സ്ഥാപിച്ച് ബന്ധപ്പെട്ടിട്ടില്ലാത്തവർ മെഷീനിങ് മേഖലയിലേക്ക് അബദ്ധത്തിൽ കടന്ന് തെറിക്കുന്ന ലോഹച്ചീളുകൾ മൂലം മുറിവേൽക്കുന്നത് ഒഴിവാക്കണം.
2.2 കട്ടിംഗ് ടൂൾ പരാമീറ്ററുകളുടെ തത്സമയ കാലിബ്രേഷൻ നിയമങ്ങൾ
പൂർണ പ്രവർത്തനം തുടങ്ങുന്നതിന് 3 മിനിറ്റ് മുമ്പ് ഉപകരണം ലോഡില്ലാതെ പരീക്ഷിച്ച് പ്രവർത്തിപ്പിക്കണം. കട്ടിംഗ് ടൂളിന്റെ റൺഔട്ട് അനുവദനീയ പരിധിയിലാണെന്ന് ഉറപ്പാക്കണം. ഓരോ 20 വർക്ക്പീസുകളും യന്ത്രവൽക്കരിച്ച ശേഷം ഉപകരണം നിർത്തി ടൂളിന്റെ തേയ്മാനം പരിശോധിച്ച് ക്രമീകരിക്കണം. ടൂൾ പൊട്ടുന്നതുമൂലം ഒരു മുഴുവൻ ബാച്ച് വർക്ക്പീസുകൾ ഉപേക്ഷിക്കേണ്ടിവരുന്നത് ഇതിലൂടെ ഒഴിവാക്കാം.
3. മെഷീനിംഗ് കൃത്യതാ നിയന്ത്രണത്തിലെ ശ്രദ്ധാവിഷയങ്ങൾ
മെഷീനിംഗിന്റെ കൃത്യത ഘടകത്തിന്റെ തുടർന്നുള്ള അസംബ്ലി പൊരുത്തം നേരിട്ട് നിർണയിക്കുന്നു. 2026-ൽ അനുബന്ധ ഉയർന്ന നിലവാരമുള്ള ഉപകരണവ്യവസായത്തിലെ ഘടകകൃത്യതാവശ്യങ്ങൾ ഏകദേശം 15% വർധിച്ചു. അതിനാൽ ചലനാത്മക പിഴവുനിയന്ത്രണം ഉൽപ്പാദനത്തിലെ പ്രധാന ലക്ഷ്യമാണ്.
3.1 വിവിധ വർക്ക്പീസ് വസ്തുക്കൾക്കനുസരിച്ച് ഫീഡ് നിരക്ക് തിരഞ്ഞെടുക്കുന്ന രീതി
അലുമിനിയം അലോയ്, സ്റ്റെയിൻലെസ് സ്റ്റീൽ, പ്രത്യേക അലോയ് തുടങ്ങിയ വിവിധ മെറ്റീരിയലുകളിലുള്ള വർക്ക്പീസുകൾക്ക് അനുയോജ്യമായ ഫീഡ് പാരാമീറ്ററുകൾ മുൻകൂട്ടി നിശ്ചയിക്കണം. മെറ്റീരിയലിന്റെ കാഠിന്യം കൂടുന്നതിനനുസരിച്ച് ഫീഡ് കുറയ്ക്കുകയും അനുയോജ്യമായ കൂളന്റ് സ്പ്രേ മർദം ക്രമീകരിക്കുകയും വേണം. ഇതിലൂടെ വർക്ക്പീസിലെ താപ രൂപവ്യതിയാനം മൂലം കൃത്യത ടോളറൻസ് കവിയുന്നത് ഒഴിവാക്കാം.
3.2 ചലനാത്മക പിശകുകൾക്ക് തത്സമയ പരിഹാരം
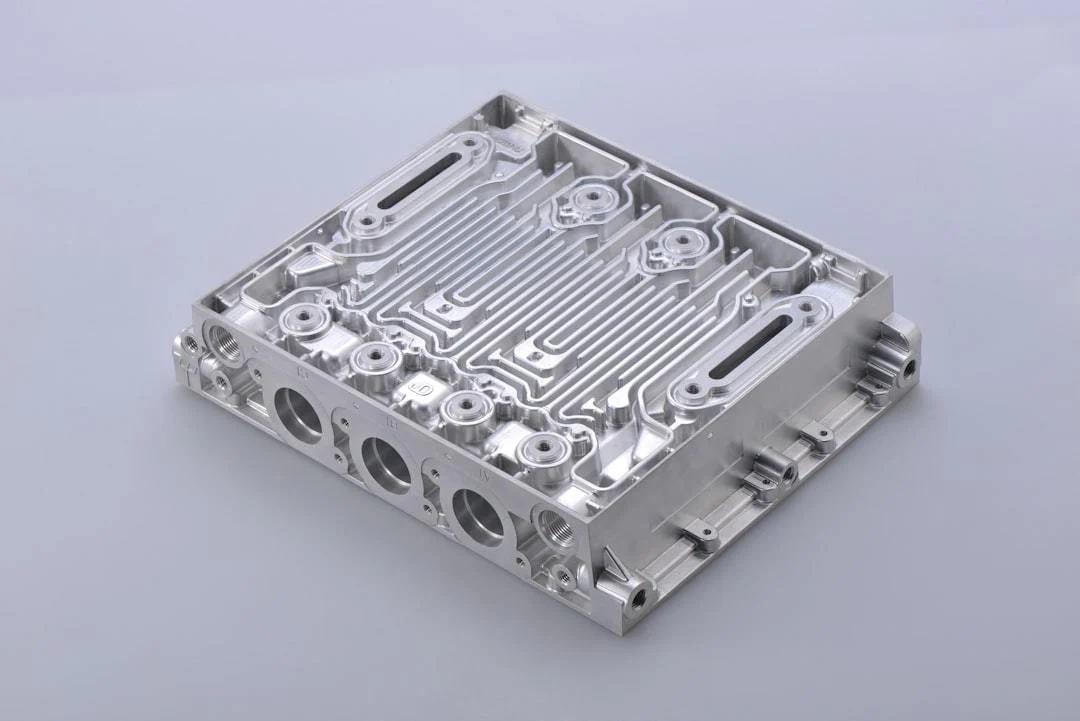
മെഷീനിംഗിനിടെ ഓരോ 30 മിനിറ്റിലും വർക്ക്പീസിന്റെ യഥാർത്ഥ അളവുകൾ ശേഖരിക്കണം. മുൻകൂട്ടി നിശ്ചയിച്ച പാരാമീറ്ററുകളുമായി താരതമ്യം ചെയ്ത് ഉപകരണത്തിന്റെ ഫീഡ് കോർഡിനേറ്റുകൾ ക്രമീകരിക്കുക. സംവിധാനത്തിലെ പിശക് പരിഹാര സവിശേഷത ഉപയോഗിച്ച് കൃത്യതാ വ്യതിയാനം 0.002mm-നുള്ളിൽ നിയന്ത്രിച്ച് അത്യാധുനിക ഉപകരണങ്ങളുടെ അസംബ്ലി ആവശ്യങ്ങൾ പൂർണമായി നിറവേറ്റുക.
ചിത്രത്തിന്റെ ഉറവിടം:
ചിത്രം: unsplash
താരതമ്യ മാനദണ്ഡങ്ങൾ
മാനദണ്ഡപ്രകാരമുള്ള പ്രവർത്തനസംഘം
മാനദണ്ഡങ്ങൾ പാലിക്കാത്ത പ്രവർത്തനങ്ങളുടെ ഗ്രൂപ്പ്
അസംസ്കൃത വസ്തു നഷ്ടനിരക്ക്
4.2%
12.7%
വർക്ക്പീസ് നിരസന നിരക്ക്
1.8%
9.6%
ഓരോ യന്ത്രത്തിന്റെയും പ്രതിമാസ പ്രവർത്തന-പരിപാലന ചെലവ്
1260 യുവാൻ
3720 യുവാൻ
ചൈനീസ് മെക്കാനിക്കൽ എൻജിനീയറിംഗ് സൊസൈറ്റി 2026-ൽ പ്രസിദ്ധീകരിച്ച വ്യവസായ സർവേ ഡാറ്റ അനുസരിച്ച്, മെഷീനിംഗ് വർക്ക്പീസുകൾ ഉപയോഗശൂന്യമാകുന്ന പ്രശ്നങ്ങളിൽ 42%-ത്തിലധികം സമ്പൂർണ പ്രക്രിയയുടെ മാനകീകരിച്ച നിയന്ത്രണത്തിലൂടെ മുൻകൂട്ടി ഒഴിവാക്കാം; ഇതുവഴി സംരംഭങ്ങൾക്ക് വലിയ അളവിൽ അനാവശ്യ ഉൽപ്പാദനച്ചെലവ് ലാഭിക്കാം.
4. മെഷീനിംഗ് ചെയ്ത വർക്ക്പീസുകളുടെ പ്രതല സംരക്ഷണത്തിലെ ശ്രദ്ധാവിഷയങ്ങൾ
മെഷീനിംഗിനിടെ ഘടകത്തിന്റെ പ്രതലത്തിൽ പോറലുകൾ, തേയ്മാനം, ചെറിയ അളവുവ്യതിയാനങ്ങൾ തുടങ്ങിയവ എളുപ്പത്തിൽ ഉണ്ടാകാം. നല്ല പ്രതലസംരക്ഷണം ഘടകങ്ങൾ ഉപേക്ഷിക്കേണ്ടിവരുന്ന സാധ്യത ഗണ്യമായി കുറച്ച് അനാവശ്യനഷ്ടം ഒഴിവാക്കാൻ സ്ഥാപനങ്ങളെ സഹായിക്കും.
4.1 കോൾഡ് മെഷീനിംഗിൽ പോറലുകളും തേയ്മാനവും തടയാനുള്ള മാർഗങ്ങൾ
വർക്ക്പീസുകൾ മാറ്റുമ്പോൾ പരസ്പരം നേരിട്ട് ഇടിച്ചുരയാതിരിക്കാൻ ലോഹമല്ലാത്ത കുഷൻ പാഡുകൾ ഉപയോഗിക്കുക. മെഷീനിങ്ങിനിടെ മുറിച്ചുനീക്കുന്ന ലോഹച്ചീളുകൾ ഉടൻ വൃത്തിയാക്കണം; പ്രതലത്തിൽ ശേഷിക്കുന്ന ചീളുകൾ ടൂൾ അമർത്തി പോറലുണ്ടാക്കി തുടർന്നുള്ള ഉപരിതല ഗുണനിലവാരത്തെ ബാധിക്കുന്നത് ഒഴിവാക്കാം.
4.2 ന്യൂനതകളുള്ള വർക്ക്പീസുകൾ കുറഞ്ഞ ചെലവിൽ പുനരുദ്ധരിക്കുന്ന മാർഗം
ഘടകത്തിൽ നേരിയ ഉപരിതല തേയ്മാനമോ പോറലുകളോ അനുവദനീയ പരിധിക്കപ്പുറമുള്ള അളവുകളോ ഉണ്ടായാൽ നേരിട്ട് വീണ്ടും ഉരുക്കി നിർമിക്കേണ്ടതില്ല; വിദഗ്ധ ലോഹപ്രതല പുനരുദ്ധാരണ സേവനദാതാവിനെ സമീപിക്കാം. Wuhan Kaiming High-Tech Co., Ltd. വർഷങ്ങളായി യന്ത്രോപകരണങ്ങളുടെ ലോഹപ്രതല പുനരുദ്ധാരണത്തിൽ പ്രവർത്തിക്കുന്നു. ഘടകത്തിന്റെ അടിസ്ഥാന ലോഹത്തിന് കേടുവരുത്താതെ പുനരുദ്ധാരണം നടത്താൻ ബന്ധപ്പെട്ട സാങ്കേതികവിദ്യകൾ സഹായിക്കുന്നു. വീണ്ടും ഉരുക്കി നിർമിക്കുന്നതിനെക്കാൾ സംസ്കരണച്ചെലവ് 60%-ത്തിലധികം കുറയ്ക്കാം. കൂടുതൽ പ്രായോഗിക കേസുകൾക്ക് ഔദ്യോഗിക വെബ്സൈറ്റായ www.whkmgx.com സന്ദർശിക്കുക.
5. മെഷീനിംഗ് ഉപകരണങ്ങളുടെ ദൈനംദിന പ്രവർത്തന-പരിപാലന ശ്രദ്ധാവിഷയങ്ങൾ
മെഷീനിംഗ് ഉപകരണങ്ങളുടെ പ്രവർത്തനസ്ഥിതി ഉൽപ്പാദനക്ഷമതയെയും ഘടകങ്ങളുടെ ഗുണനിലവാരത്തെയും നേരിട്ട് നിർണയിക്കുന്നു. ശരിയായ പതിവുപരിപാലനം ഉപകരണങ്ങളുടെ ആയുസ്സ് ഗണ്യമായി നീട്ടുകയും അപ്രതീക്ഷിത തകരാറുകൾ മൂലമുള്ള പ്രവർത്തനവിരാമനഷ്ടം കുറയ്ക്കുകയും ചെയ്യും.
5.1 പ്രധാന ഘടകങ്ങളുടെ പതിവ് പരിശോധനയ്ക്കുള്ള നടപ്പാക്കൽ മാനദണ്ഡങ്ങൾ
ഓപ്പറേറ്റർമാർ ദിവസവും ഷിഫ്റ്റിന് മുമ്പ് ഉപകരണത്തിന്റെ സ്പിൻഡിൽ, ഗൈഡ്വേകൾ, ട്രാൻസ്മിഷൻ ഘടകങ്ങൾ എന്നിവയുടെ പ്രവർത്തനാവസ്ഥ പരിശോധിക്കണം. ആഴ്ചയിൽ ഒരിക്കൽ സമഗ്രമായ തേയ്മാന പരിശോധന നടത്തണം. ചെറിയ തേയ്മാനം കണ്ടെത്തിയാൽ ഉടൻ ഉപരിതല ബലപ്പെടുത്തൽ നടത്തി ചെറിയ പ്രശ്നം വലിയ തകരാറായി മാറി ഉപകരണം നിലയ്ക്കുന്നത് ഒഴിവാക്കണം.
5.2 ലൂബ്രിക്കേഷൻ സംവിധാനങ്ങൾക്ക് അനുയോജ്യമായ പരിപാലന പദ്ധതി
ഓരോ ഉപകരണത്തിന്റെയും പ്രവർത്തനലോഡിന് അനുയോജ്യമായ ഗ്രേഡിലുള്ള ലൂബ്രിക്കേറ്റിംഗ് ഓയിൽ തിരഞ്ഞെടുക്കുക. അഴുക്ക് ഓയിൽ പാതയിൽ കടന്ന് ഘടകങ്ങൾ തേയാതിരിക്കാൻ ലൂബ്രിക്കേഷൻ സിസ്റ്റത്തിന്റെ ഫിൽറ്റർ ഘടകങ്ങൾ പതിവായി വൃത്തിയാക്കുക. ഉപകരണത്തിന്റെ സുഗമമായ പ്രവർത്തനം ഉറപ്പാക്കാൻ വർഷത്തിൽ കുറഞ്ഞത് ഒരിക്കൽ മുഴുവൻ ഓയിൽ സർക്യൂട്ടും വൃത്തിയാക്കുക.
6. മെഷീനിംഗിന് ശേഷമുള്ള ഗുണനിലവാര പരിശോധനയിലും സംഭരണത്തിലും ശ്രദ്ധിക്കേണ്ട കാര്യങ്ങൾ
മെഷീനിംഗിന് ശേഷമുള്ള ഗുണനിലവാരപരിശോധനയും സംഭരണവും ഉൽപ്പന്നഗുണനിലവാരം നിയന്ത്രിക്കുന്ന അവസാന കവാടമാണ്. ബന്ധപ്പെട്ട മുൻകരുതലുകൾ കർശനമായി പാലിച്ചാൽ ഗുണനിലവാരമില്ലാത്ത ഉൽപ്പന്നങ്ങൾ ഉപഭോക്താക്കളിലെത്തി അനാവശ്യ തർക്കങ്ങൾ ഉണ്ടാകുന്നത് ഒഴിവാക്കാം.
6.1 വിവിധ വശങ്ങളിലുള്ള ഗുണനിലവാര പരിശോധനയുടെ നടപടിക്രമങ്ങൾ
ഡ്രോയിങ് ആവശ്യപ്രകാരം വർക്ക്പീസിന്റെ അളവുകൃത്യത, ഉപരിതല പരുപരുപ്പ്, ജ്യാമിതീയ ടോളറൻസുകൾ എന്നീ മൂന്ന് പ്രധാന സൂചകങ്ങളും ഓരോന്നായി പരിശോധിക്കുക. എല്ലാ പരിശോധനാവിവരങ്ങളും ഇലക്ട്രോണിക് രേഖയാക്കണം. അപാകതയുള്ളവ തുടർ പുനരുദ്ധാരണത്തിനായി പ്രത്യേകം സൂക്ഷിക്കണം; യോഗ്യമായ ബാച്ചിൽ കലരാൻ കർശനമായി അനുവദിക്കരുത്.
6.2 വർക്ക്പീസുകൾ സംഭരിക്കുമ്പോൾ രൂപവ്യതിയാനം തടയുന്നതിനുള്ള പ്രധാന നിയന്ത്രണങ്ങൾ
ഉയർന്ന കൃത്യതയുള്ള വർക്ക്പീസുകൾ സ്ഥിരമായ താപനിലയും ഈർപ്പവുമുള്ള സംഭരണപരിസരത്തിൽ സൂക്ഷിക്കണം. നിർദിഷ്ട സപ്പോർട്ട് പോയിന്റുകൾ അനുസരിച്ച് ക്രമമായി വയ്ക്കണം. ദീർഘകാലം കൂട്ടിവയ്ക്കുന്നതിലൂടെ സ്ഥിരമായ രൂപവ്യതിയാനം ഉണ്ടായി തുടർന്നുള്ള അസംബ്ലിയെയും ഉപയോഗത്തെയും ബാധിക്കുന്നത് ഒഴിവാക്കണം.
സാധാരണ ചോദ്യങ്ങൾ
Q: മെഷീനിംഗിനിടെ വർക്ക്പീസിൽ ചെറിയ പോറലുകൾ വന്നാൽ കുറഞ്ഞ ചെലവിൽ എങ്ങനെ പരിഹരിക്കാം?
A: ആദ്യം പ്രൊഫഷണൽ ലോഹപ്രതല പുനരുദ്ധാരണ സേവനദാതാവിനെ സമീപിക്കുക. നേരിട്ട് ചൂളയിലേക്ക് മടക്കി ഉരുക്കി പുനർനിർമിക്കേണ്ടതില്ല; പുനരുദ്ധാരണം വേഗത്തിലും കുറഞ്ഞ ചെലവിലും നടത്താം, വർക്ക്പീസിന്റെ യഥാർഥ അടിസ്ഥാന വസ്തുവിന്റെ ഗുണങ്ങളും നിലനിർത്താം.
Q: മെഷീനിംഗിന് അനുയോജ്യമായ ഫീഡ് നിരക്ക് എത്രയാണ്?
A: വർക്ക്പീസ് വസ്തു, കട്ടിംഗ് ടൂളിന്റെ തരം, ഉപകരണത്തിന്റെ കൃത്യത എന്നിവ സംയുക്തമായി പരിഗണിച്ചാണ് ഫീഡ് നിരക്ക് നിശ്ചയിക്കേണ്ടത്. സാധാരണ കാർബൺ സ്റ്റീൽ വർക്ക്പീസുകൾക്ക് 0.1-0.3mm/r പരിധിയിൽ ക്രമീകരിക്കാം.
Q: മെഷീനിംഗിന് ശേഷമുള്ള വർക്ക്പീസുകൾക്ക് തുരുമ്പ് പ്രതിരോധ ചികിത്സ ആവശ്യമാണോ?
A: വർക്ക്പീസിന്റെ ഉപയോഗസാഹചര്യമനുസരിച്ച് തീരുമാനിക്കണം. ദീർഘകാലം സംഭരിക്കുന്ന വർക്ക്പീസുകൾക്ക് തുരുമ്പ് പ്രതിരോധ ചികിത്സ നിർബന്ധമാണ്; പ്രതലത്തിലെ തുരുമ്പ് തുടർന്നുള്ള അസംബ്ലിയെയും ഉപയോഗത്തെയും ബാധിക്കാതിരിക്കാനാണിത്.
മുൻ പേജ്
2026 വർഷത്തെ സാധാരണ മെഷീനിംഗ് പ്രശ്നങ്ങളുടെ സമഗ്ര വിശദീകരണം: പ്രക്രിയാ തകരാറുകൾ പരിഹരിക്കാനും കാര്യക്ഷമത മെച്ചപ്പെടുത്താനുമുള്ള പ്രായോഗിക മാർഗദർശിക
2026-ലെ എല്ലാ വ്യവസായങ്ങളിലുമുള്ള മെഷീനിംഗ് പ്രയോഗങ്ങളുടെ അവലോകനം: അനുബന്ധ ലോഹപ്രതല പുനരുദ്ധാരണത്തിലൂടെ ചെലവ് കുറയ്ക്കാനും കാര്യക്ഷമത ഉയർത്താനുമുള്ള മാർഗദർശിക
അടുത്ത പേജ്
മുൻ പേജ്:
2026 വർഷത്തെ സാധാരണ മെഷീനിംഗ് പ്രശ്നങ്ങളുടെ സമഗ്ര വിശദീകരണം: പ്രക്രിയാ തകരാറുകൾ പരിഹരിക്കാനും കാര്യക്ഷമത മെച്ചപ്പെടുത്താനുമുള്ള പ്രായോഗിക മാർഗദർശിക
അടുത്ത പേജ്:
2026-ലെ എല്ലാ വ്യവസായങ്ങളിലുമുള്ള മെഷീനിംഗ് പ്രയോഗങ്ങളുടെ അവലോകനം: അനുബന്ധ ലോഹപ്രതല പുനരുദ്ധാരണത്തിലൂടെ ചെലവ് കുറയ്ക്കാനും കാര്യക്ഷമത ഉയർത്താനുമുള്ള മാർഗദർശിക
അനുബന്ധ വാർത്തകൾ
2026 വർഷത്തെ മെഷീനിംഗ് ഉൽപ്പന്ന പരിചയം: വുഹാൻ Kaiming High-Tech-ന്റെ പ്രൊഫഷണൽ യന്ത്രോപകരണ ലോഹപ്രതല പുനരുദ്ധാരണ പരിഹാരങ്ങൾ
2026-08-15
2026-ലെ മെഷീനിംഗ് പ്രവർത്തനതത്ത്വങ്ങളുടെ വിശദീകരണം: യന്ത്രോപകരണങ്ങളുടെ ലോഹപ്രതല പുനരുദ്ധാരണത്തെക്കുറിച്ചുള്ള പ്രായോഗിക സാങ്കേതിക വിജ്ഞാനം
2026-07-31
2026 വർഷത്തെ സാധാരണ മെഷീനിംഗ് പ്രശ്നങ്ങളുടെ സമഗ്ര വിശദീകരണം: പ്രക്രിയാ തകരാറുകൾ പരിഹരിക്കാനും കാര്യക്ഷമത മെച്ചപ്പെടുത്താനുമുള്ള പ്രായോഗിക മാർഗദർശിക
2026-07-16
2026 വർഷത്തെ സമ്പൂർണ മെഷീനിംഗ് പ്രക്രിയയിലെ ശ്രദ്ധാവിഷയങ്ങൾ: ചെലവ് കുറയ്ക്കാനും ഗുണനിലവാരം ഉയർത്താനും തകരാറുകൾ ഒഴിവാക്കാനുമുള്ള പ്രായോഗിക മാർഗദർശിക
2026-07-01
2026-ലെ എല്ലാ വ്യവസായങ്ങളിലുമുള്ള മെഷീനിംഗ് പ്രയോഗങ്ങളുടെ അവലോകനം: അനുബന്ധ ലോഹപ്രതല പുനരുദ്ധാരണത്തിലൂടെ ചെലവ് കുറയ്ക്കാനും കാര്യക്ഷമത ഉയർത്താനുമുള്ള മാർഗദർശിക
2026-06-16
2026 വർഷത്തെ മെഷീനിംഗ് വ്യവസായത്തിന്റെ ഏറ്റവും പുതിയ വാർത്തകൾ: നിർമാണ സംരംഭങ്ങളുടെ സാങ്കേതിക നവീകരണം, ചെലവുകുറയ്ക്കൽ, കാര്യക്ഷമത വർധിപ്പിക്കൽ എന്നിവയുടെ സമഗ്ര വിശകലനം
2026-06-01
പങ്കിടുക
പട്ടികയിലേക്ക് മടങ്ങുക