गुणवत्तेसाठी दूरवर भेटी, बाजाराची स्थिती समजून घेणे, तांत्रिक देवाणघेवाण आणि गुणवत्तेवर नियंत्रण — कंपनी कृती करत आहे!
बातमी केंद्र
मुख्यपृष्ठ
कंपनीच्या बातम्या
उद्योगातील बातम्या
2026 मध्ये सर्व उद्योगांतील मशीनिंगच्या उपयोगक्षेत्रांचा आढावा: पूरक धातूच्या पृष्ठभाग दुरुस्तीद्वारे खर्च कमी करणे व कार्यक्षमता वाढवण्याचा मार्गदर्शक
प्रकाशनाची वेळ:
2026-06-16
हा लेख मशीनिंगच्या विविध उपयोगक्षेत्रांचे सखोल विश्लेषण करतो. 2026 मधील ताज्या उद्योग संशोधन डेटाच्या आधारे विविध उद्योगांतील मशीनिंगची मागणी व सामान्य अडचणी मांडतो. Wuhan काइमिंग हाय-टेकच्या प्रस्थापित धातूच्या पृष्ठभाग दुरुस्ती उपायांसह उत्पादक कंपन्यांना मशीनिंगच्या संपूर्ण प्रक्रियेचा खर्च अनुकूल करणे व वर्कपीसचे आयुष्य वाढवणे यासाठी प्रत्यक्ष वापरता येणारा संदर्भ देतो.
📋 अनुक्रमणिका
यंत्रप्रक्रियेच्या मुख्य मूलभूत संकल्पनेचे स्पष्टीकरण
जड उपकरणनिर्मिती क्षेत्रातील यंत्रप्रक्रियेच्या मुख्य वापराच्या परिस्थिती
नवीन ऊर्जा पवनऊर्जा उद्योगातील यंत्रप्रक्रियेच्या नेहमीच्या वापराच्या परिस्थिती
संपूर्ण वाहननिर्मिती उद्योगातील यंत्रप्रक्रियेची व्याप्ती
यंत्रप्रक्रियेतील वर्कपीसच्या सामान्य झिजेसाठी पूरक दुरुस्ती योजना
यंत्रप्रक्रियेच्या परिस्थितीत वर्कपीसचे वापरायोग्य आयुष्य वाढवण्याचे व्यावहारिक मुद्दे
2026 मधील यंत्रप्रक्रियेच्या वापराच्या परिस्थितींतील नवीन उद्योगविकास प्रवाह
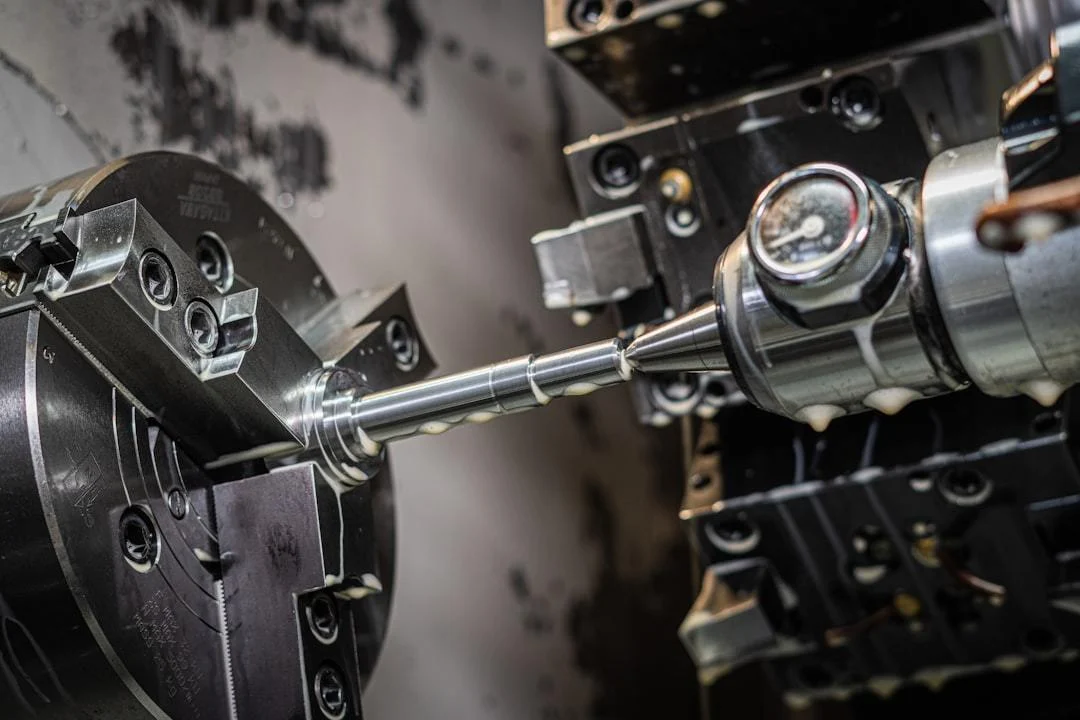
यंत्रप्रक्रिया म्हणजे यांत्रिक कापणीसारख्या प्रक्रियांद्वारे वर्कपीसचा आकार, मापे किंवा गुणधर्म बदलण्याची प्रक्रिया
, आधुनिक उत्पादनाचा मुख्य मूलभूत घटक म्हणून 2026 मध्ये मशीनिंगचा जवळपास सर्व औद्योगिक उत्पादनक्षेत्रांत वापर होत आहे. विविध उपयोगांतील अचूकतेच्या अटी, उपभोग्य पदार्थांचे गुणधर्म व संचालन-देखभालीची मानके लक्षणीयरीत्या भिन्न आहेत. अनेक उद्योग मशीनिंग केलेल्या भागांची झीज झाल्यावर विचार न करता पुन्हा मशीनिंगसाठी कारखान्यात पाठवतात; त्यामुळे उत्पादन व देखभालीचा खर्च उलट वाढतो. Wuhan Kaiming High-Tech Co., Ltd. दहा वर्षांहून अधिक काळ यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीवर लक्ष केंद्रित करते. तिच्या सेवा हजाराहून अधिक उत्पादन उद्योगांपर्यंत पोहोचल्या आहेत आणि विविध मशीनिंग उपयोगांतील झिजेच्या समस्यांसाठी कंपनीने मोठा प्रत्यक्ष अंमलबजावणीचा अनुभव मिळवला आहे.
जड उपकरणनिर्मिती क्षेत्रातील यंत्रप्रक्रियेच्या मुख्य वापराच्या परिस्थिती
जड उपकरणनिर्मितीतील यंत्रप्रक्रिया हा मुख्य तांत्रिक पाया आहे. जवळजवळ सर्व मोठ्या उत्खनन, धातुवितळवणी व वाहतूक उपकरणांच्या मुख्य घटकांना वापराच्या निकषांपर्यंत पोहोचण्यासाठी उच्च अचूकतेची यंत्रप्रक्रिया लागते. या वापरात प्रत्येक भाग मोठा व जड असतो आणि अचूकतेतील त्रुटींसाठी सहनशीलता कमी असते.
खाणकामातील जड उत्खनन उपकरणांच्या घटकांची यंत्रप्रक्रिया गरज
खाणकामातील उत्खनन उपकरणे वर्षभर जास्त धूळ व तीव्र आघाताच्या वातावरणात काम करतात. हायड्रॉलिक आधारस्तंभ व उत्खनन ड्रमच्या फिरत्या शाफ्टसारख्या घटकांची यंत्रप्रक्रिया अचूकता सामान्यतः IT7 किंवा त्याहून उच्च दर्जाची आणि पृष्ठभागाचा खडबडीतपणा Ra1.6 च्या आत हवा असतो. स्थानिक झीज झाल्यास पारंपरिक पद्धतीत संपूर्ण उपकरण उघडून कारखान्यात पुन्हा प्रक्रिया करावी लागते, ज्यामुळे उत्पादनबंदीचे नुकसान खूप मोठे होते.
धातुकर्म व धातुवितळवणीतील मोठ्या रोलर-शाफ्टच्या यंत्रप्रक्रियेसाठी विशेष आवश्यकता
धातुकर्मात वापरल्या जाणाऱ्या विविध वाहक रोलर व आधार रोलरचे वजन सामान्यतः कित्येक टन असते. यंत्रप्रक्रियेत त्रिज्यीय रनआउटची त्रुटी काटेकोरपणे नियंत्रित करावी लागते. दीर्घकाळ उच्च तापमानात रोलरच्या पृष्ठभागावर खड्डेयुक्त गंज व झीज होऊन तयार पत्र्याच्या अचूकतेवर थेट परिणाम होतो. अनेक उद्योग रोलर-शाफ्टच्या झिजेसाठी नियमित सुटेभाग साठवतात, त्यामुळे साठा खर्च दीर्घकाळ जास्त राहतो.
नवीन ऊर्जा पवनऊर्जा उद्योगातील यंत्रप्रक्रियेच्या नेहमीच्या वापराच्या परिस्थिती
पवनऊर्जा उपकरणनिर्मितीत मशीनिंग ही विशिष्ट भूमिका असलेली, अनिवार्य मुख्य प्रक्रिया आहे. ही उपकरणे दीर्घकाळ मोकळ्या परिसरात मानवरहित चालतात. मुख्य भागांच्या मशीनिंगची अचूकता संपूर्ण उपकरणाचे आयुष्य व वीजनिर्मिती कार्यक्षमता थेट ठरवते. 2026 मध्ये देशातील पवनऊर्जा स्थापित क्षमता सतत वाढत असून संबंधित मशीनिंग व देखभाल गरजाही वेगाने वाढत आहेत.
पवनऊर्जा मुख्य शाफ्टच्या सूक्ष्म यंत्रप्रक्रियेचे प्रक्रिया निकष
पवनऊर्जा यंत्राचा मुख्य शाफ्ट हा टॉर्क वाहून नेणारा मुख्य भाग आहे. मशीनिंगमध्ये त्याच्या आकार व स्थितीच्या सहनमर्यादा रचनामानकांशी जुळल्या पाहिजेत; कार्यरत स्थितीत असामान्य कंपन होऊ नये म्हणून गतिशील संतुलन चाचणीही करावी. उभारणी फ्लॅंजवरील बोल्टछिद्रांच्या स्थानातील त्रुटी 0.02 मिलिमीटरच्या आत नियंत्रित करावी. समुद्रातील पवनऊर्जा यंत्राच्या मुख्य शाफ्टवर मशीनिंगनंतर विशेष गंजरोधक आवरणही द्यावे.
पवनऊर्जा टॉवरच्या जोडघटकांच्या मोठ्या तुकडीतील यंत्रप्रक्रियेतील अडचणी
पवनऊर्जा टॉवरमध्ये वापरले जाणारे फ्लॅंज व बोल्ट-जोडघटक हे मोठ्या तुकडीत यंत्रप्रक्रिया केलेले भाग असतात. एका ऑर्डरमध्ये हजारो भाग असू शकतात. प्रक्रियेत मापे सहनशीलतेबाहेर गेल्यास थेट भंगार केल्याने मोठा पदार्थ अपव्यय होतो. अनेक लहान व मध्यम पवनऊर्जा पूरक उद्योग मापे दुरुस्त करण्याचे स्वस्त मार्ग शोधून प्रक्रियेतील भंगार दर कमी करीत आहेत.
छायाचित्राचा स्रोत:
unsplash
संपूर्ण वाहननिर्मिती उद्योगातील यंत्रप्रक्रियेची व्याप्ती
वाहननिर्मितीतील यंत्रप्रक्रियेचा वापर मुख्य शक्तिघटकांपासून वाहनाच्या संरचनात्मक घटकांपर्यंत संपूर्ण साखळीत होतो. 2026 मधील नवीन ऊर्जा वाहन उद्योगाच्या जलद विकासामुळे अचूकता, कार्यक्षमता व हलक्या वजनाच्या निर्मितीसाठीही पूर्णपणे नवीन आवश्यकता निर्माण झाल्या आहेत.
नवीन ऊर्जा वाहनांच्या चॅसिस घटकांसाठी उच्च अचूकतेच्या यंत्रप्रक्रियेची आवश्यकता
नवीन ऊर्जा वाहनांच्या चॅसिसचे एकत्रीकरण पारंपरिक इंधन वाहनांपेक्षा खूप जास्त असते. एकात्मिक डाय-कास्टिंगनंतरच्या कच्च्या चॅसिस भागावर सूक्ष्म यंत्रप्रक्रियेने स्थापनेच्या निकषांनुसार जुळणारे पृष्ठभाग तयार करावे लागतात. सहनशीलता नियंत्रणाच्या अचूकतेची आवश्यकता 30% पेक्षा जास्त वाढते आणि प्रक्रियेतील पृष्ठभागाचा सपाटपणा वाहनाच्या धावण्याच्या स्थैर्यावर थेट परिणाम करतो.
इंजिनच्या मुख्य सुट्या घटकांच्या यंत्रप्रक्रियेतील अचूकता नियंत्रण
इंधन वाहन असो किंवा नवीन ऊर्जा रेंज-एक्स्टेंडर वाहन, इंजिनचे क्रँकशाफ्ट, कॅमशाफ्ट व सिलिंडर ब्लॉक यांसारखे मुख्य सुटेभाग कारखान्यातून निघण्यापूर्वी अनेक यंत्रप्रक्रिया टप्प्यांतून जातात. त्यांची अचूकता इंजिनचा ऊर्जा वापर व आयुष्य थेट ठरवते. उद्योगात सर्वसाधारणपणे भागांच्या यंत्रप्रक्रिया अचूकतेचे वापरायोग्य आयुष्य 10 दहा-हजार किलोमीटरपेक्षा अधिक अपेक्षित असते.
यंत्रप्रक्रियेतील वर्कपीसच्या सामान्य झिजेसाठी पूरक दुरुस्ती योजना
यंत्रप्रक्रिया केलेल्या वर्कपीसवर दीर्घ वापरात झीज, ओरखडे व मापे सहनशीलतेबाहेर जाणे अपरिहार्य असते. थेट भंगारात टाकून पुन्हा प्रक्रिया करण्याचा खर्च बहुधा दुरुस्तीच्या कित्येक पट असतो. प्रस्थापित धातू-पृष्ठभाग दुरुस्तीने वर्कपीसची मूलभूत रचना राखून मूळ यंत्रप्रक्रियेची अचूकता पुनर्स्थापित करता येते.
झीज झालेल्या यंत्रप्रक्रिया केलेल्या भागांच्या पृष्ठभागावरील तेल व साचलेली घाण काढून खडबडीत करण्याची पूर्वप्रक्रिया करावी, जेणेकरून दुरुस्ती पदार्थ व आधारधातू यांचा बंध आवश्यक मजबुतीचा राहील
उष्णताजन्य विकृती न होणाऱ्या प्रगत धातू-दुरुस्ती पदार्थाने भराव व क्लॅडिंग करावे; संपूर्ण प्रक्रियेत वर्कपीसचे तापमान 70 अंश सेल्सिअसच्या आत नियंत्रित केल्याने विकृती होत नाही
यानंतर स्थानिक दुय्यम सूक्ष्म यंत्रप्रक्रियेद्वारे मूळ यंत्रप्रक्रिया आराखड्यात नमूद अचूकतेपर्यंत अंशांकन केले जाते; संपूर्ण भाग कारखान्यात परत पाठवण्याची गरज नसते
तुलनेचा पैलू
कारखान्यात परत पाठवून पारंपरिक यंत्रप्रक्रिया करण्याची योजना
Kaiming High-Tech ची जागेवरच दुरुस्ती योजना
काम पूर्ण होण्याचा कालावधी
7-15 दिवस
2-48 तास
एकूण खर्च
नवीन भागाच्या खरेदी खर्चाच्या 60%-80%
नवीन भागाच्या खरेदी खर्चाच्या 20%-40%
वर्कपीसच्या विकृतीचा दर
सुमारे 15%
0.1% पेक्षा कमी
प्रत्यक्ष ठिकाणी काम करण्याची व्यवहार्यता
कमी
उपकरण न उघडता जागेवरच प्रक्रिया करण्यास समर्थन
यंत्रप्रक्रियेत पृष्ठभाग झिजल्यास पुन्हा यंत्रप्रक्रियेशिवाय दुरुस्तीचे मार्ग
शाफ्ट जर्नलचा पृष्ठभाग किंवा बेअरिंग बसण्याची जागा झिजणे अशा सामान्य नुकसानीसाठी वर्कपीस काढून यंत्रप्रक्रिया कार्यशाळेत नेण्याची गरज नसते. दुरुस्ती पथक प्रत्यक्ष उत्पादनस्थळी येऊन उपकरणाच्या मूळ जागी काम पूर्ण करू शकते. कामानंतर 2 तासांत सामान्य उत्पादन सुरू होऊ शकते आणि जवळजवळ कोणतेही अतिरिक्त उत्पादनबंदी नुकसान होत नाही.
यंत्रप्रक्रियेतील वर्कपीसची मापे सहनशीलतेबाहेर गेल्यास कमी खर्चातील दुरुस्ती योजना
मोठ्या तुकडीतील यंत्रप्रक्रियेत छिद्राचा व्यास सहनशीलतेबाहेर जाणे किंवा शाफ्टचा व्यास कमी पडणे यांसाठी धातूच्या वेल्डिंग प्रकारात न येणाऱ्या प्रगत दुरुस्ती प्रक्रियांनी मापे लवकर योग्य मर्यादेत आणता येतात. याचा खर्च संपूर्ण तुकडी भंगारात टाकून नव्याने प्रक्रिया करण्यापेक्षा फार कमी असतो. चीनमधील अनेक वाहन-सुटेभाग उत्पादन केंद्रांत या प्रक्रियांचा व्यापक वापर झाला आहे.
यंत्रप्रक्रियेच्या परिस्थितीत वर्कपीसचे वापरायोग्य आयुष्य वाढवण्याचे व्यावहारिक मुद्दे
यंत्रप्रक्रियेनंतरच्या वर्कपीसचे वापरायोग्य आयुष्य पूर्णपणे आधारधातूवर अवलंबून नसते. योग्य पश्चातप्रक्रिया व दैनंदिन संचालन-देखभालीने वापराचा कालावधी मोठ्या प्रमाणात वाढवून उत्पादन व देखभालीचा एकूण खर्च कमी करता येतो.
यंत्रप्रक्रियेनंतर पृष्ठभाग बळकटीकरणाचे काम
यंत्रप्रक्रियेनंतर वापराच्या परिस्थितीनुसार टंगस्टन कार्बाइड कोटिंग किंवा उच्च वारंवारतेने कठीण करणे यांसारखे पृष्ठभाग बळकटीकरण करता येते. पृष्ठभागाची झीजरोधकता 2-3 पट वाढू शकते आणि अनेक जड उद्योगांमध्ये ही प्रक्रिया स्वीकारल्यानंतर मुख्य घटक बदलण्याची वारंवारता थेट 60% पेक्षा अधिक घटली आहे.
यंत्रप्रक्रियेच्या दैनंदिन संचालन व देखभालीत झिजेचा पूर्वअंदाज घेण्याच्या पद्धती
उद्योग यंत्रप्रक्रिया केलेल्या भागांच्या नियमित तपासणीचे रजिस्टर तयार करू शकतात. दर 1-2 महिन्यांनी मुख्य चालू घटकांची झीज मोजून ती 0.5 मिलीमीटरपेक्षा कमी असतानाच दुरुस्तीचे नियोजन करावे, जेणेकरून झीज वाढून सामान्य उत्पादन व संचालनावर परिणाम होणार नाही.
2026 मधील यंत्रप्रक्रियेच्या वापराच्या परिस्थितींतील नवीन उद्योगविकास प्रवाह
2026 मध्ये यंत्रप्रक्रिया उद्योग एकूणच उच्च अचूकता, कमी नुकसान व लवचिकतेकडे वाटचाल करीत आहे. पर्यावरणपूरक कमी कार्बनच्या धोरणात्मक दिशेमुळे अधिक उद्योग यंत्रप्रक्रियेतील पदार्थबचतीला महत्त्व देत असून धातू-दुरुस्ती प्रक्रियांचा प्रसारही सातत्याने वाढत आहे.
डिजिटल लवचिक यंत्रप्रक्रियेच्या व्यापक वापराच्या परिस्थिती
2026 मध्ये अधिकाधिक लहान व मध्यम उत्पादन उद्योग डिजिटल लवचिक यंत्रप्रक्रिया उत्पादनरेषा स्वीकारू लागले आहेत. मोठ्या प्रमाणात क्लॅम्पिंग साधने बदलल्याशिवाय विविध मापांच्या वर्कपीसच्या गरजा भागवता येतात आणि पारंपरिक उत्पादनरेषांच्या तुलनेत उत्पादनक्षमता 40% पेक्षा जास्त वाढते.
पर्यावरणपूरक कमी वापराच्या यंत्रप्रक्रियेसाठी धोरणात्मक दिशा प्रत्यक्षात राबवण्याच्या परिस्थिती
चीनमधील नवीनतम पर्यावरणपूरक उत्पादन मूल्यमापन व्यवस्थेत यंत्रप्रक्रियेतील पदार्थ-वापराचा दर तपासणीच्या निर्देशांकांत समाविष्ट केला आहे. दुरुस्तीने जुन्या वर्कपीसचे आयुष्य वाढवून उद्योगांना 85% पेक्षा अधिक पदार्थ-वापराचा निकष सहज गाठता येतो.
वारंवार विचारले जाणारे प्रश्न
प्रश्न: यंत्रप्रक्रिया केलेल्या भागावर किरकोळ झीज झाल्यास तो पुन्हा कारखान्यात पाठवून प्रक्रिया करणे आवश्यक असते का?
उत्तर: आवश्यकच नाही. किरकोळ झीज धातू-पृष्ठभाग दुरुस्तीने प्रत्यक्ष ठिकाणी हाताळता येते. उपकरण उघडून कारखान्यात पाठवण्याशिवाय मूळ यंत्रप्रक्रियेची अचूकता पुनर्स्थापित करता येते आणि एकूण खर्च पुन्हा प्रक्रिया करण्यापेक्षा फार कमी असतो.
प्रश्न: कोणत्या उद्योगांमध्ये यंत्रप्रक्रिया केलेल्या वर्कपीसच्या दुरुस्तीच्या मागणीचा वाटा सर्वाधिक आहे?
उत्तर: 2026 मधील उद्योग आकडेवारीनुसार, जड उद्योग, पवनऊर्जा व धातुकर्म या उद्योगांतील मोठ्या यंत्रप्रक्रिया केलेल्या भागांच्या दुरुस्तीच्या मागणीचा वाटा 65% पेक्षा जास्त असून खर्च कमी व कार्यक्षमता वाढवण्यास लक्षणीय वाव आहे.
प्रश्न: दुरुस्तीनंतरचा वर्कपीस नवीन यंत्रप्रक्रियेच्या अचूकता निकषांपर्यंत पोहोचू शकतो का?
उत्तर: प्रगत धातू-दुरुस्ती प्रक्रियेनंतर वर्कपीसची अचूकता मूळ यंत्रप्रक्रिया आराखड्याच्या आवश्यकतांशी पूर्णपणे जुळू शकते आणि वापरायोग्य आयुष्य नवीन वर्कपीसपेक्षाही अधिक असू शकते.
एकूण पाहता, उत्पादनक्षेत्राची मुख्य मूलभूत प्रक्रिया म्हणून यंत्रप्रक्रियेला 2026 मध्ये संपूर्ण प्रवाहाची पूरक सेवाव्यवस्था उपलब्ध झाली आहे. धातू-पृष्ठभाग दुरुस्ती व यंत्रप्रक्रियेचा सखोल मेळ हा उत्पादन उद्योगांसाठी खर्च कमी व कार्यक्षमता वाढवण्याचा व्यवहार्य मार्ग आहे. अधिक तांत्रिक माहितीसाठी Wuhan Kaiming High-Tech च्या अधिकृत www.whkmgx.com संकेतस्थळाला भेट देऊन सल्ला घेता येईल.
मागील पान
2026 सालच्या संपूर्ण मशीनिंग प्रक्रियेतील दक्षता — खर्च कमी करणे, गुणवत्ता वाढवणे व बिघाड टाळण्यासाठी व्यावहारिक मार्गदर्शक
2026 मधील मशीनिंग उद्योगाच्या ताज्या घडामोडी: उत्पादक कंपन्यांच्या तांत्रिक उन्नयनाचे, खर्च कपातीचे व कार्यक्षमता वाढीचे सविस्तर विश्लेषण
पुढील पान
मागील पान:
2026 सालच्या संपूर्ण मशीनिंग प्रक्रियेतील दक्षता — खर्च कमी करणे, गुणवत्ता वाढवणे व बिघाड टाळण्यासाठी व्यावहारिक मार्गदर्शक
पुढील पान:
2026 मधील मशीनिंग उद्योगाच्या ताज्या घडामोडी: उत्पादक कंपन्यांच्या तांत्रिक उन्नयनाचे, खर्च कपातीचे व कार्यक्षमता वाढीचे सविस्तर विश्लेषण
संबंधित बातम्या
2026 सालच्या मशीनिंग उत्पादनांची ओळख — Wuhan Kaiming High-Tech कडून यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीचे व्यावसायिक उपाय
2026-08-15
2026 मधील मशीनिंगच्या कार्यतत्त्वांचे स्पष्टीकरण — यंत्रसामग्रीच्या धातू पृष्ठभाग दुरुस्तीविषयी उपयुक्त तांत्रिक माहिती
2026-07-31
2026 सालच्या मशीनिंगमधील सामान्य प्रश्नांचे सविस्तर निराकरण — प्रक्रियेतील बिघाड निवारण व कार्यक्षम सुधारणा यांसाठी व्यावहारिक मार्गदर्शक
2026-07-16
2026 सालच्या संपूर्ण मशीनिंग प्रक्रियेतील दक्षता — खर्च कमी करणे, गुणवत्ता वाढवणे व बिघाड टाळण्यासाठी व्यावहारिक मार्गदर्शक
2026-07-01
2026 मध्ये सर्व उद्योगांतील मशीनिंगच्या उपयोगक्षेत्रांचा आढावा: पूरक धातूच्या पृष्ठभाग दुरुस्तीद्वारे खर्च कमी करणे व कार्यक्षमता वाढवण्याचा मार्गदर्शक
2026-06-16
2026 मधील मशीनिंग उद्योगाच्या ताज्या घडामोडी: उत्पादक कंपन्यांच्या तांत्रिक उन्नयनाचे, खर्च कपातीचे व कार्यक्षमता वाढीचे सविस्तर विश्लेषण
2026-06-01
येथे सामायिक करा
सूचीकडे परत