Minőségi körút: a piaci helyzet megismerése, műszaki tapasztalatcsere és minőségellenőrzés – vállalatunk cselekszik!
Hírközpont
Kezdőlap
Vállalati hírek
Iparági hírek
A gépi megmunkálás ágazati alkalmazásainak áttekintése 2026-ban: útmutató a költségcsökkentéshez és hatékonyságjavításhoz fémfelület-javítással
Közzétéve:
2026-06-16
A cikk a megmunkálás különféle alkalmazásait elemzi a 2026. évi legfrissebb ágazati kutatási adatokkal: összegzi az eltérő iparági igényeket és gyakori nehézségeket, a Wuhan Kaiming High-Tech bevált fémfelület-javítási megoldásaival együtt gyakorlati útmutatót adva a teljes megmunkálási költség optimalizálásához és a munkadarabok élettartamának növeléséhez.
📋 Tartalomjegyzék
A megmunkálás alapfogalmának magyarázata
A megmunkálás fő alkalmazásai a nehézgépgyártásban
A megmunkálás tipikus alkalmazásai az újenergetikai szélenergia-iparban
A megmunkálás alkalmazási területei a teljes járműgyártásban
Megmunkált darabok gyakori károsodásaihoz kapcsolódó javítási megoldások
Gyakorlati szempontok a megmunkált darabok élettartamának növeléséhez
Új ágazati fejlődési irányok a gépi megmunkálás alkalmazásában 2026-ban
A gépi megmunkálás a munkadarab alakját, méreteit vagy tulajdonságait forgácsolással és más eljárásokkal módosító módszer
, a modern gyártás alapvető technológiájaként a gépi megmunkálás 2026-ra már szinte minden ipari termelési területen megjelent. Az egyes alkalmazások pontossági követelményei, fogyóanyagainak tulajdonságai és üzemeltetési-karbantartási előírásai jelentősen eltérnek. Sok vállalat a megmunkált alkatrészek kopásakor mérlegelés nélkül a gyártóhoz történő visszaszállítást és újramegmunkálást választja, ezzel növelve termelési és fenntartási költségeit. A Wuhan Kaiming High-Tech Co., Ltd. több mint tíz éve foglalkozik gépberendezések fémfelületeinek javításával, szolgáltatásai több mint ezer gyártóvállalatra terjednek ki. A különféle megmunkálási alkalmazásokban jelentkező kopási problémák kezelésében széles körű, bevált gyakorlati tapasztalatot szerzett.
A megmunkálás fő alkalmazásai a nehézgépgyártásban
A megmunkálás a nehézgépgyártás alapvető technológiája: szinte minden nagy kitermelő-, kohászati és szállítóberendezés fő alkatrésze csak nagy pontosságú megmunkálással felel meg a használati előírásoknak. E területen a darabok rendszerint nagyok, nehezek, és a pontossági hibával szembeni tűrés csekély.
Nehéz bányászati kitermelőgépek alkatrészeinek megmunkálási igényei
A bányászati kitermelőgépek egész évben erősen poros, nagy lökésszerű terhelésű környezetben működnek. A hidraulikus bányatámok oszlopainál, a fejtőgépek dobtengelyeinél és más alkatrészeknél a megmunkálási pontosság általában IT7 vagy annál szigorúbb követelményű, a felületi érdességet pedig Ra1.6 értéken belül kell tartani. Ha ezek az alkatrészek helyileg elkopnak, a hagyományos eljárás gyakran a teljes berendezés szétszerelését és a gyári újramegmunkálást igényli, rendkívül nagy leállási veszteséggel.
Nagyméretű kohászati hengerek és henger-tengelyek egyedi megmunkálási követelményei
A kohászatban alkalmazott szállító- és támasztóhengerek tömege gyakran több tonna. Megmunkálásukkor szigorúan szabályozni kell a radiális ütést. Tartós, magas hőmérsékletű üzemben a hengerfelületen gödrösödés és kopás alakulhat ki, közvetlenül rontva az előállított lemez pontosságát. Sok kohászati vállalat rendszeres pótalkatrész-készlettel védekezik a megmunkált hengerek és tengelyek elhasználódása ellen, így készletezési költségei tartósan magasak.
A megmunkálás tipikus alkalmazásai az újenergetikai szélenergia-iparban
A megmunkálás a szélerőmű-berendezések gyártásának sajátos, nélkülözhetetlen alapeljárása. Ezek hosszú ideig kültéren, felügyelet nélkül működnek; fő alkatrészeik pontossága közvetlenül meghatározza a teljes gép élettartamát és áramtermelési hatásfokát. Kínában 2026 során tovább nő a telepített szélenergia-kapacitás, és gyorsan bővül a kapcsolódó megmunkálási és fenntartási igény.
Szélturbina-főtengelyek precíziós megmunkálásának technológiai előírásai
A szélturbinák főtengelye a nyomatékátvitel kulcsfontosságú eleme. Megmunkálásakor nemcsak az alak- és helyzettűrések tervezési előírásoknak való megfelelését kell biztosítani, hanem dinamikus kiegyensúlyozási vizsgálatot is kell végezni az üzem közbeni rendellenes rezgések elkerülésére. A szerelőkarima csavarfuratainak helyzethibáját 0.02 milliméteren belül kell tartani. A tengeri szélturbinák főtengelyei a megmunkálás után különleges korrózióvédő bevonatot is igényelnek.
Szélturbinatornyok kötőelemeinek sorozatmegmunkálási nehézségei
A szélturbinatornyok különféle karimái és csavaros kötőelemei sorozatban megmunkált alkatrészek; egyetlen megrendelés mennyisége több ezer darab is lehet. Ha a megmunkálás során tűrésen kívüli méretek keletkeznek, az azonnali selejtezés jelentős anyagveszteséggel jár. Sok kis- és közepes szélenergia-ipari beszállító ezért olcsóbb mérethelyesbítési megoldásokat keres a megmunkálási selejtarány csökkentésére.
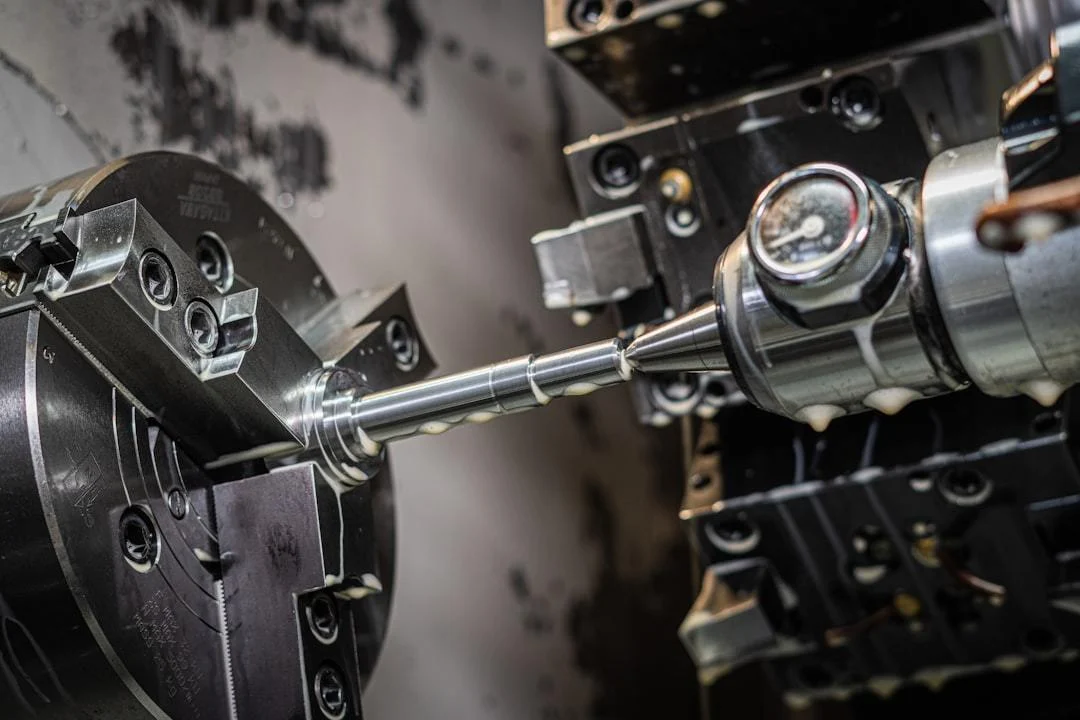
A kép forrása:
unsplash
A megmunkálás alkalmazási területei a teljes járműgyártásban
Az autógyártásban a megmunkálás a fő hajtáselemektől a karosszériaszerkezetig a teljes láncot lefedi. Az újenergiás járműipar gyors fejlődése 2026 során új pontossági, hatékonysági és tömegcsökkentési követelményeket is támaszt.
Újenergiás járművek alvázelemeinek nagy pontosságú megmunkálási követelményei
Az újenergiás járművek alváza jóval integráltabb a hagyományos belső égésű motoros autókénál. Az egy darabban nyomásöntött nyers alváz illeszkedő felületeit precíziós megmunkálással kell a szerelési előírásokra alakítani; a tűréspontosság követelménye több mint 30%-kal szigorúbb, a felületi síklapúság pedig közvetlenül befolyásolja a menetstabilitást.
A motorok fő alkatrészeinek megmunkálási pontosságszabályozása
Belső égésű motoros és hatótávnövelős újenergiás járműveknél egyaránt több megmunkálási műveleten megy át a főtengely, vezérműtengely, motorblokk és más fő alkatrész. Pontosságuk közvetlenül meghatározza a motor energiafogyasztását és élettartamát; az ágazat általában 10 tízezer kilométernél hosszabb élettartamot követel meg az alkatrészek megmunkálási pontossága tekintetében.
Megmunkált darabok gyakori károsodásaihoz kapcsolódó javítási megoldások
A megmunkált darabok hosszú használata során elkerülhetetlen a kopás, karcolás és méreteltérés. Selejtezésük és újragyártásuk gyakran a javítás többszörösébe kerül. Bevált fémfelület-javítással az alapszerkezet megőrzése mellett visszaállítható az eredeti megmunkálási pontosság.
A kopott megmunkált munkadarab felületét zsírtalanítják, vízkő- és lerakódásmentesítik, majd érdesítő előkezelést végeznek, hogy a javítóanyag és alapanyag kötési szilárdsága megfeleljen a követelményeknek
Korszerű, hődeformációt nem okozó fémjavító anyaggal végzik a feltöltést és a felrakást. A munkadarab hőmérsékletét a teljes folyamat alatt 70 Celsius-fok alatt tartják, így nem következik be alakváltozás
Helyi másodlagos készre munkálással az eredeti megmunkálási rajz pontosságára állítják be, a teljes egység gyárba visszaszállítása nélkül
Összehasonlítási szempontok
Hagyományos, gyárba visszaszállítással járó megmunkálás
A Kaiming High-Tech helyszíni javítási megoldása
Kivitelezési idő
7–15 nap
2–48 óra
Teljes költség
Az új alkatrész beszerzési költségének 60%–80%-a
Az új alkatrész beszerzési költségének 20%–40%-a
Munkadarab-deformációs arány
Körülbelül 15%
0.1% alatt
A helyszíni kivitelezés megvalósíthatósága
Alacsony
Helyszíni munka a gép szétszerelése nélkül
Felületi kopás javítása utólagos megmunkálás nélkül
Tengelycsapfelületek, csapágyhelyek és más szokásos kopások esetén egyáltalán nem szükséges az alkatrészt kiszerelni és megmunkálóműhelybe szállítani. A javítócsapat közvetlenül az üzemben, a gép eredeti helyén javíthat. Befejezés után 2 órával helyreállhat a normál termelés, szinte további leállási veszteség nélkül.
Megmunkált darabok méreteltérésének olcsó korrekciója
Sorozatgyártáskor a tűrésen kívüli furatátmérők vagy a túl kis tengelyátmérők korszerű, nemfémes hegesztés jellegű javítási eljárásokkal gyorsan visszaállíthatók az előírt tartományba. Ennek költsége jóval kisebb a teljes selejtezés és az újbóli gyártás költségénél. Az ilyen eljárásokat Kínában már több autóalkatrész-gyártó központban széles körben alkalmazzák.
Gyakorlati szempontok a megmunkált darabok élettartamának növeléséhez
A megmunkált darab élettartamát nem kizárólag az alapanyag határozza meg. Megfelelő utókezeléssel és napi fenntartással jelentősen hosszabbítható a használat és csökkenthető a teljes termelési-fenntartási költség.
Felületerősítő kezelés megmunkálás után
A kész munkadarab felhasználástól függően volfrám-karbid bevonatot, nagyfrekvenciás edzést vagy más felületerősítést kaphat, amellyel kopásállósága 2–3-szorosára növelhető. Sok nehézipari vállalatnál az eljárás után több mint 60%-kal csökkent a fő alkatrészek cseregyakorisága.
A kopás előrejelzése a megmunkálógépek napi fenntartásában
A vállalatok rendszeres állapotellenőrzési nyilvántartást vezethetnek megmunkált alkatrészeikről, és 1–2 havonta megmérhetik a fő üzemi elemek kopását. Már 0.5 milliméternél kisebb kopásnál előre ütemezhetik a javítást, hogy a további károsodás ne zavarja meg a rendes termelést.
Új ágazati fejlődési irányok a gépi megmunkálás alkalmazásában 2026-ban
2026-ban a gépi megmunkálási ágazat egészében a nagy pontosság, a kis veszteség és a rugalmasság felé halad. A környezetkímélő és alacsony szén-dioxid-kibocsátást ösztönző intézkedések miatt egyre több vállalat figyel a megmunkálási anyagtakarékosságra, és a fémjavítási eljárások is egyre elterjedtebbek.
A digitális rugalmas megmunkálás elterjedt alkalmazásai
2026-ban egyre több kis- és közepes gyártóvállalat vezet be digitális, rugalmas megmunkálósorokat. Ezek sok befogókészülék cseréje nélkül alkalmazkodnak eltérő méretű munkadarabokhoz, és a hagyományos megmunkálósorokhoz képest több mint 40%-kal növelik a termelékenységet.
A környezetbarát, energiahatékony megmunkálás szakpolitikai irányainak gyakorlati alkalmazási területei
A legújabb kínai zöldgyártás-értékelési rendszer a megmunkálás anyagkihasználását is a mutatók közé emelte. A régi munkadarabok élettartamát meghosszabbító javítási eljárások segítségével a vállalatok könnyen elérhetik a 85% feletti anyagkihasználási követelményt.
Gyakori kérdések
Kérdés: Enyhén kopott, megmunkált alkatrészt feltétlenül vissza kell küldeni a gyárba újramegmunkálásra?
Válasz: Nem feltétlenül. Az enyhe kopás közvetlenül a helyszínen javítható fémfelület-javítási eljárással. A berendezés szétszerelése és műhelybe szállítása nélkül helyreállíthatók az eredeti megmunkálási pontossági követelmények, lényegesen kisebb összköltséggel, mint újramegmunkálás esetén.
Kérdés: Mely iparágak adják a megmunkált munkadarabok javítási igényének legnagyobb részét?
Válasz: A 2026. évi ágazati adatok szerint a nagyméretű, megmunkált alkatrészek javítási igényének több mint 65%-a a nehéziparból, a szélenergetikából és a kohászatból származik. Jelentős lehetőség van költségcsökkentésre és hatékonyságjavításra.
Kérdés: Elérheti a javított munkadarab az új megmunkálás pontossági előírásait?
Válasz: A korszerű fémjavítási eljárással kezelt munkadarabok pontossága teljesen megfelelhet az eredeti megmunkálási rajz követelményeinek, élettartamuk pedig akár az új munkadarabokét is felülmúlhatja.
Összességében a gépi megmunkáláshoz mint alapvető gyártási eljáráshoz 2026-ra teljes folyamatot lefedő szolgáltatási rendszer alakult ki. A fémfelület-javítás szoros összekapcsolása a megmunkálási feladatokkal járható út a gyártóvállalatok költségcsökkentéséhez és hatékonyságnöveléséhez. További műszaki részletek és egyeztetés a Wuhan Kaiming High-Tech hivatalos honlapján: www.whkmgx.com
Előző oldal
A megmunkálás teljes folyamatának tudnivalói 2026-ban: gyakorlati útmutató a költségcsökkentéshez, minőségjavításhoz és hibamegelőzéshez
A gépi megmunkálási ágazat legfrissebb hírei 2026-ban: átfogó áttekintés a gyártóvállalatok műszaki korszerűsítéséről, költségcsökkentéséről és hatékonyságjavításáról
Következő oldal
Előző oldal:
A megmunkálás teljes folyamatának tudnivalói 2026-ban: gyakorlati útmutató a költségcsökkentéshez, minőségjavításhoz és hibamegelőzéshez
Következő oldal:
A gépi megmunkálási ágazat legfrissebb hírei 2026-ban: átfogó áttekintés a gyártóvállalatok műszaki korszerűsítéséről, költségcsökkentéséről és hatékonyságjavításáról
Kapcsolódó hírek
Megmunkálási szolgáltatások 2026-ban: a Wuhan Kaiming High-Tech professzionális gépészeti fémfelület-javítási megoldásai
2026-08-15
A megmunkálás működési elve 2026-ban: közérthetően a gépészeti fémfelületek szakszerű helyreállításáról
2026-07-31
Gyakori megmunkálási kérdések 2026-ban: gyakorlati útmutató a technológiai hibák kezeléséhez és a hatékony optimalizáláshoz
2026-07-16
A megmunkálás teljes folyamatának tudnivalói 2026-ban: gyakorlati útmutató a költségcsökkentéshez, minőségjavításhoz és hibamegelőzéshez
2026-07-01
A gépi megmunkálás ágazati alkalmazásainak áttekintése 2026-ban: útmutató a költségcsökkentéshez és hatékonyságjavításhoz fémfelület-javítással
2026-06-16
A gépi megmunkálási ágazat legfrissebb hírei 2026-ban: átfogó áttekintés a gyártóvállalatok műszaki korszerűsítéséről, költségcsökkentéséről és hatékonyságjavításáról
2026-06-01
Megosztás:
Vissza a listához