Laatukiertueella selvitetään markkinatilannetta ja vaihdetaan teknistä tietoa. Yritys toimii laadun hallitsemiseksi!
Uutiskeskus
Etusivu
Yritysuutiset
Toimialauutiset
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
Julkaistu:
2026-06-16
Artikkeli tarkastelee koneistuksen eri käyttökohteita ja kokoaa eri alojen tarpeet sekä yleiset ongelmat vuoden 2026 uusimmista tutkimuksista. Wuhan Kaiming High-Techin vakiintuneet metallipintakorjaukset tarjoavat valmistusyrityksille käytännön tukea koko koneistusketjun kustannusten hallintaan ja kappaleiden käyttöiän pidentämiseen.
📋 Sisällysluettelo
Koneistuksen keskeinen määritelmä
Koneistuksen keskeiset käyttökohteet raskaassa laitevalmistuksessa
Koneistuksen tyypilliset käyttökohteet tuulivoima-alalla
Koneistuksen kattavuus autonvalmistuksessa
Koneistettujen kappaleiden yleisiin vaurioihin sopivat korjaukset
Käytännön toimet koneistettujen kappaleiden käyttöiän pidentämiseen
Koneistuksen käyttökohteiden uudet toimialasuuntaukset vuonna 2026
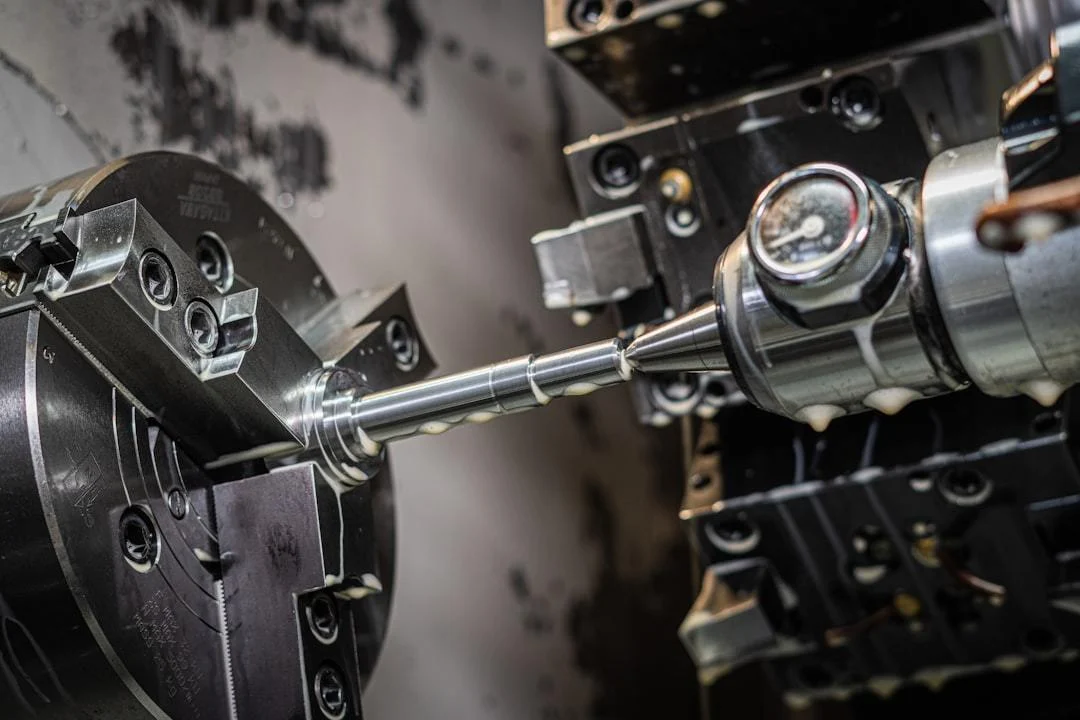
Koneistus muuttaa kappaleen muotoa, mittoja tai ominaisuuksia esimerkiksi mekaanisella lastuamisella
, nykyaikaisen valmistuksen keskeisenä perustekniikkana koneistus ulottuu vuonna 2026 lähes kaikille teollisen tuotannon aloille. Eri kohteiden tarkkuusvaatimukset, kulutusmateriaalien ominaisuudet ja kunnossapitostandardit eroavat selvästi. Monet yritykset lähettävät kuluneet koneistetut osat sokeasti takaisin uudelleenkoneistukseen ja kasvattavat siten tuotannon käyttö- ja kunnossapitokustannuksia. Wuhan Kaiming High-Tech Co., Ltd. on keskittynyt mekaanisten laitteiden metallipintojen korjaukseen yli kymmenen vuotta ja palvellut yli tuhatta valmistusyritystä. Sille on kertynyt runsaasti käytännössä koeteltua kokemusta eri koneistuskohteiden kulumaongelmista.
Koneistuksen keskeiset käyttökohteet raskaassa laitevalmistuksessa
Koneistus on raskaan laitevalmistuksen perusta. Lähes kaikkien suurten kaivos-, sulatus- ja kuljetuslaitteiden ydinosat vaativat tarkkuuskoneistusta käyttövaatimuksiin. Tyypillisiä ovat suuri koko ja paino sekä pieni virhemarginaali.
Kaivosten raskaiden louhintalaitteiden osien koneistustarpeet
Kaivosten louhintalaitteet toimivat jatkuvasti pölyisissä ja voimakkaasti iskevissä olosuhteissa. Esimerkiksi hydraulisten kaivostukien pystytukien ja louhintakoneiden rumpuakselien koneistustarkkuudelta vaaditaan yleisesti vähintään IT7-luokkaa, ja pinnankarheuden on oltava enintään Ra1.6. Jos tällainen osa kuluu paikallisesti, perinteinen käsittely vaatii usein koko koneen purkamisen ja palauttamisen tehtaalle uudelleen koneistettavaksi. Seisokin aiheuttama menetys on hyvin suuri.
Metallurgian suurten tela-akselien räätälöidyn koneistuksen vaatimukset
Metallurgian kuljetus- ja tukitelat painavat tavallisesti useita tonneja. Niiden koneistuksessa on hallittava säteisheitto tarkasti. Pitkäaikainen kuuma käyttö aiheuttaa pintoihin pistevaurioita ja kulumaa, jotka heikentävät valmistetun levyn tarkkuutta. Monet yritykset varastoivat säännöllisesti varaosia tela-akselien kulumista varten, joten varastokustannukset pysyvät suurina.
Koneistuksen tyypilliset käyttökohteet tuulivoima-alalla
Koneistus on tuulivoimalaitteiden tuotannon välttämätön ydintekniikka. Pitkäaikainen valvomaton ulkokäyttö tekee osien tarkkuudesta ratkaisevan käyttöiälle ja hyötysuhteelle. Kiinan tuulivoimakapasiteetti kasvaa vuonna 2026, ja koneistuksen ylläpitotarve kasvaa nopeasti sen mukana.
Tuulivoimalan pääakselin tarkkuuskoneistuksen menetelmästandardi
Tuulivoimalan pääakseli on vääntömomentin siirron keskeinen osa. Koneistuksessa geometristen toleranssien pitää täyttää suunnitteluvaatimukset, ja dynaaminen tasapainotus testataan poikkeavan käytönaikaisen tärinän välttämiseksi. Asennuslaipan pultinreikien sijaintivirheen pitää olla enintään 0.02 millimetriä. Merituulivoimalan pääakseli tarvitsee koneistuksen jälkeen lisäksi erityisen korroosiosuojapinnoituksen.
Tuulivoimalatornin liitososien sarjakoneistuksen ongelmakohdat
Tuulivoimalatornin laipat ja pulttiliitokset ovat sarjakoneistettuja osia. Yksi tilaus voi sisältää tuhansia kappaleita. Jos koneistuksessa syntyy mittatoleranssin ylityksiä, suora hylkääminen aiheuttaa paljon materiaalihukkaa. Monet pienet ja keskisuuret tuulivoimalatoimittajat etsivät siksi halvempia mittakorjausratkaisuja koneistusvaiheen hylkyosuuden vähentämiseksi.
Kuvan lähde:
Unsplash
Koneistuksen kattavuus autonvalmistuksessa
Autoteollisuuden koneistus kattaa voimalinjan ydinosista korirakenteisiin. Vuoden 2026 sähköautokehitys asettaa uusia tarkkuus-, tehokkuus- ja keveysvaatimuksia.
Sähköautojen alustanosien tarkkuuskoneistusvaatimukset
Sähköauton alusta on polttomoottoriautoa integroidumpi. Yhtenäisen painevalun aihioon koneistetaan asennusvaatimusten mukaiset sovitepinnat. Toleranssitarkkuusvaatimus on yli 30 % suurempi kuin polttomoottoriautossa, ja pinnan tasaisuus vaikuttaa suoraan ajovakauteen.
Moottorin keskeisten osien koneistustarkkuuden hallinta
Polttomoottori- ja toimintamatkan pidentimellä varustettujen sähköautojen kampiakselit, nokka-akselit ja sylinterilohkot tarvitsevat useita koneistusvaiheita. Tarkkuus määrää energiankulutusta ja käyttöikää. Alan yleinen vaatimus on yli 10 kymmenentuhannen kilometrin käyttöikä koneistetuille osille.
Koneistettujen kappaleiden yleisiin vaurioihin sopivat korjaukset
Pitkä käyttö aiheuttaa koneistettuun kappaleeseen kulumaa, naarmuja ja mittapoikkeamia. Uudelleenvalmistus maksaa usein moninkertaisesti korjaukseen verrattuna. Vakiintunut metallipintakorjaus palauttaa alkuperäisen tarkkuuden perusrakenteen säilyttäen.
Poista kuluneen koneistetun kappaleen pinnasta öljy ja lika ja karhenna esikäsittelyssä, jotta korjausmateriaalin ja perusmateriaalin liitoslujuus täyttää vaatimukset.
Täyttöpinnoitus tehdään kehittyneellä metallikorjausmateriaalilla ilman lämpömuodonmuutosta. Työkappaleen lämpötila pidetään koko ajan enintään 70 celsiusasteessa, jolloin muodonmuutosta ei synny.
Paikallinen toinen viimeistelykoneistus kalibroi tarkkuuden alkuperäispiirustukseen ilman koko laitteen tehdaspalautusta.
Vertailukohta
Perinteinen tehdaskoneistus
Kaiming High-Techin paikalliskorjausratkaisu
Työn kesto
7-15 päivää
2-48 tuntia
Kokonaiskustannus
60 %-80 % uuden osan hankintahinnasta
20 %-40 % uuden osan hankintahinnasta
Työkappaleiden muodonmuutososuus
Noin 15%
Alle 0.1 %
Kohdetyön toteuttamiskelpoisuus
Pieni
Mahdollistaa paikallistyön laitetta purkamatta
Kuluneen koneistuspinnan korjaus ilman uutta koneistusta
Tavallisen akselikaulan tai laakeripaikan kulumaa ei tarvitse purkaa ja kuljettaa verstaalle. Korjausryhmä voi toimia tuotantopaikalla laitteen alkuperäisessä asemassa. Normaali tuotanto voidaan palauttaa 2 tunnissa valmistumisesta, lähes ilman ylimääräistä seisokkitappiota.
Koneistetun kappaleen mittapoikkeamien edullinen korjaus
Sarjakoneistuksessa syntyvä reiän halkaisijan toleranssiylitys tai liian pieni akselihalkaisija voidaan korjata nopeasti hyväksyttävälle alueelle kehittyneillä korjausmenetelmillä, jotka eivät perustu metallien hitsaukseen. Kustannus on huomattavasti pienempi kuin koko osan hylkäämisessä ja uudelleenkoneistuksessa. Menetelmiä käytetään jo laajasti useissa Kiinan autonosien tuotantokeskuksissa.
Käytännön toimet koneistettujen kappaleiden käyttöiän pidentämiseen
Koneistetun osan käyttöikä ei riipu vain perusmateriaalista. Sopiva jälkikäsittely ja päivittäinen ylläpito pidentävät käyttöä huomattavasti ja alentavat tuotannon kokonaiskustannuksia.
Pintalujitus koneistuksen jälkeen
Koneistuksen jälkeen voidaan valita käyttökohteeseen volframikarbidipinnoitus, suurtaajuuskarkaisu tai muu pintalujitus. Kulumiskestävyys voi kasvaa 2-3-kertaiseksi. Monissa raskaan teollisuuden yrityksissä keskeisten osien vaihtotiheys laski yli 60 %.
Kuluman ennakointi koneistuksen päivittäisessä kunnossapidossa
Yritys voi pitää koneistettujen osien määräaikaistarkastusrekisteriä ja mitata keskeisten käyttöosien kuluman 1-2 kuukauden välein. Korjaus ajoitetaan jo kuluman ollessa alle 0.5 millimetriä, jotta kasvava vaurio ei haittaa normaalia tuotantoa.
Koneistuksen käyttökohteiden uudet toimialasuuntaukset vuonna 2026
Koneistusala kehittyy vuonna 2026 kohti suurempaa tarkkuutta, pienempiä häviöitä ja joustavuutta. Vähähiilinen politiikka ohjaa yhä useampia yrityksiä materiaalien säästöön koneistuksessa, ja metallikorjausmenetelmät yleistyvät edelleen.
Digitaalisen joustavan koneistuksen yleistyvät käyttökohteet
Vuonna 2026 yhä useammat pienet ja keskisuuret valmistusyritykset ottavat käyttöön digitaalisia joustavia koneistuslinjoja. Ne sopivat erikokoisille työkappaleille ilman lukuisten kiinnittimien vaihtoa ja parantavat tuottavuutta yli 40 % perinteisiin linjoihin verrattuna.
Politiikan ohjaaman ympäristöä säästävän ja vähän kuluttavan koneistuksen käyttökohteet
Kiinan uusimmassa vihreän valmistuksen arvioinnissa koneistuksen materiaalihyötysuhde kuuluu mittareihin. Vanhojen osien käyttöiän pidentäminen korjauksella auttaa saavuttamaan yli 85 %:n materiaalihyötysuhdevaatimuksen.
Yleiset kysymykset
Kysymys: pitääkö lievästi kulunut koneistettu osa lähettää takaisin tehtaalle koneistettavaksi?
Vastaus: ei välttämättä. Lievä kuluma voidaan korjata paikan päällä metallipintojen korjausmenetelmällä ilman purkamista ja tehdaskorjausta. Alkuperäiset koneistustarkkuusvaatimukset voidaan palauttaa selvästi uudelleenkoneistusta edullisemmin.
Kysymys: millä aloilla koneistettujen osien korjaustarve on suurin?
Vastaus: vuoden 2026 toimialatietojen mukaan raskaan teollisuuden, tuulivoiman ja metallurgian suuret koneistetut osat muodostavat yli 65 % korjaustarpeesta. Kustannusten ja tehokkuuden parantamisvara on huomattava.
Kysymys: voiko korjattu kappale täyttää uuden koneistetun osan tarkkuusvaatimukset?
Vastaus: edistyneellä metallikorjausmenetelmällä käsitellyn kappaleen tarkkuus voi vastata täysin alkuperäistä koneistuspiirustusta, ja käyttöikä voi jopa ylittää uuden kappaleen käyttöiän.
Vuonna 2026 koneistuksella on valmistuksen keskeisenä menetelmänä kattava palveluketju. Metallipintakorjauksen tiivis yhdistäminen koneistuskohteisiin on toteuttamiskelpoinen säästö- ja tehostamistapa. Teknisiä lisätietoja saa Wuhan Kaiming High-Techin sivustolta www.whkmgx.com.
Edellinen sivu
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
Koneistusalan ajankohtaiset uutiset vuonna 2026: valmistusyritysten tekninen kehitys, kustannussäästöt ja tehokkuus
Seuraava sivu
Edellinen sivu:
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
Seuraava sivu:
Koneistusalan ajankohtaiset uutiset vuonna 2026: valmistusyritysten tekninen kehitys, kustannussäästöt ja tehokkuus
Aiheeseen liittyvät uutiset
Vuoden 2026 koneistustuotteiden esittely: Wuhan Kaimingin ammattimaiset ratkaisut koneiden metallipintojen korjaukseen
2026-08-15
Koneistuksen toimintaperiaatteet vuonna 2026: asiantuntijatietoa koneiden metallipintojen korjauksesta
2026-07-31
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
2026-07-16
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
2026-07-01
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
2026-06-16
Koneistusalan ajankohtaiset uutiset vuonna 2026: valmistusyritysten tekninen kehitys, kustannussäästöt ja tehokkuus
2026-06-01
Jaa
Takaisin luetteloon