Laatukiertueella selvitetään markkinatilannetta ja vaihdetaan teknistä tietoa. Yritys toimii laadun hallitsemiseksi!
Uutiskeskus
Etusivu
Yritysuutiset
Toimialauutiset
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
Julkaistu:
2026-07-16
Artikkeli keskittyy koneistuksen yleisiin kysymyksiin vuonna 2026. Se käsittelee peruskäsitteitä, tarkkuuspoikkeamien selvittämistä, laitteiden kulumista ja prosessien optimointia. Mittaustietojen vertailut ja käytännön työvaiheet auttavat koneistusyritysten henkilöstöä löytämään ongelmien syyt ja parantamaan koko prosessin tehokkuutta tarkoituksenmukaisesti.
📋 Sisällön yleiskuva
Artikkeli kokoaa vuoden 2026 koneistusalan Top30-kysymykset ja antaa mittaustietoon perustuvia käytännön ratkaisuja tuotannon harha-askelten välttämiseen.
Koneistuksen määritelmä ja alan yleiskuva vuonna 2026
Koneistus muuttaa kappaleen muotoa, mittoja tai ominaisuuksia mekaanisella lastuamisella, muovauksella ja muilla menetelmillä
, on laitevalmistuksen arvoketjun keskeinen perusvaihe. Vuonna 2026 Kiinan koneistusala kehittyy vakaasti kohti suurta tarkkuutta, pieniä häviöitä ja älykkyyttä.
Koneistuksen tärkeimmät käyttökohteet
Koneistuksen sovellusalueet ovat laajentuneet perinteisestä raskaasta koneenrakennuksesta esimerkiksi tarkkoihin elektroniikkaosiin, uusien energiamuotojen ajoneuvojen rakenneosiin sekä ilmailu- ja avaruustekniikan osiin. Eri sovellusten tarkkuus- ja tehokkuusvaatimukset poikkeavat huomattavasti toisistaan, joten ammattilaisten on valittava menetelmät todellisten tarpeiden perusteella.
Koneistusalan keskeiset kehityssuuntaukset vuonna 2026
Vuoden 2026 uusimman toimialatutkimuksen mukaan yli 62 % pienistä ja keskisuurista koneistusyrityksistä kokeilee jo metallipintakorjausta tärkeiden laitteiden käyttöiän pidentämiseksi ja kustannusten vähentämiseksi. Menetelmän markkinaosuus on kasvanut 37 % verrattuna 3 vuoden takaiseen.
Koneistuksen yleiset tarkkuuspoikkeamat ja niiden selvittäminen
Tarkkuuspoikkeamat ovat koneistuksen yleisimpiä ongelmia. Useimmat syyt löytyvät nopeasti vakioidulla selvityksellä ilman koneen tai työkalun suoraa vaihtoa.
Koneistetun kappaleen mittapoikkeamien keskeiset syyt
Vuoden 2026 vikakokoelman mukaan yli 80 % mittapoikkeamista liittyy kolmeen tekijään: koneen johteiden kuluneeseen välykseen, virheellisiin syöttöasetuksiin ja puutteelliseen kappaleen kiinnitykseen. Ne voidaan tarkistaa tärkeysjärjestyksessä.
Ratkaisuvaihtoehdot riittämättömään pinnankarheuteen
Jos pinnankarheus ei täytä vaatimuksia, tarkista ensin työkalun kuluminen ja jäähdytysnesteen syöttö. Säädä sitten tarvittaessa karan pyörimisnopeuden ja syötön suhdetta. Useimmiten vaatimukset voidaan saavuttaa vaihtamatta korkeamman luokan koneistuslaitteeseen.
Koneistuslaitteiden yleinen kuluminen ja ratkaisut
Keskeisen kaluston kuluma heikentää tuottavuutta ja hyväksyttyjen kappaleiden osuutta. Suunnitelmallinen korjaus pidentää käyttöikää ja pienentää kokonaispanostusta.
Kuluneiden konejohteiden tehokas korjaus
Perinteisesti useimmat yritykset vaihtavat kuluneet johteet uusiin, mikä on kokonaisuutena kallista. Nykyiset metallipintojen korjausteknologiat vahvistavat ja koventavat kuluneet kohdat laitetta purkamatta. Tarkkuus voi korjauksen jälkeen vastata uuden koneen tehdasvaatimuksia. Teknisiä lisätietoja on Wuhan Kaiming High-Techin verkkosivustolla www.whkmgx.com.
Työkalujen poikkeavan kulumisen ehkäisy arjessa
Pidä työkalukulumisen seurantaa ja määrittele varoitusrajat työkappalemateriaalien parametrien mukaan. Vaihda työkalu rajan lähestyessä, jotta äkillinen murtuma ei naarmuta kappaletta tai konepöytää.
Käytännön opas koneistusprosessin optimoinnin yleisiin kysymyksiin
Koneistuksen koko prosessin optimointi voidaan toteuttaa seuraavilla vakioiduilla vaiheilla yksi kerrallaan, jotta sokea parametrien muuttaminen ei häiritse normaalia tuotantoa:
Kokoa kaikkien viimeisten 3 kuukauden koneistettujen kappaleiden tuotantotiedot ja selvitä yleisimmät vikatyypit.
Testaa eri säätösuunnitelmien todellinen vaikutus erikseen 3 yleisimmälle vikatyypille.
Kirjaa toimivaksi todettu säätöratkaisu työpajan ohjeisiin ja kouluta tuotantohenkilöstö.
Arvioi optimoinnin tulokset puolen kuukauden välein ja tarkenna toimintaohjeita tilanteen mukaan.
Useiden koneistusyritysten käytännön mittausten mukaan edellä kuvattu vakioitu prosessi vähentää hylkäysosuutta keskimäärin noin 15 %. Se soveltuu hyvin käytännön käyttöön.
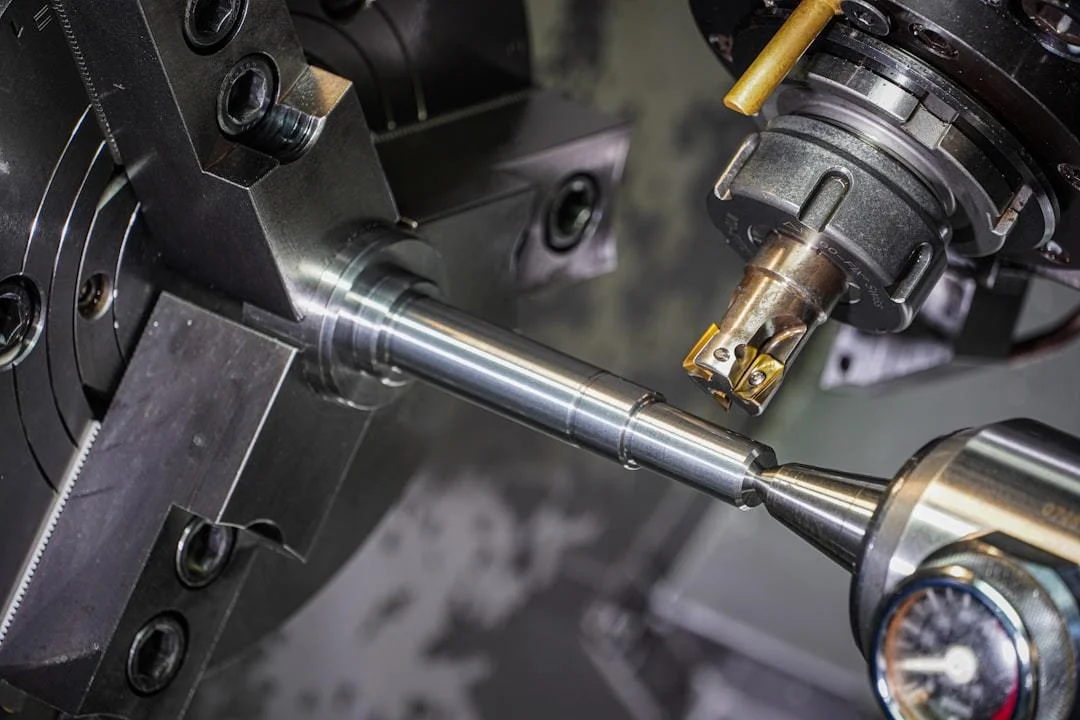
Kuvan lähde:
Unsplash
Miten pienten koneistuserien tehokkuus ja kustannukset tasapainotetaan?
Pienten räätälöityjen koneistuserien tilauksissa voidaan yhdistää yleiskäyttöiset kiinnittimet ja modulaariset koneistusohjelmat. Tämä vähentää erien välisiä asetusten vaihto- ja säätöaikoja ja tasapainottaa tuotantotehokkuutta ja toimintakustannuksia.
Erikoismateriaaleista valmistettujen työkappaleiden koneistuksessa huomioitavat asiat
Ruostumattomasta teräksestä, korkean lämpötilan seoksesta tai muusta erikoismateriaalista valmistettavalle työkappaleelle valitaan etukäteen materiaalikohtaiset erikoistyökalut ja jäähdytysneste. Laske syöttörajat etukäteen, jotta koneistuksessa vältetään työkappaleen muodonmuutos, työkalun murtuminen ja muut poikkeamat.
Koneistusmenetelmien mittaustietojen vertailu vuonna 2026
Riippumaton toimialatutkimusorganisaatio vertaili vuonna 2026 mittauksin kolmea yleistä koneistusta tukevaa menetelmää. Alla olevan taulukon keskeiset tiedot auttavat menetelmän valinnassa:
Vertailukohta
Perinteinen osien suora vaihto
Metallipinnan korjauksen tukiratkaisu
Koko koneen uudistussuunnitelma
Koneistusaika
7-15 päivää
2-3 päivää
30-45 päivää
Tarkkuuden säilymisaika
1-2 vuotta
3-5 vuotta
5-8 vuotta
Yksittäisen kappaleen koneistuskustannuksen osuus
100%
30%-40%
200%-300%
Käyttökohteet
Täysin vaurioituneen varaosan tilanne
Toleranssin ylittävän kulumisen tilanteet
Koko tuotantolinjan uudistaminen
Alan yleisen näkemyksen mukaan tarkoituksenmukainen metallipintakorjaus yhdistettynä koneistuslaitteiden rutiinihuoltoon on pienille ja keskisuurille yrityksille nykyisin kustannustehokas tapa säästää ja tehostaa toimintaa.
Pienten ja keskisuurten koneistusyritysten menetelmävalinnan keskeiset arviointiperusteet
Menetelmää valitessaan pienen tai keskisuuren koneistusyrityksen kannattaa ensin laskea panos-tuotossuhde. Kallista uudistusta ei pidä valita muodin vuoksi, vaan teknologia sovitetaan tilausten pitkäaikaisiin tarpeisiin.
Käytännön menetelmät prosessisäädön vaikutuksen todentamiseen
Koneistusmenetelmän muuttamisen jälkeen testataan vähintään 3 peräkkäistä erää ja yhteensä yli 100 työkappaletta. Parametrien keskiarvot lasketaan ennen laajaa käyttöönottoa, jotta pienen otoksen virhe ei aiheuta tarpeettomia tappioita.
Opas koneistusmenetelmien uudistamisen yleisten virheiden välttämiseen
Vuonna 2026 monet koneistusalan toimijat voivat menetelmiä uudistaessaan päätyä virhekäsityksiin, jotka lisäävät tarpeettomia kustannuksia. Ne kannattaa tunnistaa ennalta.
Onko korkean tarkkuuden tavoittelu ilman tarveharkintaa käytännössä tarpeellista?
Useimpien tavallisten teollisuuskappaleiden tarkkuusvaatimukset ovat tavanomaisten koneiden ulottuvilla. Harkitsematon tarkkuuskoneinvestointi voi nostaa kappalekustannusta ja heikentää tuotteen kilpailukykyä.
Vanhojen koneistuslaitteiden uudistamisen keskeiset arviointiperusteet
Jos vanhan koneistuslaitteen keskeinen rakenne on ehjä tai vauriot ovat vain palautuvia, koneistustarkkuus voidaan palauttaa pintakorjauksella ja yksittäisten osien vaihdolla. Alkuperäinen laite voidaan säilyttää käytössä sen sijaan, että se poistetaan suoraan ja korvataan uudella.
Yleiset kysymykset
Kysymys: kuinka usein koneistuslaitteiden rutiinihuolto kannattaa tehdä?
Vastaus: tavallisissa oloissa rutiinihuolto riittää 72 käyttötunnin välein. Raskaassa tuotannossa väliksi voidaan asettaa 48 tuntia pienten riskien ajoissa havaitsemiseksi.
Kysymys: voiko lievästi kuluneen koneistetun kappaleen korjata?
Vastaus: useimmat lievästi kuluneet koneistetut kappaleet voidaan käsitellä metallipintojen korjausteknologialla. Kustannus on vain noin 30 % uudelleenvalmistuksesta ja työ sujuu nopeammin.
Kysymys: miten pienien koneistuserien hylkäysosuutta hallitaan?
Vastaus: ensimmäiselle kappaleelle tehdään kattava tarkkuustarkastus. Kun parametrit on vahvistettu, aloitetaan sarjatuotanto. Mittanäyte jokaista 10 valmistettua kappaletta kohti auttaa hallitsemaan hylkäysosuutta.
Kysymys: mistä koneistusalan pääasiallinen kannattavuus syntyy vuonna 2026?
Vastaus: alan pääsuunta on keskittyä tiettyyn erikoisalueeseen, esimerkiksi tietynlaisten työkappaleiden valmistukseen. Laitteiden korjaustekniikka tukee toimintakustannusten pienentämistä ja kokonaiskilpailukykyä.
Koneistus on laitevalmistuksen keskeinen vaihe, jossa yleisten ongelmien hallinta alkaa ennakoinnista. Tieteellinen käyttö-, huolto- ja korjaussuunnitelma tukee pitkään vakaata tuotantoa.
Edellinen sivu
Koneistuksen toimintaperiaatteet vuonna 2026: asiantuntijatietoa koneiden metallipintojen korjauksesta
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
Seuraava sivu
Edellinen sivu:
Koneistuksen toimintaperiaatteet vuonna 2026: asiantuntijatietoa koneiden metallipintojen korjauksesta
Seuraava sivu:
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
Aiheeseen liittyvät uutiset
Vuoden 2026 koneistustuotteiden esittely: Wuhan Kaimingin ammattimaiset ratkaisut koneiden metallipintojen korjaukseen
2026-08-15
Koneistuksen toimintaperiaatteet vuonna 2026: asiantuntijatietoa koneiden metallipintojen korjauksesta
2026-07-31
Koneistuksen yleiset ongelmat vuonna 2026: käytännön opas prosessihäiriöiden ratkaisemiseen ja tehokkaaseen optimointiin
2026-07-16
Koneistuksen koko prosessin huomioitavat asiat vuonna 2026: käytännön opas kustannusten vähentämiseen, laadun parantamiseen ja vikojen ehkäisyyn
2026-07-01
Koneistuksen käyttökohteet eri toimialoilla vuonna 2026: metallipintojen korjauksella kustannussäästöjä ja tehokkuutta
2026-06-16
Koneistusalan ajankohtaiset uutiset vuonna 2026: valmistusyritysten tekninen kehitys, kustannussäästöt ja tehokkuus
2026-06-01
Jaa
Takaisin luetteloon