ଗୁଣବତ୍ତା ଅଭିଯାନ: ବଜାର ବୁଝିବା, ପ୍ରଯୁକ୍ତି ବିନିମୟ ଓ ଗୁଣବତ୍ତା ନିୟନ୍ତ୍ରଣ ପାଇଁ କମ୍ପାନୀ କାର୍ଯ୍ୟ କରୁଛି!
ସମ୍ବାଦ କେନ୍ଦ୍ର
ମୂଳପୃଷ୍ଠା
କମ୍ପାନୀ ସମ୍ବାଦ
ଶିଳ୍ପ ସମ୍ବାଦ
2026 ମେସିନିଂର ସାଧାରଣ ପ୍ରଶ୍ନର ବିସ୍ତୃତ ଉତ୍ତର: ପ୍ରକ୍ରିୟାଗତ ତ୍ରୁଟି ନିବାରଣ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
ପ୍ରକାଶନ ସମୟ:
2026-07-16
ଏହି ଲେଖା 2026ର ମେସିନିଂ କ୍ଷେତ୍ରର ବହୁ ପଚରାଯାଉଥିବା ପ୍ରଶ୍ନ ଉପରେ କେନ୍ଦ୍ରିତ। ମୂଳ ସଂଜ୍ଞା, ସଠିକତାର ବିଚ୍ୟୁତି ଖୋଜିବା, ଉପକରଣ କ୍ଷୟର ଉପଚାର ଓ ପ୍ରକ୍ରିୟା ସୁଧାର ଆଲୋଚନା କରେ। ବାସ୍ତବ ମାପନ ତଥ୍ୟ ତୁଳନା ଓ କାର୍ଯ୍ୟକାରୀ ପଦକ୍ଷେପ ଦ୍ୱାରା କର୍ମୀମାନଙ୍କୁ ସମସ୍ୟା ଶୀଘ୍ର ଖୋଜିବା ଏବଂ ସମଗ୍ର ମେସିନିଂ ପ୍ରକ୍ରିୟାର ଦକ୍ଷତା ଯଥୋଚିତ ଭାବେ ବଢ଼ାଇବାରେ ସହାୟତା କରେ।
📋 ବିଷୟବସ୍ତୁ ସାରାଂଶ
ଏହି ଲେଖାରେ 2026ରେ ମେସିନିଂ କ୍ଷେତ୍ରର କର୍ମୀମାନେ ସବୁଠାରୁ ଅଧିକ ପଚାରିଥିବା Top30 ସାଧାରଣ ପ୍ରଶ୍ନ ସଂଗ୍ରହ କରାଯାଇଛି। ପ୍ରକୃତ ଶିଳ୍ପ ମାପନ ତଥ୍ୟ ସହ ଯୋଡ଼ି ପ୍ରୟୋଗଯୋଗ୍ୟ ସନ୍ଦର୍ଭ ସମାଧାନ ଦିଆଯାଇଛି, ଯାହାଦ୍ୱାରା କର୍ମୀମାନେ ଉତ୍ପାଦନରେ ଅନାବଶ୍ୟକ ଭୁଲ ପଥ ଏଡ଼ାଇପାରିବେ।
ମେସିନିଂର ମୌଳିକ ସଂଜ୍ଞା ଓ 2026ର ଶିଳ୍ପ ବିକାଶ ପରିଚୟ
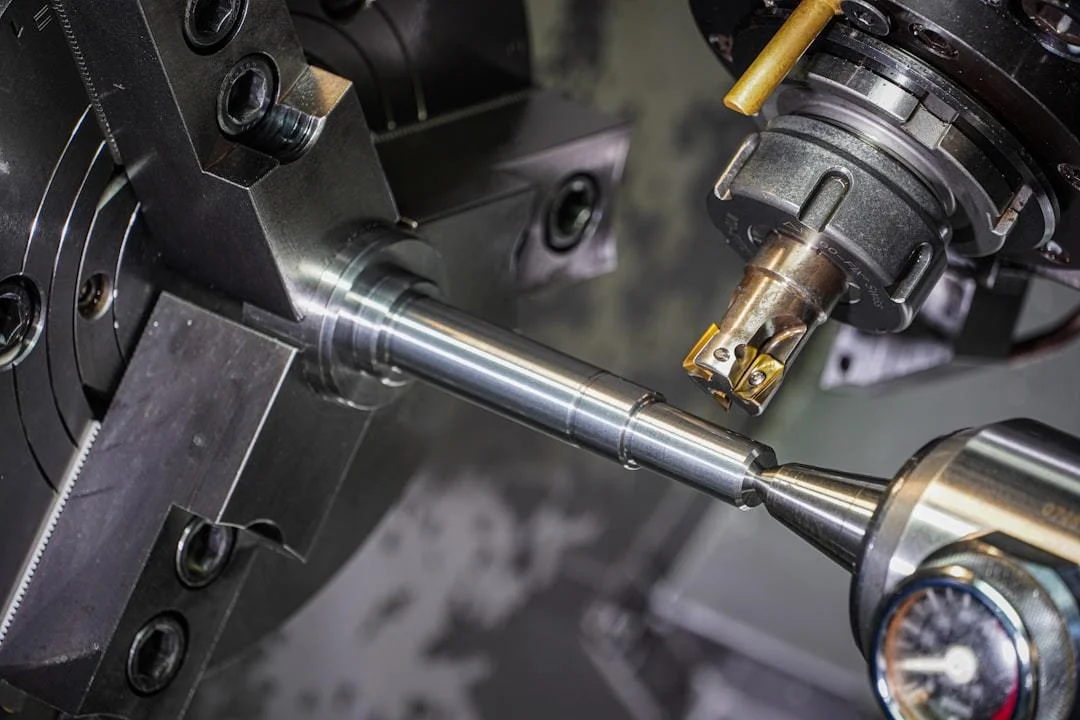
ମେସିନିଂ ହେଉଛି ଯାନ୍ତ୍ରିକ କଟିଂ, ବିକୃତି ଆଦି ପ୍ରକ୍ରିୟାରେ କାର୍ଯ୍ୟଖଣ୍ଡର ବାହ୍ୟ ଆକୃତି, ମାପ କିମ୍ବା ଗୁଣ ବଦଳାଇବାର ପ୍ରକ୍ରିୟା।
, ଉପକରଣ ଉତ୍ପାଦନ ଶିଳ୍ପ ଶୃଙ୍ଖଳର ମୁଖ୍ୟ ମୌଳିକ ପର୍ଯ୍ୟାୟ। 2026ରେ ଦେଶର ମେସିନିଂ ଶିଳ୍ପ ସାମଗ୍ରିକ ଭାବେ ଉଚ୍ଚ ସଠିକତା, କମ୍ କ୍ଷୟ ଓ ସ୍ମାର୍ଟ ପ୍ରଯୁକ୍ତି ଦିଗରେ ସ୍ଥିର ଭାବେ ଅଗ୍ରସର ହେଉଛି।
ମେସିନିଂର ମୁଖ୍ୟଧାରାର ପ୍ରମୁଖ ପ୍ରୟୋଗ ପରିସ୍ଥିତି
ବର୍ତ୍ତମାନ ମେସିନିଂର ପ୍ରଯୋଗ ପରିସର ପାରମ୍ପରିକ ଭାରୀ ଉପକରଣ ନିର୍ମାଣରୁ ସୂକ୍ଷ୍ମ ଇଲେକ୍ଟ୍ରୋନିକ୍ ଅଂଶ, ନୂତନ ଶକ୍ତି ଯାନର ଗଠନାତ୍ମକ ଅଂଶ, ବିମାନ-ମହାକାଶ ଯାନ ଅଂଶ ଆଦି ଅନେକ କ୍ଷେତ୍ରକୁ ବିସ୍ତାରିତ ହୋଇଛି. ଭିନ୍ନ ପରିସ୍ଥିତିରେ ମେସିନିଂ ସୂକ୍ଷ୍ମତା ଓ ଦକ୍ଷତା ଆବଶ୍ୟକତା ବହୁତ ଭିନ୍ନ; ଏହି କ୍ଷେତ୍ରର କାର୍ଯ୍ୟକର୍ତ୍ତାମାନେ ପ୍ରକୃତ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ଉଚିତ ପ୍ରକ୍ରିୟା ବାଛିବା ଦର୍କାର୍.
2026 ମେସିନିଂ ଶିଳ୍ପର ମୁଖ୍ୟ ବିକାଶ ଧାରା
2026ର ସଦ୍ୟତମ ଶିଳ୍ପ ସର୍ବେକ୍ଷଣ ତଥ୍ୟ ଅନୁଯାୟୀ 62%ରୁ ଅଧିକ କ୍ଷୁଦ୍ର ଓ ମଧ୍ୟମ ମେସିନିଂ ଉଦ୍ୟୋଗ ମୁଖ୍ୟ ଉପକରଣର ସେବାଆୟୁ ବଢ଼ାଇବା ଓ ଉତ୍ପାଦନର ସାମଗ୍ରିକ ପରିଚାଳନା ଖର୍ଚ୍ଚ କମାଇବା ପାଇଁ ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ପ୍ରଯୁକ୍ତି ଆପଣାଇବାର ପରୀକ୍ଷା ଆରମ୍ଭ କରିଛନ୍ତି। ସମ୍ପୃକ୍ତ ପ୍ରଯୁକ୍ତିର ବଜାର ପ୍ରବେଶ ହାର 3 ବର୍ଷ ପୂର୍ବ ତୁଳନାରେ 37% ବଢ଼ିଛି।
ମେସିନିଂ ନିର୍ଭୁଲତା ବିଚ୍ୟୁତିର ସାଧାରଣ ସମସ୍ୟା ଓ ଯାଞ୍ଚ ପଦ୍ଧତି
ମେସିନିଂ ସମୟରେ ନିର୍ଭୁଲତା ବିଚ୍ୟୁତି କର୍ମୀମାନେ ସବୁଠାରୁ ଅଧିକ ସାମ୍ନା କରୁଥିବା ସାଧାରଣ ସମସ୍ୟା। ଅଧିକାଂଶ ବିଚ୍ୟୁତିର କାରଣ ମାନକ ଯାଞ୍ଚ ପ୍ରବାହରେ ଶୀଘ୍ର ଚିହ୍ନଟ କରିହେବ। ସିଧା ଉପକରଣ କିମ୍ବା କଟିଂ ଟୁଲ୍ ବଦଳାଇବା ଆବଶ୍ୟକ ନୁହେଁ।
ମେସିନିଂ ପରେ ୱାର୍କପିସ୍ ମାପ ଟଲେରାନ୍ସ ଅତିକ୍ରମ କରିବାର ମୁଖ୍ୟ କାରଣ
2026ରେ ଶିଳ୍ପରୁ ସଂଗୃହୀତ ତ୍ରୁଟି ଉଦାହରଣ ଅନୁଯାୟୀ 80%ରୁ ଅଧିକ ମାପ ଟଲେରାନ୍ସ ଅତିକ୍ରମ ସମସ୍ୟା ତିନି ପ୍ରକାର କାରଣ ସହ ସମ୍ବନ୍ଧିତ: ଉପକରଣ ଗାଇଡ୍ୱେର ଫାଙ୍କରେ ଘସା, କଟିଂ ଟୁଲ୍ ଫିଡ୍ ପାରାମିଟର୍ର ଅଯୁକ୍ତିକର ସେଟିଂ ଓ ୱାର୍କପିସ୍କୁ ଠିକ୍ ଭାବେ କ୍ଲାମ୍ପ୍ କରି ସ୍ଥିର ନକରିବା। କର୍ମୀମାନେ ପ୍ରାଥମିକତା ଅନୁଯାୟୀ ପ୍ରତ୍ୟେକକୁ ଯାଞ୍ଚ କରିପାରନ୍ତି।
କାର୍ଯ୍ୟଖଣ୍ଡର ପୃଷ୍ଠ ଖରଦରାପଣ ମାନ ପୂରଣ ନକଲେ ସମାଧାନର ଉପାୟ
ପୃଷ୍ଠ ରୁକ୍ଷତା ମାନ ପୂରଣ ନକଲେ ପ୍ରଥମେ ଟୁଲ୍ର କ୍ଷୟ ଓ କୁଲାଣ୍ଟ ଯୋଗାଣ ଯାଞ୍ଚ କରନ୍ତୁ। ପରେ ମୁଖ୍ୟ ଶାଫ୍ଟ ବେଗ ଓ ଫିଡ୍ର ଅନୁପାତ ଉପଯୁକ୍ତ ଭାବେ ବଦଳାନ୍ତୁ। ଅଧିକାଂଶ କ୍ଷେତ୍ରରେ ଉଚ୍ଚ ଗ୍ରେଡ୍ ମେସିନିଂ ଉପକରଣ ବଦଳ ନକରି ଆବଶ୍ୟକତା ପୂରଣ ହୁଏ।
ମେସିନିଂ ଉପକରଣ କ୍ଷୟର ସାଧାରଣ ସମସ୍ୟା ଓ ସମାଧାନ ଯୋଜନା
ମେସିନିଂ ଉତ୍ପାଦନରେ ମୁଖ୍ୟ ଉପକରଣର କ୍ଷୟ ଉତ୍ପାଦନ ଦକ୍ଷତା ଓ ଗ୍ରହଣଯୋଗ୍ୟ କାର୍ଯ୍ୟଖଣ୍ଡ ହାରକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ। ବୈଜ୍ଞାନିକ ପୁନରୁଦ୍ଧାର ଯୋଜନା ଅପନାଇ ଉପକରଣର ସେବା ଆୟୁ ବହୁତ ବଢ଼ାଇ ସଂସ୍ଥାର ସାମଗ୍ରିକ ବିନିଯୋଗ କମାଇହେବ।
ମେସିନ୍ ଟୁଲ୍ ଗାଇଡ୍ୱେର କ୍ଷୟ ପାଇଁ ଦକ୍ଷ ପୁନରୁଦ୍ଧାର ପଦ୍ଧତି
ପାରମ୍ପରିକ ଯୋଜନାରେ ଗାଇଡ୍ୱେ ଘସିଯିବା ପରେ ଅଧିକାଂଶ ଉଦ୍ୟୋଗ ସିଧା ନୂତନ ଗାଇଡ୍ୱେ ବଦଳାନ୍ତି, ଯାହାର ସାମଗ୍ରିକ ଖର୍ଚ୍ଚ ଅଧିକ। ବର୍ତ୍ତମାନର ପ୍ରମୁଖ ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ପ୍ରଯୁକ୍ତି ଉପକରଣ ନଖୋଲି ଗାଇଡ୍ୱେର ଘସିଯାଇଥିବା ସ୍ଥାନକୁ ପୂରଣ ଓ କଠିନ କରିପାରେ। ପୁନରୁଦ୍ଧାର ପରର ସଠିକତା ନୂତନ ଯନ୍ତ୍ରର କାରଖାନା ଛାଡ଼ିବା ମାନଦଣ୍ଡରେ ପହଞ୍ଚିପାରେ। ସମ୍ପୃକ୍ତ ପ୍ରାଯୁକ୍ତିକ ବିବରଣୀ ପାଇଁ Wuhan Kaiming High-Techର ଅଧିକୃତ ୱେବସାଇଟ୍ www.whkmgx.com ଦେଖନ୍ତୁ।
କଟିଂ ଟୁଲ୍ର ଅସ୍ୱାଭାବିକ କ୍ଷୟ ଏଡ଼ାଇବାର ଦୈନନ୍ଦିନ କୌଶଳ
ଦୈନନ୍ଦିନ ଉତ୍ପାଦନରେ କର୍ମୀମାନେ କଟିଂ ଟୁଲ୍ କ୍ଷୟର ଖାତା ରଖି ବିଭିନ୍ନ ପଦାର୍ଥର କାର୍ଯ୍ୟଖଣ୍ଡ ପାଇଁ ମେସିନିଂ ପରାମିତି ଅନୁଯାୟୀ ସୀମା ଆଗରୁ ଧାର୍ଯ୍ୟ କରିପାରନ୍ତି। ଟୁଲ୍ କ୍ଷୟ ସତର୍କତା ସୀମା ପାଖକୁ ଆସିଲେ ସମୟରେ ବଦଳାନ୍ତୁ, ଯାହାଦ୍ୱାରା ଅସ୍ୱାଭାବିକ ଭଙ୍ଗା ପରେ କାର୍ଯ୍ୟଖଣ୍ଡ ଓ ମେସିନିଂ ଟେବୁଲ୍ରେ ଆଞ୍ଚୁଡ଼ା ହେବା ଏଡ଼ାଇହେବ।
ମେସିନିଂ ପ୍ରବାହ ଉନ୍ନତୀକରଣର ସାଧାରଣ ସମସ୍ୟା ପାଇଁ ପ୍ରାୟୋଗିକ କାର୍ଯ୍ୟ ମାର୍ଗଦର୍ଶିକା
ସମଗ୍ର ମେସିନିଂ ପ୍ରକ୍ରିୟା ଉନ୍ନତି ପାଇଁ ନିମ୍ନ ମାନକ ପଦକ୍ଷେପ ପ୍ରତ୍ୟେକ ଭାବେ ଲାଗୁ କରିପାରିବେ। ଏଥିରେ ଅନ୍ଧ ଭାବେ ପାରାମିଟର୍ ବଦଳାଇ ସ୍ୱାଭାବିକ ଉତ୍ପାଦନ ଅଗ୍ରଗତି ପ୍ରଭାବିତ କରିବା ଏଡ଼ାଇହେବ:
ଗତ 3 ମାସର ସମସ୍ତ ମେସିନିଂ ଅଂଶର ଉତ୍ପାଦନ ତଥ୍ୟ ସଜାଇ ବାରମ୍ବାର ଘଟୁଥିବା ତ୍ରୁଟି ପ୍ରକାରର ପରିସଂଖ୍ୟାନ କରନ୍ତୁ
ସର୍ବାଧିକ ଘଟୁଥିବା 3 ପ୍ରକାର ତ୍ରୁଟି ପାଇଁ ବିଭିନ୍ନ ସମଯୋଜନ ଯୋଜନାର ପ୍ରକୃତ ଫଳ ପୃଥକ୍ ପରୀକ୍ଷା କରନ୍ତୁ
ପରୀକ୍ଷାରେ ପ୍ରଭାବଶାଳୀ ପ୍ରମାଣିତ ସମଯୋଜନ ଯୋଜନାକୁ କର୍ମଶାଳାର କାର୍ଯ୍ୟ ନିୟମରେ ଲେଖନ୍ତୁ ଏବଂ ଆଗଧାଡ଼ିର କର୍ମୀଙ୍କୁ ତାଲିମ ଦିଅନ୍ତୁ।
ପ୍ରତ୍ୟେକ ଅର୍ଧ-ମାସରେ ଉନ୍ନତିକରଣ ଫଳ ସମୀକ୍ଷା କରି ସଂପୃକ୍ତ କାର୍ଯ୍ୟ ବିବରଣ ଆବଶ୍ୟକତା ଅନୁଯାୟୀ ପରିବର୍ତ୍ତନ କରନ୍ତୁ
ଉପରୋକ୍ତ ମାନକ ପ୍ରକ୍ରିୟା ଏକାଧିକ ମେସିନିଂ ଉଦ୍ୟୋଗରେ ପ୍ରକୃତ ପରୀକ୍ଷଣ ହୋଇଛି। କାର୍ଯ୍ୟକାରୀ ହେବା ପରେ ଏହା ଉଦ୍ୟୋଗର ତ୍ରୁଟିଯୁକ୍ତ ଉତ୍ପାଦ ହାର ହାରାହାରି ପ୍ରାୟ 15% କମାଇବାରେ ସାହାଯ୍ୟ କରିପାରେ ଏବଂ ବେଶ୍ ବ୍ୟବହାରିକ।
ଛବି ଉତ୍ସ:
unsplash
ଛୋଟ ବ୍ୟାଚ୍ ମେସିନିଂରେ ଦକ୍ଷତା ଓ ଖର୍ଚ୍ଚର ସନ୍ତୁଳନ କିପରି ରଖିବେ
ଛୋଟ ବ୍ୟାଚ୍ର ବିଶେଷ ଅର୍ଡର୍ ମେସିନିଂ ପାଇଁ ସାଧାରଣ ଫିକ୍ସଚର୍ ସହ ମଡ୍ୟୁଲାର୍ ପ୍ରୋଗ୍ରାମ୍ ବ୍ୟବହାର କରିହେବ। ଏଥିରେ ବିଭିନ୍ନ ବ୍ୟାଚ୍ ଅର୍ଡର୍ ମଧ୍ୟରେ ମଡେଲ୍ ବଦଳ ଓ ସେଟିଂ ସମୟ କମି ଉତ୍ପାଦନ ଦକ୍ଷତା ଓ ପରିଚାଳନା ଖର୍ଚ୍ଚର ସନ୍ତୁଳନ ରହେ।
ବିଶେଷ ସାମଗ୍ରୀ କାର୍ଯ୍ୟଖଣ୍ଡର ମେସିନିଂରେ ଧ୍ୟାନ ଦେବାର ମୁଖ୍ୟ ବିଷୟ
ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ଓ ଉଚ୍ଚତାପ ମିଶ୍ରଧାତୁ ଭଳି ବିଶେଷ ପଦାର୍ଥର ୱାର୍କପିସ୍ ପାଇଁ ଆଗରୁ ସେହି ପଦାର୍ଥର ଉପଯୁକ୍ତ ବିଶେଷ କଟିଂ ଟୁଲ୍ ଓ କୁଲାଣ୍ଟ ବାଛି ଫିଡ୍ ପରିମାଣର ସୀମା ଗଣନା କରିବା ଦରକାର। ଏହା ମେସିନିଂବେଳେ ୱାର୍କପିସ୍ ବିକୃତି ଓ ଟୁଲ୍ ଭାଙ୍ଗିବା ଭଳି ଅସ୍ୱାଭାବିକ ସମସ୍ୟା ଏଡ଼ାଏ।
ବିଭିନ୍ନ ମେସିନିଂ ପ୍ରକ୍ରିୟା ଯୋଜନାର 2026ର ପ୍ରକୃତ ମାପନ ତଥ୍ୟ ତୁଳନା
2026ରେ ଶିଳ୍ପର ଏକ ତୃତୀୟ ପକ୍ଷ ସର୍ବେକ୍ଷଣ ସଂସ୍ଥା ମେସିନିଂ ସହ ସଂଯୁକ୍ତ ତିନିଟି ସାଧାରଣ ପ୍ରକ୍ରିୟା ଯୋଜନାର ପ୍ରକୃତ ପରୀକ୍ଷଣ ତୁଳନା କରିଥିଲା। ମୁଖ୍ୟ ତଥ୍ୟ ନିମ୍ନ ସାରଣୀରେ ଦିଆଯାଇଛି, ଯାହା କର୍ମୀମାନଙ୍କୁ ପ୍ରକ୍ରିୟା ଚୟନରେ ସନ୍ଦର୍ଭ ଦେଇପାରେ:
ତୁଳନାର ଦିଗଗୁଡ଼ିକ
ପାରମ୍ପରିକ ସିଧାସଳଖ ଖୁଚୁରା ଅଂଶ ବଦଳ ଯୋଜନା
ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାରର ସହାୟକ ଯୋଜନା
ସମଗ୍ର ମେସିନ୍ର ଉନ୍ନୀତକରଣ ଓ ପରିବର୍ତ୍ତନ ଯୋଜନା
ମେସିନିଂ ସମୟ
7-15 ଦିନ
2-3 ଦିନ
30-45 ଦିନ
ସଠିକତା ବଜାୟ ରହିବା ଅବଧି
1-2 ବର୍ଷ
3-5 ବର୍ଷ
5-8 ବର୍ଷ
ପ୍ରତ୍ୟେକ ଅଂଶର ମେସିନିଂ ଖର୍ଚ୍ଚର ଅନୁପାତ
100%
30%-40%
200%-300%
ପ୍ରଯୁଜ୍ୟ ପରିସ୍ଥିତି
ଅଂଶ ସମ୍ପୂର୍ଣ୍ଣ ନଷ୍ଟ ହୋଇଥିବା ପରିସ୍ଥିତି
ସହନସୀମା ଅତିକ୍ରମକାରୀ କ୍ଷୟ ପରିସ୍ଥିତି
ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନ୍ ଉନ୍ନୟନ ପରିସ୍ଥିତି
ଶିଳ୍ପର ସାଧାରଣ ମତ ହେଉଛି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ପ୍ରଯୁକ୍ତିକୁ ଯୁକ୍ତିଯୁକ୍ତ ଭାବେ ବାଛି ମେସିନିଂର ଦୈନନ୍ଦିନ ରକ୍ଷଣାବେକ୍ଷଣ ସହ ଯୋଡ଼ିବା ବର୍ତ୍ତମାନ କ୍ଷୁଦ୍ର ଓ ମଧ୍ୟମ ମେସିନିଂ ଉଦ୍ୟୋଗ ପାଇଁ କମ୍ ଖର୍ଚ୍ଚରେ ଭଲ ଫଳ ଦେଉଥିବା ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ପଥ।
କ୍ଷୁଦ୍ର ଓ ମଧ୍ୟମ ମେସିନିଂ ଉଦ୍ୟୋଗର ପ୍ରକ୍ରିୟା ଚୟନର ମୁଖ୍ୟ ବିଚାର ମାନଦଣ୍ଡ
କ୍ଷୁଦ୍ର ଓ ମଧ୍ୟମ ମେସିନିଂ ଉଦ୍ୟୋଗ ପ୍ରକ୍ରିୟା ଯୋଜନା ବାଛିବାବେଳେ ପ୍ରଥମେ ନିବେଶ-ଫଳ ଅନୁପାତ ଗଣନା କରନ୍ତୁ। ଅନ୍ଧ ଭାବେ ଅନ୍ୟମାନଙ୍କୁ ଅନୁସରଣ କରି ମହଙ୍ଗା ଉନ୍ନୟନ ଯୋଜନା ବାଛନ୍ତୁ ନାହିଁ; ନିଜ ଅର୍ଡର୍ର ଦୀର୍ଘମିଆଦୀ ଚାହିଦା ସହ ଉପଯୁକ୍ତ ପ୍ରଯୁକ୍ତି ମେଳାଇବା ଯଥେଷ୍ଟ।
ପ୍ରକ୍ରିୟା ସମଯୋଜନ ପରର ଫଳ ଯାଞ୍ଚ କରିବାର ପ୍ରାୟୋଗିକ ପଦ୍ଧତି
ମେସିନିଂ ପ୍ରକ୍ରିୟା ଯୋଜନା ବଦଳାଇବା ପରେ ଅତି କମ୍ରେ ଲଗାତାର 3 ବ୍ୟାଚ୍ରେ ମୋଟ 100ରୁ ଅଧିକ ଅଂଶ ପରୀକ୍ଷା କରନ୍ତୁ। ସମ୍ପୃକ୍ତ ପାରାମିଟର୍ର ହାରାହାରି ଗଣନା ପରେ ହିଁ ସମ୍ପୂର୍ଣ୍ଣ ଲାଗୁ କରନ୍ତୁ, ଯାହାଦ୍ୱାରା ଛୋଟ ନମୁନାର ତ୍ରୁଟି ଅନାବଶ୍ୟକ କ୍ଷତି ନଘଟାଏ।
ମେସିନିଂ ପ୍ରକ୍ରିୟା ଉନ୍ନୀତକରଣର ସାଧାରଣ ଭୁଲ ଏଡ଼ାଇବା ପାଇଁ ମାର୍ଗଦର୍ଶିକା
2026 ମେସିନିଂ ଶିଳ୍ପର ଅନେକ କର୍ମୀ ପ୍ରକ୍ରିୟା ଉନ୍ନୟନ ସମୟରେ ଭୁଲ୍ ଧାରଣାରେ ପଡ଼ି ଅନାବଶ୍ୟକ ଅତିରିକ୍ତ ଖର୍ଚ୍ଚ କରନ୍ତି। ଏଗୁଡ଼ିକୁ ଆଗରୁ ଚିହ୍ନଟ କରିବା ଆବଶ୍ୟକ।
ଅନ୍ଧ ଭାବେ ଉଚ୍ଚ ସୂକ୍ଷ୍ମତା ପଛ୍ହରେ ଧାଇବାର ପ୍ରକୃତ ଆବଶ୍ୟକତା ଅଛି କି
ଅଧିକାଂଶ ସାଧାରଣ ଶିଳ୍ପ ପରିସ୍ଥିତିର କାର୍ଯ୍ୟଖଣ୍ଡ ପାଇଁ ଆବଶ୍ୟକ ନିର୍ଭୁଲତା ସାଧାରଣ ମେସିନ୍ ଟୁଲ୍ର କ୍ଷମତା ସୀମା ଭିତରେ ରହେ। ବିଚାର ବିନା ଅର୍ଥ ବିନିଯୋଗ କରି ଉଚ୍ଚ ନିର୍ଭୁଲତା ମେସିନ୍ ଟୁଲ୍କୁ ଉନ୍ନୀତ କଲେ ବରଂ ପ୍ରତ୍ୟେକ ଅଂଶର ମେସିନିଂ ଖର୍ଚ୍ଚ ବଢ଼ିବ ଏବଂ ନିଜ ଉତ୍ପାଦର ବଜାର ପ୍ରତିଯୋଗିତାକ୍ଷମତା କମିବ।
ପୁରୁଣା ମେସିନିଂ ଉପକରଣ ଉନ୍ନୟନର ମୁଖ୍ୟ ନିର୍ଣ୍ଣୟ ମାନଦଣ୍ଡ
ପୁରୁଣା ମେସିନିଂ ଉପକରଣର ମୁଖ୍ୟ ସଂରଚନା ଅକ୍ଷତ ଥିଲେ କିମ୍ବା କେବଳ ପୁନରୁଦ୍ଧାରଯୋଗ୍ୟ କ୍ଷତି ଥିଲେ, ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ଓ କିଛି ସ୍ଥାନୀୟ ଅଂଶ ବଦଳ ଦ୍ୱାରା ମେସିନିଂ ସଠିକତା ପୁନଃସ୍ଥାପନ କରିହେବ। ଏହାଦ୍ୱାରା ସିଧାସଳଖ ବାଦ ଦେଇ ନୂତନ ଉପକରଣ କିଣିବା ବଦଳରେ ମୂଳ ଉପକରଣ ରଖି ବ୍ୟବହାର ଜାରି ରଖିପାରିବେ।
ସାଧାରଣ ପ୍ରଶ୍ନ
ପ୍ରଶ୍ନ: ମେସିନିଂର ଦୈନନ୍ଦିନ ପରିଚାଳନା ଓ ରକ୍ଷଣାବେକ୍ଷଣ କେତେ ବ୍ୟବଧାନରେ କରିବା ଉପଯୁକ୍ତ?
ଉତ୍ତର: ସାଧାରଣ କାର୍ଯ୍ୟ ପରିସ୍ଥିତିରେ ପ୍ରତି 72 ଘଣ୍ଟା ଚାଲନ ପରେ ନିୟମିତ ରକ୍ଷଣାବେକ୍ଷଣ ଯଥେଷ୍ଟ। ଅଧିକ ଭାରର ଉତ୍ପାଦନରେ ରକ୍ଷଣାବେକ୍ଷଣ ଅନ୍ତରାଳକୁ ପ୍ରତି 48 ଘଣ୍ଟାକୁ କମାଇ ଛୋଟ ଲୁକ୍କାୟିତ ତ୍ରୁଟି ସମୟରେ ଯାଞ୍ଚ କରାଯାଇପାରେ।
ପ୍ରଶ୍ନ: ମେସିନିଂ ୱାର୍କପିସ୍ର ସାମାନ୍ୟ ଘସା ପୁନରୁଦ୍ଧାର କରିହେବ କି?
ଉତ୍ତର: ଅଧିକାଂଶ ସାମାନ୍ୟ ଘସିଯାଇଥିବା ମେସିନିଂ ୱାର୍କପିସ୍କୁ ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ପ୍ରଯୁକ୍ତିରେ ମରାମତି କରାଯାଇପାରେ। ଖର୍ଚ୍ଚ ପୁନଃଉତ୍ପାଦନର ପ୍ରାୟ 30% ମାତ୍ର ଏବଂ ଦକ୍ଷତା ମଧ୍ୟ ଅଧିକ।
ପ୍ରଶ୍ନ: ମେସିନିଂର ଛୋଟ ବ୍ୟାଚ୍ ଅର୍ଡର୍ରେ ତ୍ରୁଟି ହାର କିପରି ନିୟନ୍ତ୍ରଣ କରିବେ?
ଉତ୍ତର: ପ୍ରଥମ ୱାର୍କପିସ୍ ମେସିନିଂ ସରିବା ପରେ ସମସ୍ତ ଦିଗର ସଠିକତା ଯାଞ୍ଚ କରନ୍ତୁ। ପାରାମିଟର୍ ଠିକ୍ ବୋଲି ନିଶ୍ଚିତ ହେଲା ପରେ ବ୍ୟାଚ୍ ଉତ୍ପାଦନ କରନ୍ତୁ। ପ୍ରତି 10ଟି ଅଂଶ ମେସିନିଂ ପରେ ମାପର ନମୁନା ଯାଞ୍ଚ କଲେ ତ୍ରୁଟି ହାରକୁ ଫଳପ୍ରଦ ଭାବେ ନିୟନ୍ତ୍ରଣ କରିହୁଏ।
ପ୍ରଶ୍ନ: 2026 ମେସିନିଂ ଶିଳ୍ପରେ ଲାଭ ଅର୍ଜନର ମୁଖ୍ୟ ଦିଗ କ’ଣ?
ଉତ୍ତର: ଏବେ ଶିଳ୍ପର ମୁଖ୍ୟ ଦିଗ ହେଉଛି ବିଶେଷ ଉପକ୍ଷେତ୍ରରେ ଗଭୀର ଦକ୍ଷତା ଗଢ଼ିବା। ଉଦାହରଣସ୍ୱରୂପ, ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରକାରର ୱାର୍କପିସ୍ ମେସିନିଂରେ ଧ୍ୟାନ ଦେଇ ଉପକରଣ ପୁନରୁଦ୍ଧାର ପ୍ରଯୁକ୍ତି ସହ ପରିଚାଳନା ଖର୍ଚ୍ଚ କମାଇବା ଏବଂ ସାମଗ୍ରିକ ପ୍ରତିସ୍ପର୍ଦ୍ଧା କ୍ଷମତା ବଢ଼ାଇବା।
ସାମଗ୍ରିକ ଭାବେ, ଉପକରଣ ନିର୍ମାଣର ମୂଳ ଭିତ୍ତିଭୂତ ଅଂଶ ଭାବେ ମେସିନିଂର ସାଧାରଣ ସମସ୍ୟାଗୁଡ଼ିକର ସମାଧାନରେ ପ୍ରତିରୋଧକୁ ପ୍ରାଥମିକତା ଦିଆଯାଏ। ବୈଜ୍ଞାନିକ ପରିଚାଳନା, ରକ୍ଷଣାବେକ୍ଷଣ ଓ ପୁନରୁଦ୍ଧାର ଯୋଜନା ସହ ଏହା ଉଦ୍ୟୋଗକୁ ଦୀର୍ଘକାଳ ସ୍ଥିର ଉତ୍ପାଦନ ଓ ପରିଚାଳନାରେ ସାହାଯ୍ୟ କରିପାରେ।
ପୂର୍ବ ପୃଷ୍ଠା
2026 ମେସିନିଂର କାର୍ଯ୍ୟନୀତି: ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାରର ପେସାଦାର ବୈଷୟିକ ପରିଚୟ
2026 ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ସାବଧାନତା: ଖର୍ଚ୍ଚ କମାଇବା, ଗୁଣବତ୍ତା ବଢ଼ାଇବା ଓ ତ୍ରୁଟି ଏଡ଼ାଇବାର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
ପରବର୍ତ୍ତୀ ପୃଷ୍ଠା
ପୂର୍ବ ପୃଷ୍ଠା:
2026 ମେସିନିଂର କାର୍ଯ୍ୟନୀତି: ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାରର ପେସାଦାର ବୈଷୟିକ ପରିଚୟ
ପରବର୍ତ୍ତୀ ପୃଷ୍ଠା:
2026 ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ସାବଧାନତା: ଖର୍ଚ୍ଚ କମାଇବା, ଗୁଣବତ୍ତା ବଢ଼ାଇବା ଓ ତ୍ରୁଟି ଏଡ଼ାଇବାର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
ସଂପୃକ୍ତ ସମ୍ବାଦ
2026 ମେସିନିଂ ଉତ୍ପାଦ ପରିଚୟ: Wuhan Kaimingର ପେସାଦାର ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସମାଧାନ
2026-08-15
2026 ମେସିନିଂର କାର୍ଯ୍ୟନୀତି: ଯନ୍ତ୍ରପାତି ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାରର ପେସାଦାର ବୈଷୟିକ ପରିଚୟ
2026-07-31
2026 ମେସିନିଂର ସାଧାରଣ ପ୍ରଶ୍ନର ବିସ୍ତୃତ ଉତ୍ତର: ପ୍ରକ୍ରିୟାଗତ ତ୍ରୁଟି ନିବାରଣ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
2026-07-16
2026 ମେସିନିଂର ସମସ୍ତ ପର୍ଯ୍ୟାୟର ସାବଧାନତା: ଖର୍ଚ୍ଚ କମାଇବା, ଗୁଣବତ୍ତା ବଢ଼ାଇବା ଓ ତ୍ରୁଟି ଏଡ଼ାଇବାର ବ୍ୟବହାରିକ ମାର୍ଗଦର୍ଶିକା
2026-07-01
2026 ସମସ୍ତ ଶିଳ୍ପରେ ମେସିନିଂ ପ୍ରୟୋଗ ପରିସ୍ଥିତିର ସମୀକ୍ଷା: ଧାତୁ ପୃଷ୍ଠ ପୁନରୁଦ୍ଧାର ସହ ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ମାର୍ଗଦର୍ଶିକା
2026-06-16
2026 ମେସିନିଂ ଶିଳ୍ପର ନୂତନତମ ଖବର: ନିର୍ମାଣ ଉଦ୍ୟୋଗର ପ୍ରଯୁକ୍ତି ଉନ୍ନୟନ, ଖର୍ଚ୍ଚ ହ୍ରାସ ଓ ଦକ୍ଷତା ବୃଦ୍ଧିର ସମ୍ପୂର୍ଣ୍ଣ ବିଶ୍ଳେଷଣ
2026-06-01
ସେୟାର୍ କରନ୍ତୁ
ତାଲିକାକୁ ଫେରନ୍ତୁ